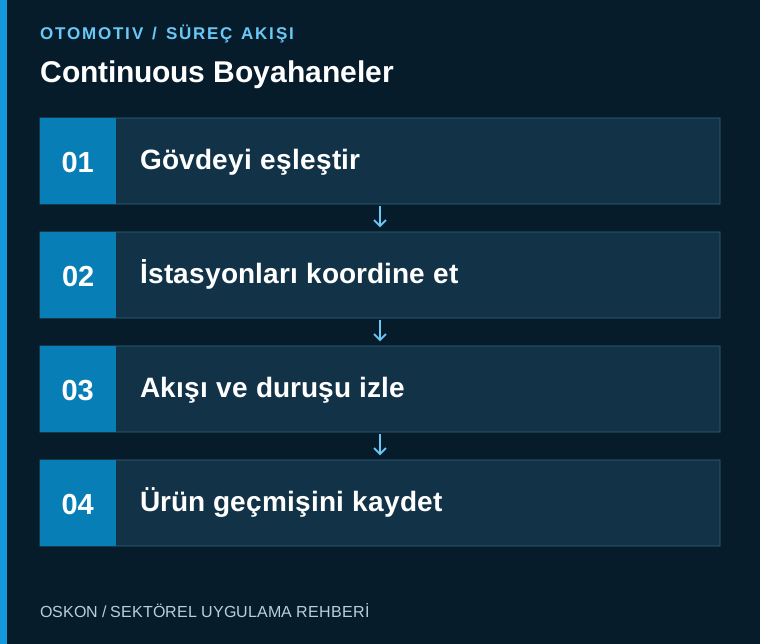
Fasiləsiz axınlı boyama sexlərində stansiyaların hazırlığını, kuzovların izlənməsini və dayanmaların təsirlərini birlikdə idarə edin. İstehsalın fasiləsizliyini xəttin sürəti ilə yanaşı, proseslər arasındakı koordinasiya da müəyyən edir.
Fasiləsiz axının sərhədlərini müəyyən edin
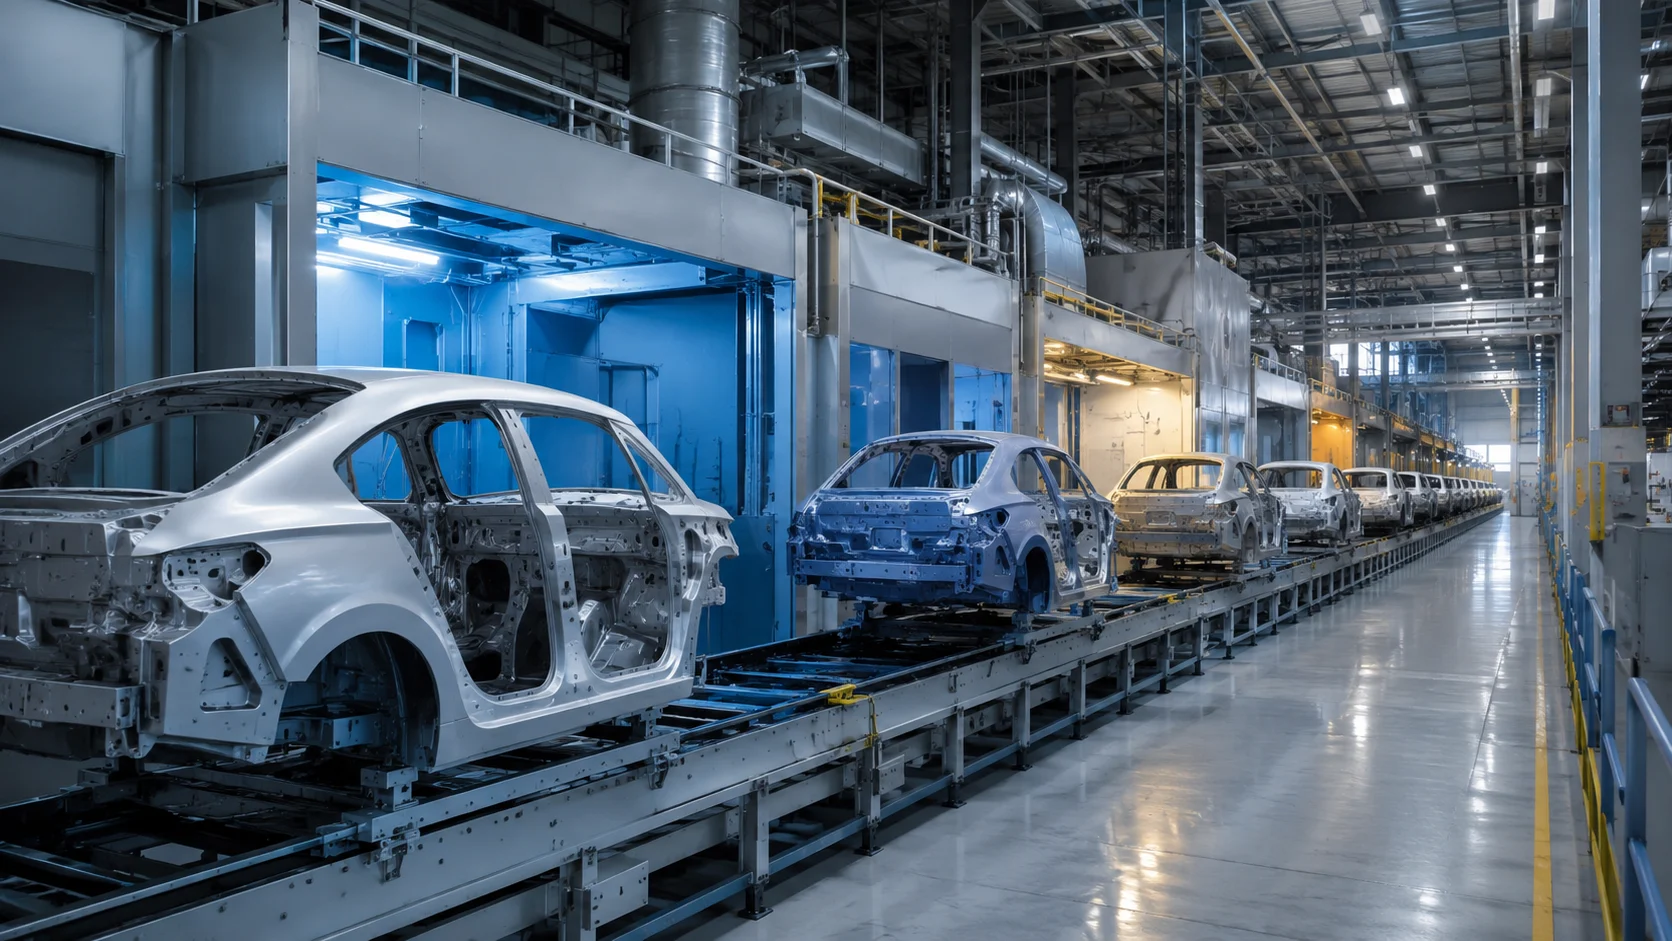
Fasiləsiz axınlı boyama sexi məhsulun bir-biri ilə əlaqəli proseslərdən müəyyən daşıma qaydasında keçdiyi xətt yanaşmasıdır. Xəttin bütün stansiyalarının eyni idarəetmə strukturuna malik olması vacib deyil. İlkin emal, boya tətbiqi, gözləmə və soba bölmələrinin özünəməxsus şərtləri var. Layihənin başlanğıcında hər bölmənin istehsal gücü, minimum iş tələbi və dayanmaya reaksiyası ayrıca müəyyən edilməlidir.
Kuzovun identifikatoru hərəkət boyunca qorunmalıdır
Girişdə alınan məhsul identifikatoru, daşıyıcı identifikatoru və model məlumatı xətt boyunca ardıcıl şəkildə ötürülür. Kuzovun fiziki mövqeyi ilə proqram təminatındakı qeydi arasında uyğunsuzluq yaranarsa, yanlış resept riski meydana çıxır. Oxuma xətası, əl ilə daşıma və daşıyıcının dəyişdirilməsi üçün nəzarət olunan istisna addımları tələb olunur. Operatorun identifikatoru düzəltməsi səlahiyyətlə məhdudlaşdırılmalı və qeydə alınmalıdır.
Stansiya icazələrini vahid qaydada müəyyən edin
Hər stansiyanın hazır, işləyir, tamamlandı və nasazlıq məlumatları qonşu avadanlıqlarla aydın razılaşdırılmış mübadilə qaydalarına əsaslanmalıdır. Rabitə kəsildikdə köhnə hazırlıq məlumatının qüvvədə qalmasının qarşısı alınmalıdır. Siqnalın vaxt aşımı və yenidən qoşulma zamanı davranış qəbul sınaqlarında yoxlanılır. Xəttin idarəetmə sistemi yalnız ayrı-ayrı maşınların işləməsini deyil, məhsulun növbəti prosesə uyğun şərtlərlə ötürülməsini də izləyir.
Dayanmanın təsiri baş verdiyi yerə görə dəyişir
Kuzovun boya tətbiqi kabinəsində, gözləmə zonasında və ya sobada dayanması keyfiyyət baxımından eyni nəticəni vermir. Dayanmaların idarə edilməsi bu fərqi nəzərə almalıdır. Təsirə məruz qalan məhsulların siyahısı mövqe və vaxt məlumatları əsasında yaradıla bilər. İstehsala qayıdışda tələb olunan təkrar emal və ya keyfiyyət yoxlaması müəyyən edilir. Hər dayanmadan sonra bütün məhsulları eyni ümumi təsdiqlə buraxmaq əvəzinə, izlənə bilən qərar qəbul edilir.
Darboğazı dövr məlumatlarından müəyyən edin
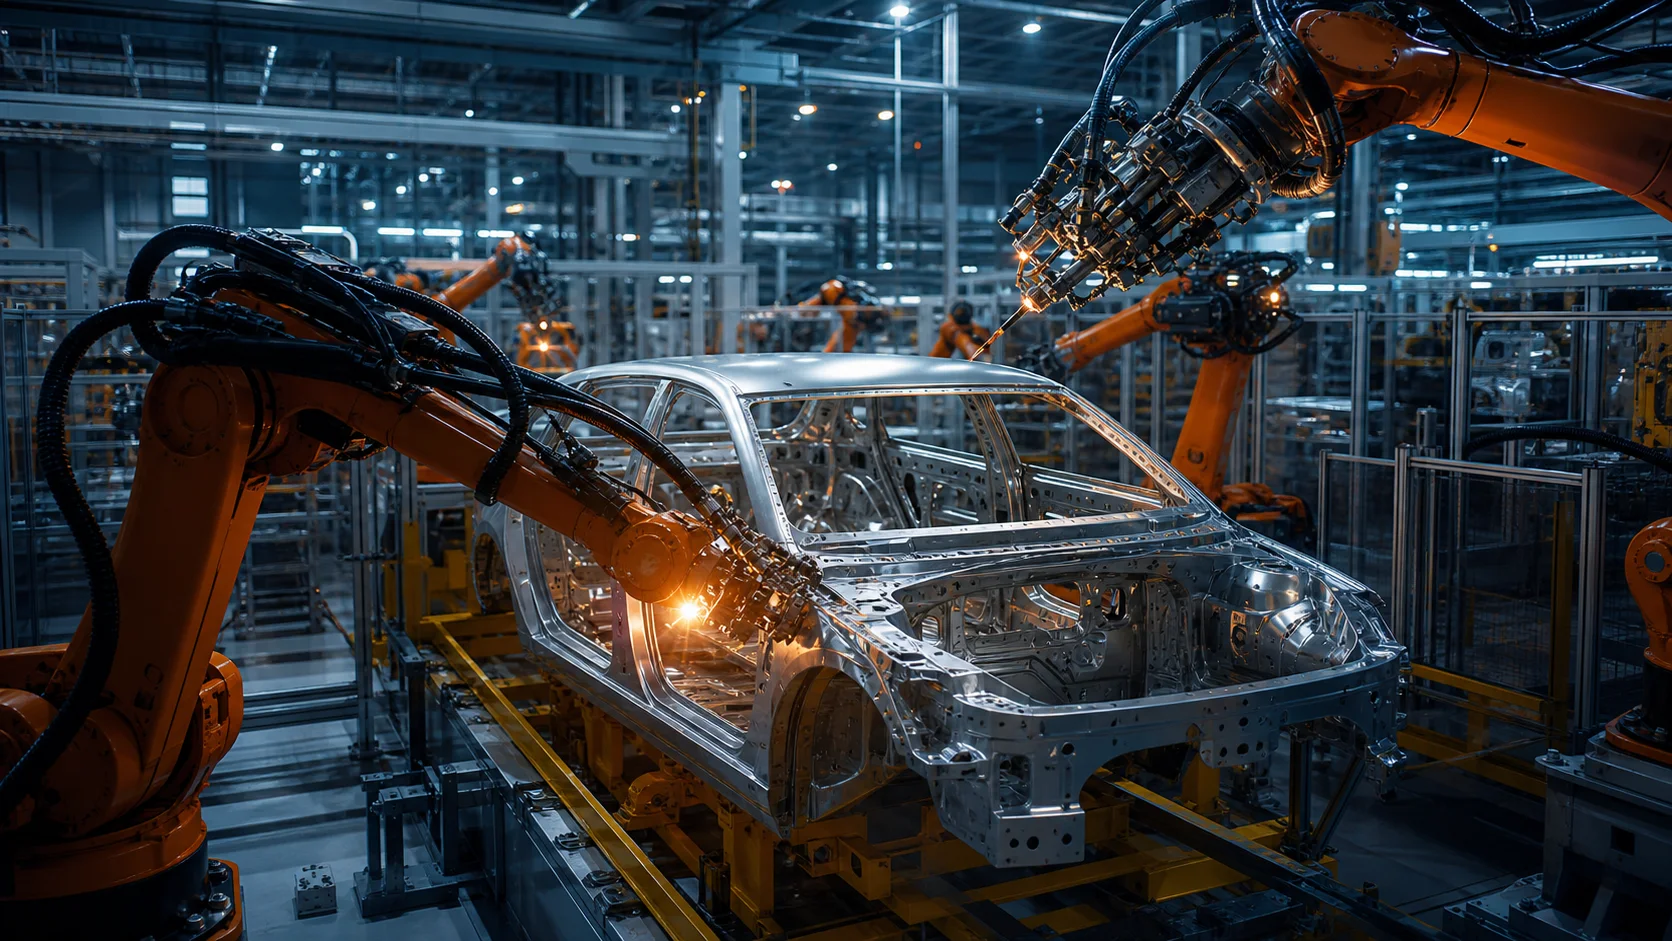
Təkcə xəttin sürəti istehsal gücünü izah etmir. Gözləmə səbəbləri, mikrodayanmalar, rəng dəyişmələri və təkrar emal miqdarı birlikdə təhlil edilir. Məlumat toplama nöqtələrinin saatları sinxronlaşdırılmalıdır; əks halda hadisələrin ardıcıllığı yanlış şərh edilə bilər. Bir bölmədə sürətin artırılmasının növbəti bölmədə növbə və ya keyfiyyət sapması yaradıb-yaratmadığı real istehsal məlumatları ilə qiymətləndirilir.
Qəbul ssenarilərini xətt səviyyəsinə keçirin
Ayrı-ayrı maşınların sınaqlarından sonra məhsul identifikatoru, reseptin ötürülməsi və qonşu stansiyaların nasazlıqları ilə inteqrasiya olunmuş sınaqlar aparılır. Müxtəlif məhsul ardıcıllıqları və nəzarətli yenidən işə salmalar sınaqdan keçirilməlidir. Qəbul hesabatına sınaqdan keçirilmiş məhsul çeşidləri və istismar şərtləri daxil edilir. Bu yanaşma boş xətti nominal sürətlə işlətməklə kifayətlənməyib, real istehsal axınını anlamağa imkan verir.
Avtomatlaşdırmada izlənəcək əsas məlumatlar
| Nəzarət nöqtəsi | İzlənən məlumat |
|---|---|
| İdentifikatorun uyğunluğu | Fiziki kuzov ilə proqram təminatındakı qeydin uyğunluğu |
| Stansiya icazələri | Hazırlıq məlumatı və rabitənin aktuallığı |
| Dayanmanın təsiri | Mövqeyə görə təsirə məruz qalan məhsullar |
Layihənin başlanğıcında veriləcək üç sual
- Daşıyıcı dəyişdirildikdə identifikator qorunurmu?
- Rabitə kəsilməsi sınaqdan keçirilibmi?
- Dayanmadan sonra təsirə məruz qalan məhsulları ayırmaq mümkündürmü?
Əlaqəli tətbiqləri nəzərdən keçirin
Cilalama kabinələri və Şpaklyovka kabinələri məqalələri vasitəsilə əlaqəli prosesləri nəzərdən keçirə bilərsiniz. Avtomobil sənayesinə aid bütün məqalələrə və ya sahə həlləri səhifəsinə keçə bilərsiniz.