Sumbatalama kabinələrində səthin hazırlanmasını sorma, filtrin izlənməsi, operatorun iş qaydası və keyfiyyətə nəzarətlə birlikdə nəzərdən keçirin. Sabit boya keyfiyyəti hazırlıq mərhələsində izlənəbilərlikdən başlayır.
Səthin hazırlanmasını ölçülə bilən prosesə çevirin
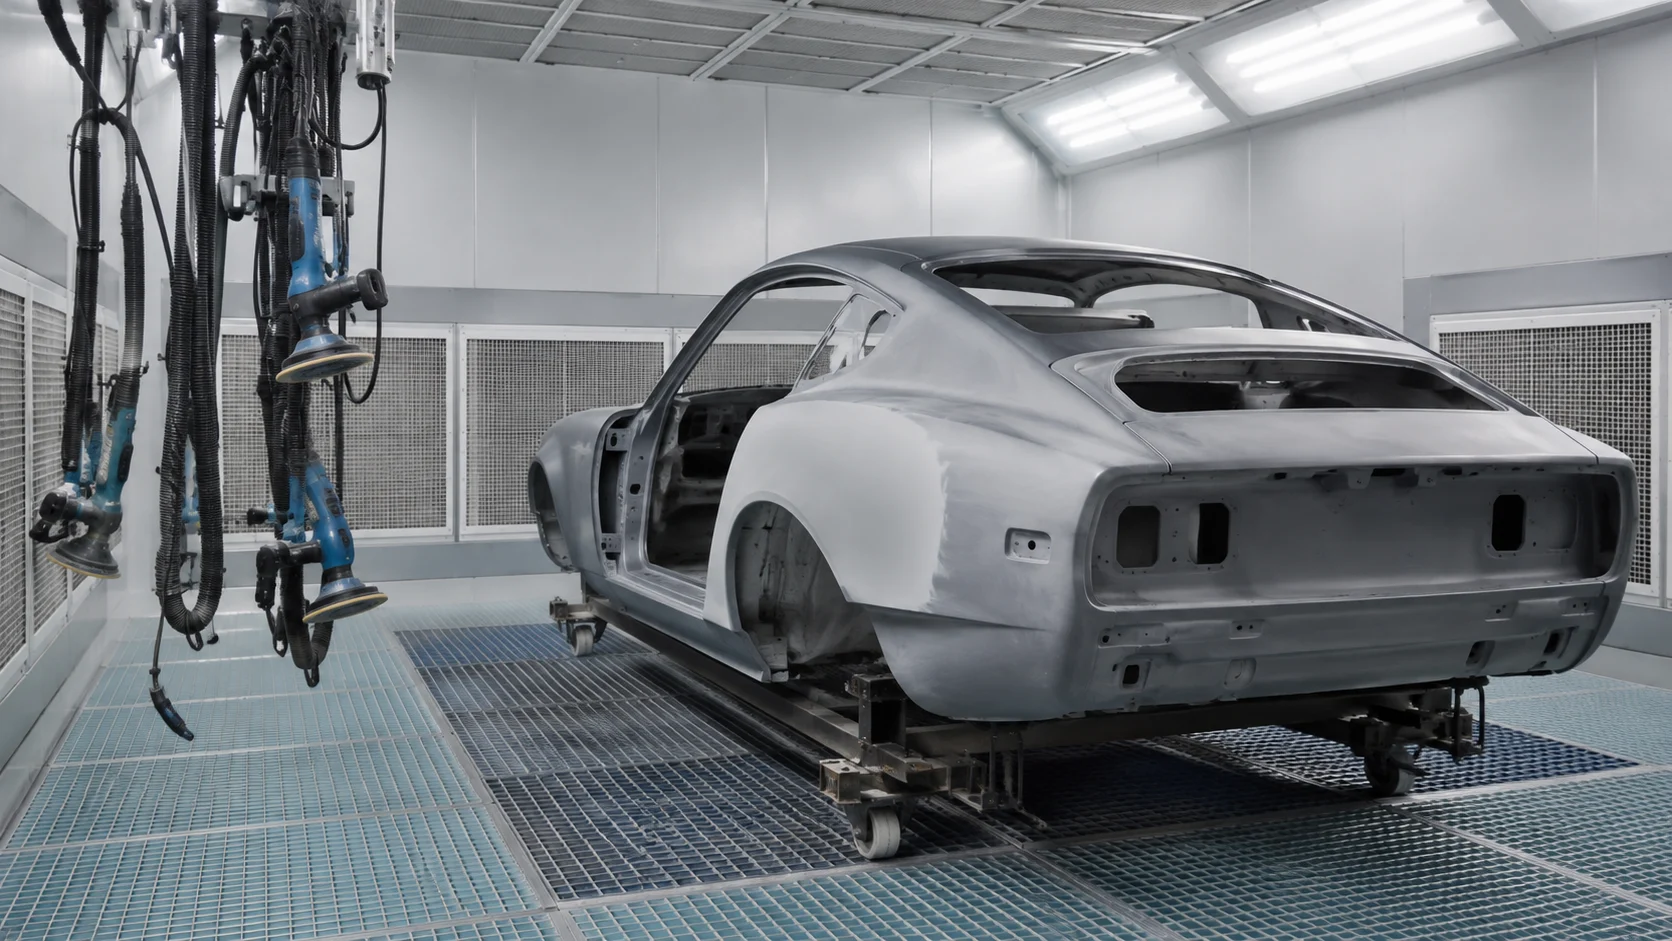
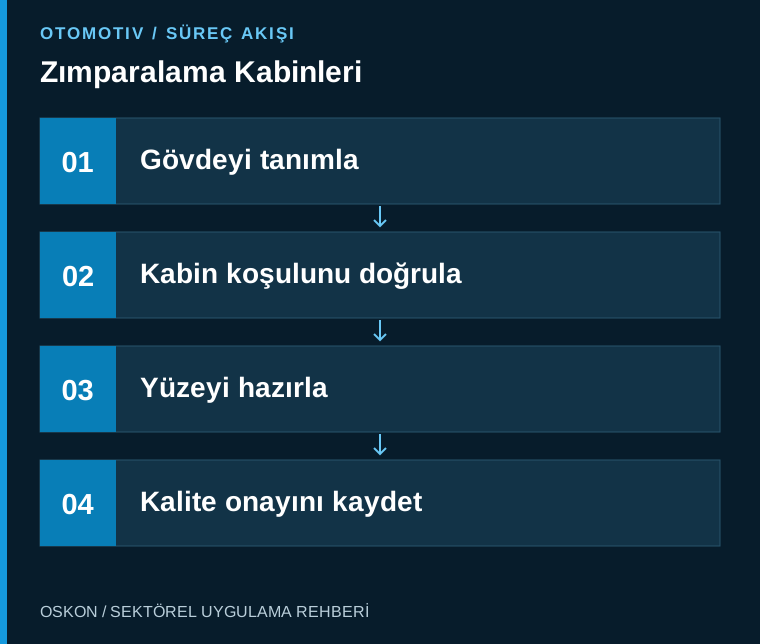
Sumbatalama kuzovun növbəti səth emalına hazırlanmasında mühüm addımdır. Kabinənin layihələndirilməsi yalnız iş sahəsinin əhatəyə alınmasından ibarət deyil. Emal ediləcək səth, istifadə olunan alət, tozun yarandığı sahə və operatorun hərəkəti birlikdə araşdırılır. Detal müxtəlifliyi yüksəkdirsə, giriş platformaları və alətlərin yerləşdirilməsi hər model üçün qiymətləndirilməlidir. Hazırlıq standartı qəbul edilmiş səth nümunələri ilə dəstəklənir.
Sorma tələbatı faktiki iş şəraitindən müəyyən edilir
Tozun mənbəyə yaxın tutulması, kabinə daxilində havanın hərəkəti və filtrasiya layihəsi birlikdə nəzərdən keçirilir. Ventilyatorun işləmə siqnalı təkbaşına sormanın kifayət qədər olduğunu göstərmir. Müvafiq ölçmə nöqtələrindən alınan hava sərfi və ya təzyiq məlumatları sistemin gözlənilən iş şəraitində olub-olmadığını izləməyə kömək edir. Hava tələbatı tozun xüsusiyyətlərinə, avadanlığa və iş qaydasına uyğun olaraq mütəxəssis mühəndislərin qiymətləndirməsi ilə müəyyən edilir.
Filtrə texniki xidmət istehsalın bir hissəsidir
Filtrdə təzyiq fərqinin zamanla dəyişməsi texniki xidmət planı üçün məlumat təmin edə bilər. Lakin yüksək və ya aşağı göstərici yalnız bir səbəblə əlaqələndirilməməlidir; tutulma, sızma, ölçmə bağlantısı və ventilyatorun vəziyyəti birlikdə araşdırılır. Texniki xidmətdən sonra sistemin normal iş diapazonu yenidən yoxlanılır. Filtr dəyişdirmə qeydləri ilə səthin çirklənməsi barədə şikayətləri eyni zaman xəttində araşdırmaq təkrarlanan problemlərin tədqiqini asanlaşdırır.
Operator ekranında gözlənilən şəraiti göstərin
Kabinə ekranında istehsala hazır olma, havalandırmaya nəzarət, texniki xidmət ehtiyacı və nasazlıq vəziyyətləri aydın şəkildə fərqləndirilməlidir. Şərtlərdən biri yerinə yetirilmədikdə operator hansı yoxlamanı aparmalı olduğunu başa düşməlidir. Həyəcan siqnalının səsini söndürmək və nasazlığı aradan qaldırmaq ayrı əməliyyatlardır. İstifadə olunan materialın xüsusiyyətlərinə görə tələb olunan qoruyucu tədbirlər kabinənin avtomatlaşdırılması və istismar prosedurları ilə birlikdə layihələndirilir.
Keyfiyyət qeydini kuzovun identifikatoru ilə əlaqələndirin
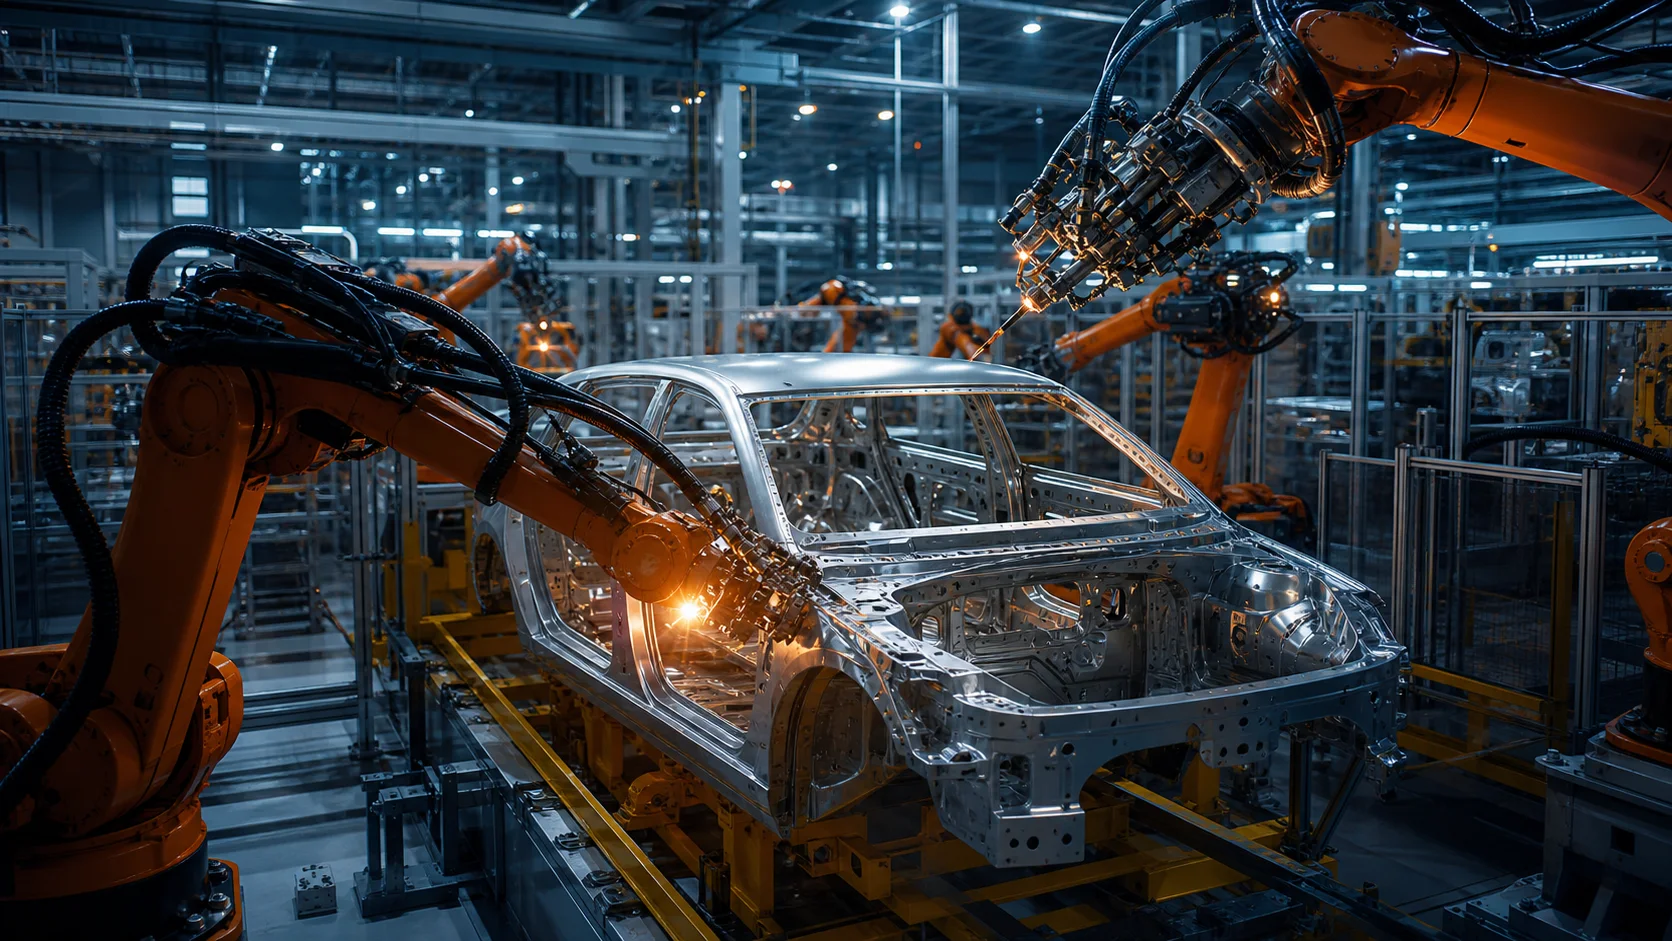
Əməliyyat vaxtı, kabinə nömrəsi, məhsul modeli və təkrar emal səbəbi kuzovun identifikatoru ilə əlaqələndirilə bilər. Bu məlumatlar boyama sexinin çıxışındakı səth qüsurlarının hazırlıq mərhələsi ilə əlaqəsini araşdırmaq üçün istifadə olunur. Vizual yoxlamanın şərtləri və qəbul meyarları standartlaşdırılmalıdır. Yalnız əməliyyatın tamamlanması barədə məlumat səthin uyğunluğunu sübut etmir; keyfiyyət təsdiqi ayrıca qeydə alınır.
Qəbul sınaqlarını yüklü kabinədə aparın
Boş kabinədə aparılan ölçmələr ilkin məlumat verir; operatorun faktiki hərəkəti və detalların yerləşdirilməsi ilə də sınaq aparılmalıdır. Qapıların hərəkətləri, müxtəlif iş sahələri, filtrə texniki xidmət vəziyyəti və istehsal dayandırıldıqdan sonra işə qayıdış müşahidə edilir. Qəbul hesabatı ölçmə nöqtələrini və tətbiq olunan iş şəraitini əhatə etməlidir. Beləliklə, sonrakı dəyişikliklər eyni istinad konfiqurasiyasına əsasən qiymətləndirilə bilər.
Avtomatlaşdırmada izləniləcək əsas məlumatlar
| Nəzarət nöqtəsi | İzlənən məlumat |
|---|---|
| Sormanın vəziyyəti | Ölçülən hava parametrləri və ventilyatordan əks əlaqə |
| Filtrdə təzyiq fərqi | Texniki xidmət tendensiyası və qeyri-adi dəyişiklik |
| Təkrar emal | Səth qüsurunun kuzovla əlaqəsi |
Layihənin başlanğıcında veriləcək üç sual
- Faktiki iş nöqtələrində sorma yoxlanılıbmı?
- Filtr dəyişdirildikdən sonra yoxlama aparılırmı?
- Səthin qəbul meyarları hər model üzrə aydındırmı?
Əlaqəli tətbiqləri nəzərdən keçirin
Məcun kabinələri və Quru və yaş boya kabinələri məqalələri vasitəsilə əlaqəli prosesləri nəzərdən keçirə bilərsiniz. Avtomobil sənayesinə dair bütün məqalələrə və ya sahə həlləri səhifəsinə keçə bilərsiniz.