Tsikl balanssızlığı
İstehsal xətti sürətlə işləsə belə, əl ilə yoxlama, qablaşdırma və ya paletləmə mərhələsi məhsul çıxışını məhdudlaşdırır və aralıq ehtiyat yaradır.
Robotlaşdırılmış paletləmə, qutulara yığma, qablaşdırma, etiketləmə, görüntü ilə yoxlama və konveyer axınlarını hədəf tsiklinizə uyğun başdan sona inteqrasiya edirik.
Həlli nəzərdən keçirin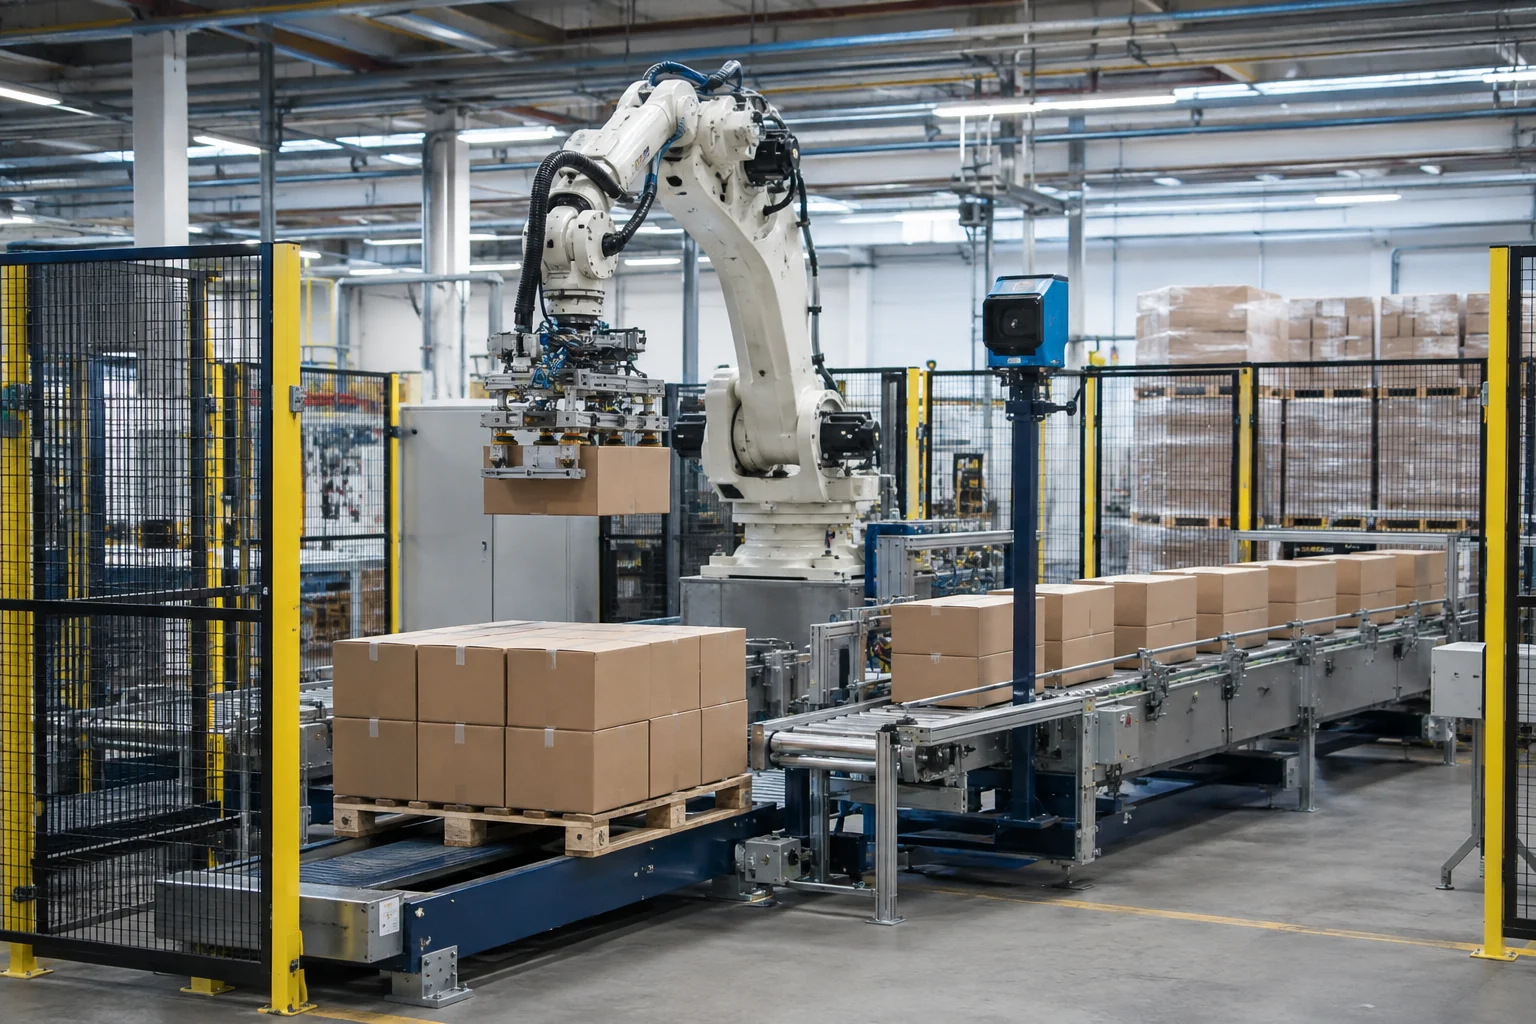
İstehsal xətti sürətlə işləsə belə, əl ilə yoxlama, qablaşdırma və ya paletləmə mərhələsi məhsul çıxışını məhdudlaşdırır və aralıq ehtiyat yaradır.
Məhsul, qutu və palet düzülüşü dəyişdikdə avadanlıqların eyni resept və dəyişmə ssenarisi üzrə işləməməsi dayanmalara və xətalara səbəb olur.
Təkrarlanan qaldırma əməliyyatları, səhv etiket, çatışmayan qutu və ya yanlış palet düzülüşü erqonomikaya, keyfiyyətə və çatdırılma göstəricilərinə birlikdə təsir edir.
Xətt sonu hüceyrəsi məhsulun daxil olmasını, keyfiyyət vəziyyətini, qablaşdırma formatını və hədəf paleti eyni resept çərçivəsində idarə edir. Hər ötürmə növbəti avadanlığın hazır olması siqnalı ilə başlayır və tamamlandıqda qeydə alınır.
Məhsulun növü, istiqaməti, keyfiyyət vəziyyəti və izlənəbilənlik məlumatları yoxlanılır.
→Qutunun formalaşdırılması, bağlanması, etiketlənməsi və çəki yoxlaması sinxron həyata keçirilir.
→Məhsul reseptinə uyğun tutucu, palet düzülüşü və lay ardıcıllığı tətbiq edilir.
→Palet təhlükəsiz vəziyyətə gətirilir, identifikasiyası doğrulanır və göndəriş axınına təhvil verilir.
Əhatə dairəsi məhsulun həndəsəsi, qablaşdırma növü, tsikl hədəfi, növbə rejimi və qəbul meyarları əsasında hər layihə üçün ayrıca müəyyən edilir.
Məhsulun istiqamətləndirilməsi, qruplaşdırılması, sıralanması və dəqiq ötürülməsi tapşırıqları məhsula uyğun tutucu ilə yerinə yetirilir.
Qutunun açılması, məhsulun yerləşdirilməsi, bağlanması və qablaşdırmanın doğrulanması mərhələləri vahid reseptlə idarə olunur.
Mövcudluq, istiqamət, səth, kod, çəki və ya ölçü yoxlamaları xətt axınını dayandırmadan qərar yaradır.
Məhsul, qutu və palet identifikatorları istehsal sifarişi ilə əlaqələndirilir; oxuma və çap nəticələri qeydə alınır.
Palet düzülüşü, lay quruluşu, aralıq karton və son icra mexanizmi yükün xüsusiyyətlərinə uyğun layihələndirilir.
Toplama, giriş-çıxış ötürməsi, təhlükəsiz giriş və nəzarətli dayanma ssenariləri vahid arxitektura çərçivəsində həll edilir.
Ölçü, çəki, səth, deformasiya, istiqamət və tutula bilən sahələr real nümunələrlə yoxlanılır.
Davamlı təmin edilə bilən tsikl mikrodayanmalar, format dəyişiklikləri və sonrakı proseslərdəki gözləmələr nəzərə alınmaqla hesablanır.
Sabitlik, qatların ardıcıllığı, daşınan yük və dəyişən format ehtiyacı eyni mexaniki konstruksiya çərçivəsində həll edilir.
Giriş, dayanma, əl ilə bərpa, texniki xidmət və məhsuldarlıq sınaqları qəbul planına çevrilir.
Məhsul ailəsi, qablaşdırma, palet, növbə və davamlı təmin edilə bilən tsikl hədəfi dəqiqləşdirilir.
Mövcud tsikl, gözləmə, dəyişiklik və xəta məlumatları istehsalat sahəsində müşahidə edilir.
Yerləşmə, robotun çatma sahəsi, tutucu, konveyer, bufer və təhlükəsizlik sərhədləri modelləşdirilir.
Darboğazlar, toqquşma sərhədləri, reseptlər və istisna ssenariləri istehsaldan əvvəl yoxlanılır.
Montaj, istismara vermə və məhsul sınaqları tamamlanır, FAT/SAT qəbul meyarları yerinə yetirilir.
Operator təlimi, məhsuldarlığın izlənməsi, ehtiyat hissələri və texniki xidmət planı müəssisəyə təhvil verilir.
Karton qutu, yeşik, termobüzüşən qablaşdırma və palet axınlarının yüksək təkrarlanma dəqiqliyi ilə idarə edilməsi.
Məhsulun yoxlanması, seriya/partiya izlənməsi, dəqiq qablaşdırma və nəzarətli palet hazırlanması.
Yeşiklərin, hissələrin və göndəriş vahidlərinin reseptə uyğun qruplaşdırılması və paletlənməsi.
Dəyişən məhsul formatlarının qablaşdırılması, etiketlənməsi və göndərişə hazırlanması.
Məxfilik öhdəliklərinə uyğun olaraq müştəri və istehsalat obyekti barədə məlumatlar anonimləşdirilmişdir.
Əməliyyatınızı qısaca təsvir edin; düzgün növbəti addımı birlikdə dəqiqləşdirək.
Ehtiyacınızı qiymətləndirək Sorğunuz birbaşa müvafiq mühəndislik komandasına yönləndirilir.
Oskon Varsa, Problem Yoxdur!
Məlumatlarınızı qeyd edin, mütəxəssis mühəndislərimiz ehtiyacınıza uyğun ilkin görüş üçün sizinlə əlaqə saxlasın.