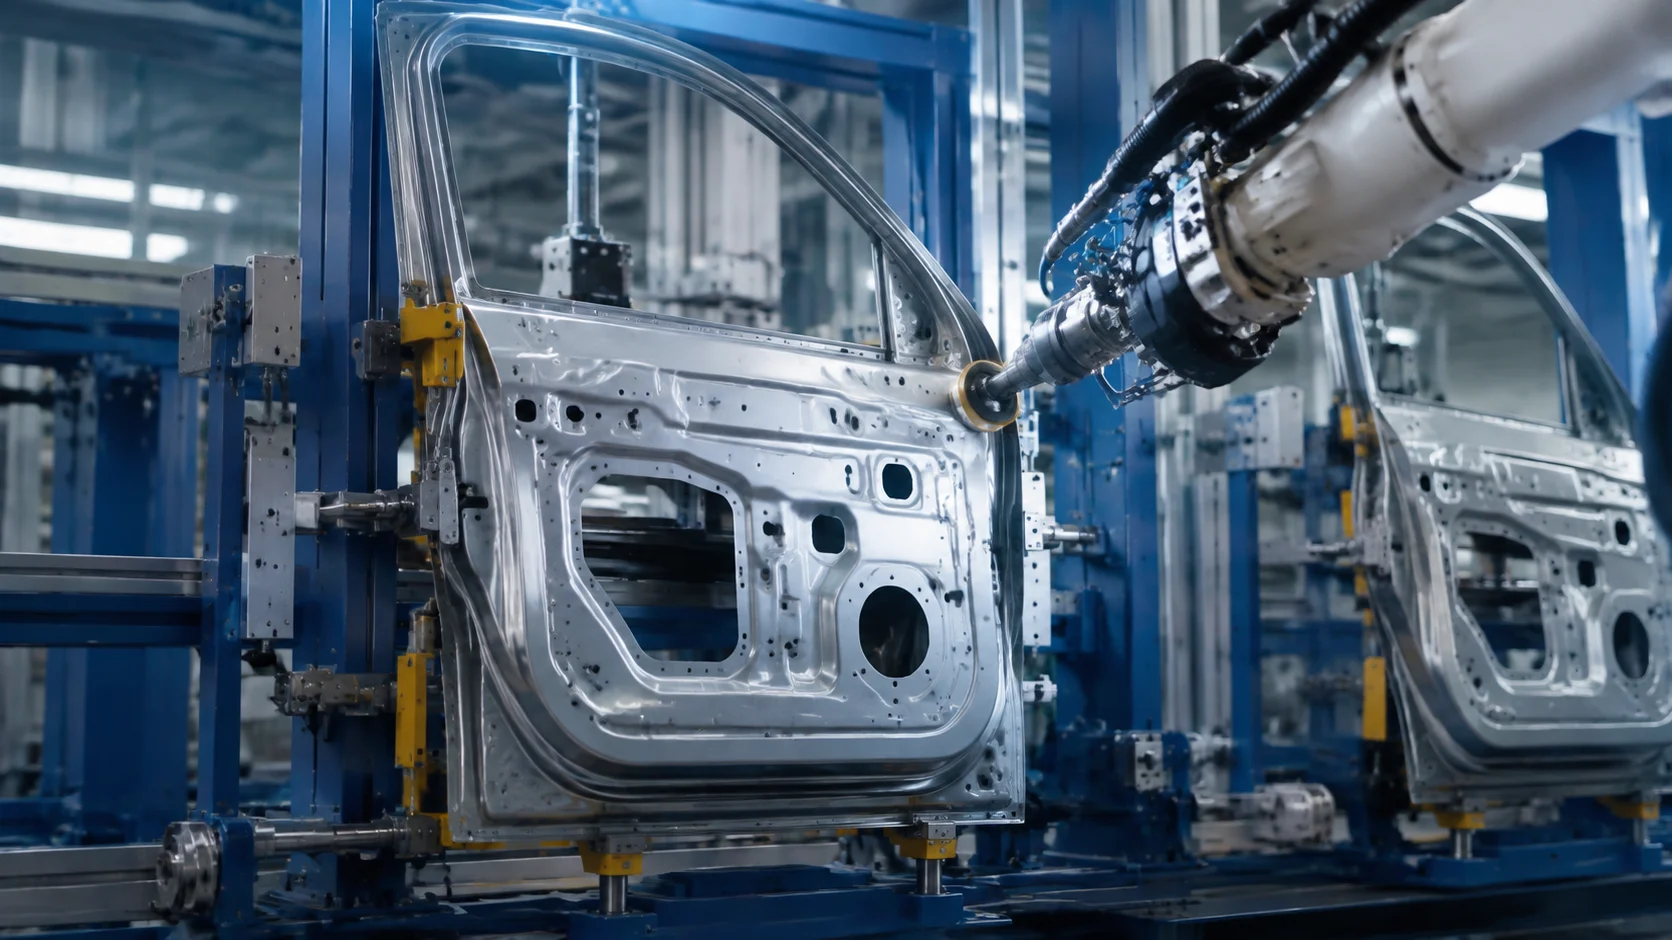
Avtomobil qapılarının istehsal xətlərində daxili və xarici panellərin uyğunlaşdırılmasını, yapışdırıcının tətbiqini, kənarların qatlanmasını və səth keyfiyyətini eyni istehsal qeydində izləyin.
Qapı istehsalında keyfiyyət tələbləri
Qapı həndəsi dəqiqliyi ilə yanaşı, görünən səthinin keyfiyyətinə görə də qiymətləndirilir. Daxili panelin, xarici panelin və gücləndirici elementlərin birləşməsi istifadə olunan konstruksiyadan asılı olaraq dəyişir. Qaynaq, yapışdırma və kənarların qatlanması kimi əməliyyatlar tək bir robot hərəkəti kimi deyil, bir-birinə təsir edən proseslər kimi nəzərdən keçirilməlidir. Qapı variantının və sağ-sol tərəfin yoxlanılması stansiyanın girişindəki ilk yoxlama addımlarına daxildir.
Panelin dəstəklənməsi və daşınması
Vakuumlu və ya mexaniki tutucunun seçimində səthdə qalan izlər, detalın sərtliyi və əlçatanlıq sahəsi nəzərə alınır. Tutucunun detalı aşkarlaması daşınmanın bütün şəraitlərdə təhlükəsiz olduğunu öz-özlüyündə göstərmir; yüklənmə vəziyyəti və enerji itkisi ssenariləri ayrıca qiymətləndirilir. Panelin istinad nöqtələrinə oturması yoxlanılmadan tətbiqə başlanılmır. Daşınma zamanı yaranan deformasiyanın növbəti bərkitmə tərtibatında gizli qalmaması üçün aralıq yoxlamalar planlaşdırılır.
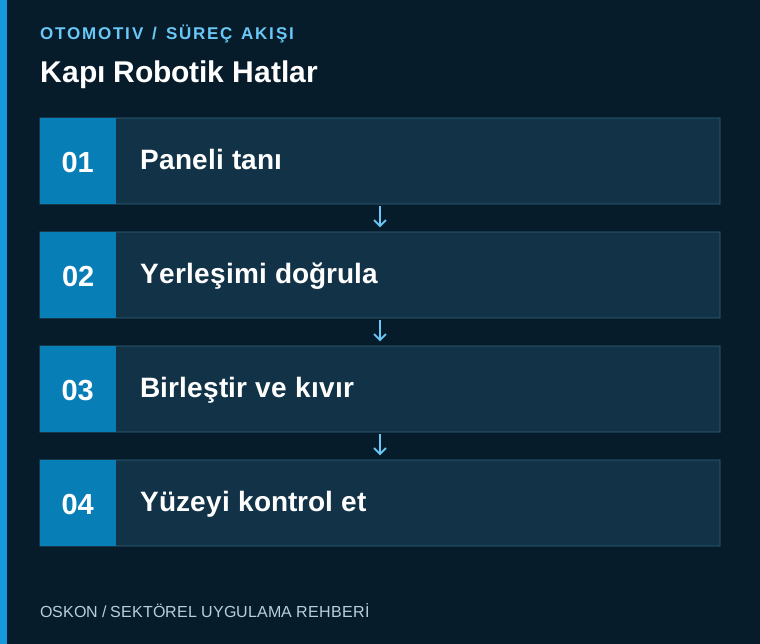
Yapışdırıcı ilə kənarların qatlanması arasındakı əlaqə
Yapışdırıcının tətbiq trayektoriyası, dozalanmanın yoxlanılması və proses müddəti məhsulun təsdiqlənmiş istehsal reseptindən asılıdır. Kənarların qatlanması əməliyyatında alətin trayektoriyası, dayaq həndəsəsi və əməliyyat ardıcıllığı birlikdə hazırlanır. Robot proqramı başqa qapı variantına köçürülərkən yalnız koordinatlar dəyişdirilmir; panelin həndəsəsi və birləşmə şərtləri yenidən nəzərdən keçirilir. Tətbiq parametrləri material və proses təchizatçılarının təsdiqlənmiş hədləri daxilində saxlanılmalıdır.
İdarəetmə arxitekturası və xətaların idarə olunması
Xəttin PLC-si qapının identifikatorunu, resept seçimini və stansiyada əməliyyatın tamamlanma vəziyyətini idarə edə bilər. Robot və dozalama kontrolleri öz proses nəticələrini bu identifikatorla əlaqələndirir. Natamam tətbiq aşkarlandıqda qapı avtomatik olaraq keyfiyyətli məhsul kimi qəbul edilməməlidir; saxlanılma və ya təkrar emal qərarı müəyyənləşdirilməlidir. Ekranlarda xətanın hansı qapıda, hansı əməliyyat mərhələsində yarandığı aydın göstərilməlidir.
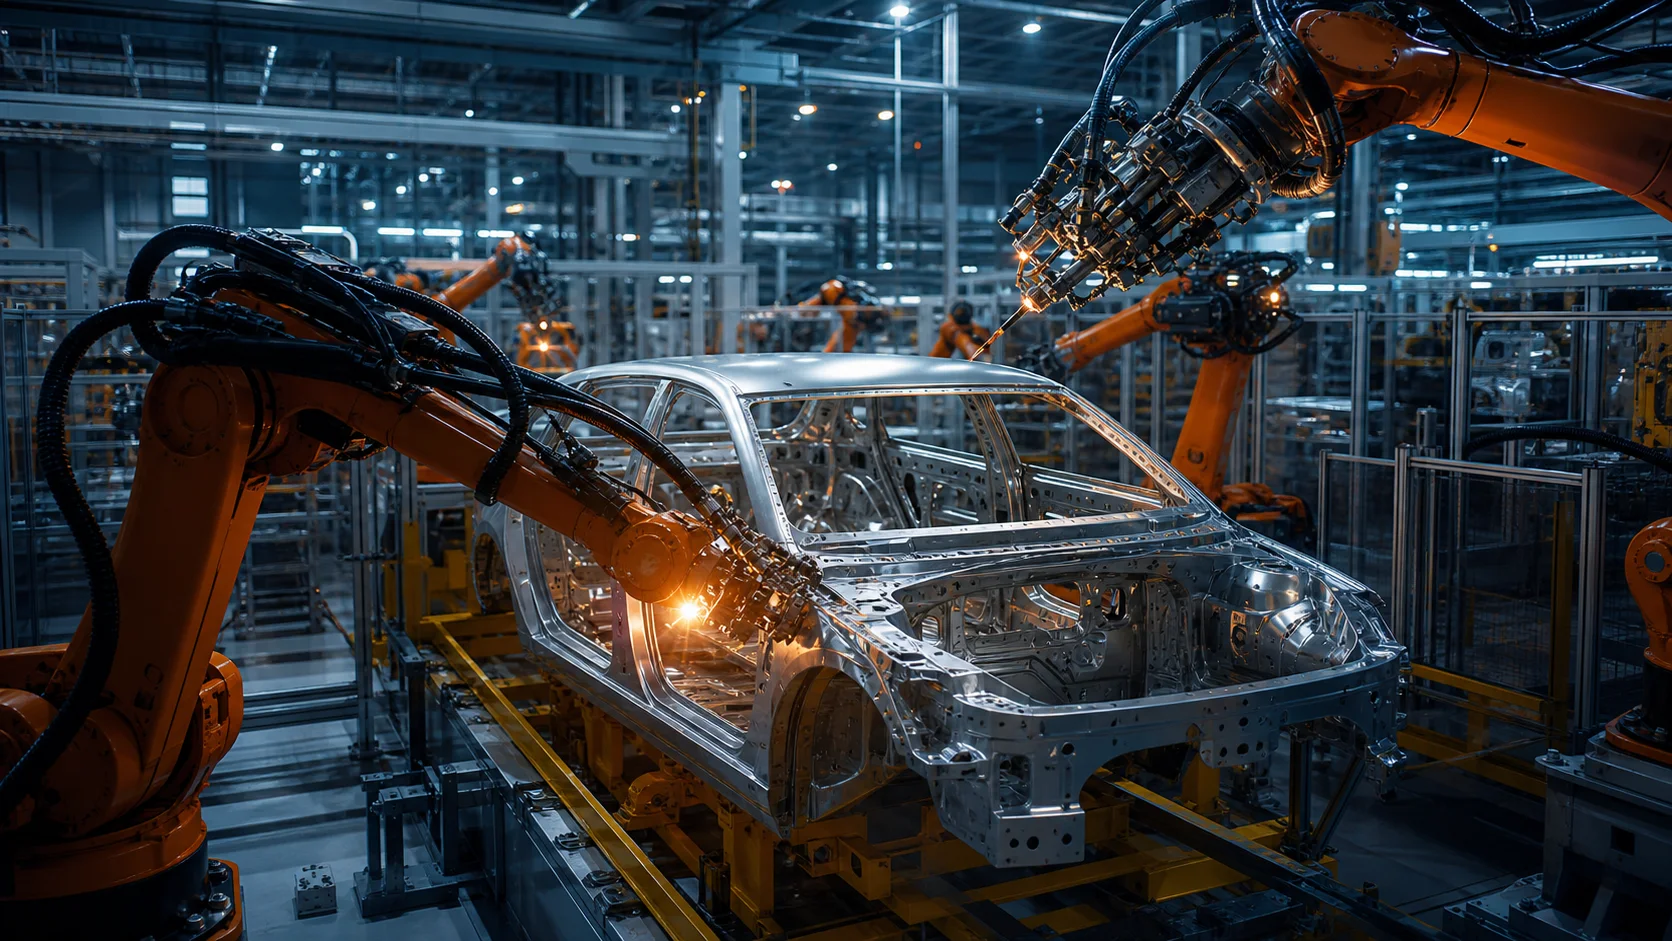
Görünən səthə nəzarəti ölçü yoxlamasından ayırın
Səth qüsurlarına nəzarət və həndəsi uyğunluğun yoxlanılması fərqli ölçmə şərtləri tələb edir. İşıqlandırma, səthin əks etdirməsi, ölçmə tərtibatı və istinad nöqtələri nəticəyə təsir edir. Nümunənin təsdiqində istifadə olunan üsul seriyalı istehsaldakı nəzarət üsulu ilə əlaqələndirilməlidir. Vahid ümumi uyğunluq göstəricisi əvəzinə səth və ölçü yoxlamalarının nəticələri ayrı saxlanılarsa, istehsal heyəti nasazlığın mənbəyini daha tez müəyyənləşdirər.
Variant dəyişməsini real detalla sınaqdan keçirin
Qəbul sınaqlarında sağ-sol tərəflərin qarışdırılması, yanlış proqram seçimi və yarımçıq qalan tətbiq ssenariləri yoxlanılır. Alət dəyişdirildikdən sonra istinad nöqtələrinin yoxlanılması və ilk detalın təsdiqi həyata keçirilir. Tsiklin qiymətləndirilməsinə təmizləmə, sərf materiallarının yenilənməsi və keyfiyyətə nəzarət müddətləri də daxil edilir. Beləliklə, planlaşdırılan istehsal gücünün yalnız robotun fasiləsiz hərəkətinə deyil, real istismar rejiminə uyğunluğu müəyyən edilir.
Avtomatlaşdırmada izləniləcək əsas məlumatlar
| Nəzarət nöqtəsi | İzlənilən məlumat |
|---|---|
| Panel variantı | Sağ-sol tərəfin və modelin yoxlanılması |
| Tətbiqin nəticəsi | Dozalama və robot proqramının qeydi |
| Həndəsə | Təsdiqlənmiş istinadlar əsasında ölçmə |
Layihənin əvvəlində verilməli üç sual
- Görünən səthlə təmas edən nöqtələr müəyyənləşdirilibmi?
- Tətbiqi yarımçıq qalan qapı üçün marşrut müəyyən edilibmi?
- Alət dəyişdirildikdən sonra ilk detal necə təsdiqlənir?
Əlaqəli tətbiqləri nəzərdən keçirin
Yarımavtomatik bərkitmə tərtibatları və Kuzovun yan və alt hissələrinin robotlaşdırılmış istehsal xətləri məqalələri ilə əlaqəli prosesləri nəzərdən keçirə bilərsiniz. Avtomobil sənayesinə aid bütün məqalələrə və ya sahə həlləri səhifəsinə keçə bilərsiniz.