Şpatlyovka kabinələrində materialların izlənməsini, tətbiq ardıcıllığını, iş şəraitini və nəzarət mərhələlərini vahid istehsal axınında birləşdirin. Təkrar emalı təhlil etmək üçün kuzovla əlaqələndirilmiş qeyd yaradın.
Tətbiqin əhatə dairəsini əvvəlcədən müəyyən edin
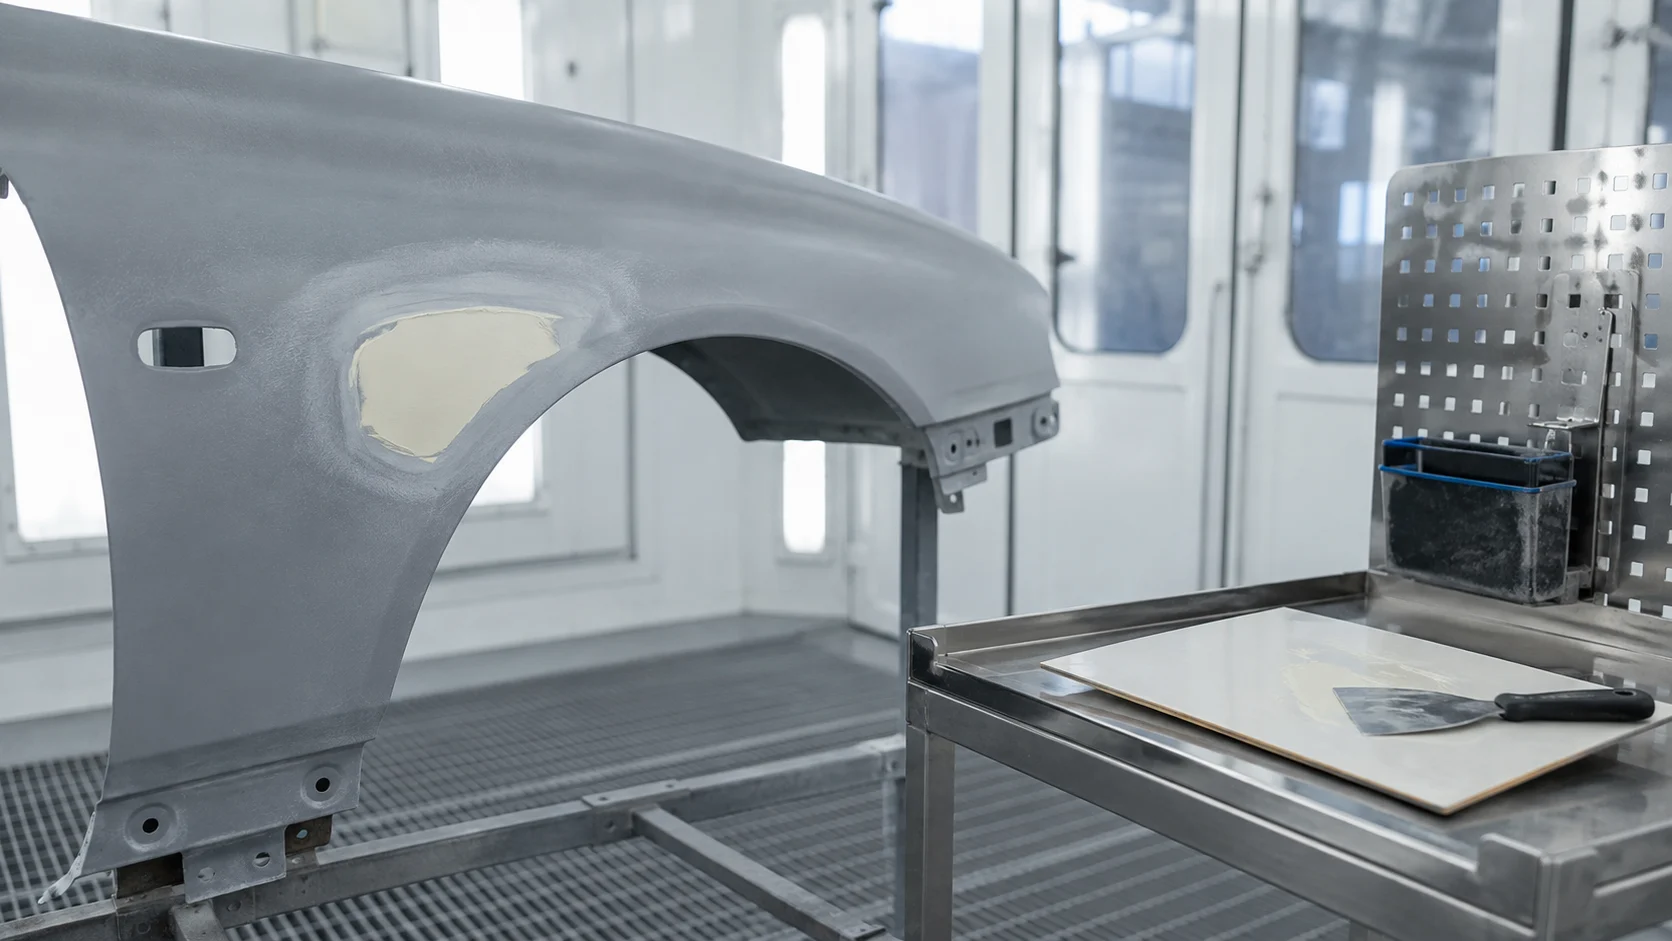
Boyama sexində şpatlyovka tətbiqinin əhatə dairəsi istifadə olunan materiala və səthin düzəldilməsi ehtiyacına görə dəyişir. Bu stansiyanın hermetikləşdirici material tətbiqi, yapışdırma və ya digər örtük əməliyyatları ilə eyni qəbul meyarlarına malik olduğu fərz edilməməlidir. İlk addım hansı səthdə hansı məhsulun istifadə edildiyini və növbəti əməliyyatdan əvvəl hansı yoxlamanın lazım olduğunu izah edən iş standartını hazırlamaqdır. Kabinənin yerləşim planı bu standartı dəstəkləməlidir.
Materialın identifikasiyası və istifadə şərtləri
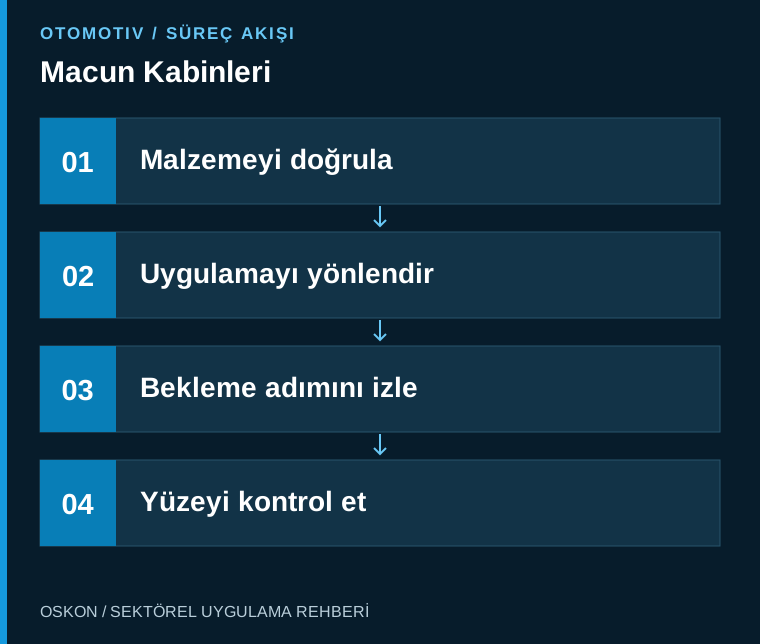
Material partiyası, son istifadə tarixi haqqında məlumat və istehsalçının texniki məlumat vərəqində göstərilən hazırlıq şərtləri izlənməlidir. Çoxkomponentli məhsul istifadə olunursa, hazırlanma və istifadə müddəti təsdiqlənmiş tətbiq proseduruna uyğun idarə edilir. Avtomatlaşdırmanın vəzifəsi resept hazırlamaq deyil, təsdiqlənmiş material və əməliyyat məlumatlarının düzgün kuzova tətbiqini dəstəkləməkdir. Material dəyişikliyi operatorun fərqinə varmadan köhnə təlimatla işləməsinə səbəb olmamalıdır.
Erqonomika tətbiqin sabitliyinə təsir edir
Səthə çatma məsafəsi, işıqlandırma, alətlərin yerləşdirilməsi və iş hündürlüyü birlikdə qiymətləndirilir. Operatorun kuzov ətrafında lazımsız hərəkəti həm tsikl müddətinə, həm də tətbiq qaydasına təsir edə bilər. Alətlərin təmiz və çirkli olaraq ayrılması, material hazırlama sahəsinin təşkili və tullantıların idarə edilməsi kabinənin planında nəzərə alınmalıdır. Yerləşim sınaqları müxtəlif kuzov modelləri ilə aparılır.
Kabinədəki şəraiti materiala uyğun idarə edin
Ventilyasiya, temperatur və digər mühit şəraiti istifadə olunan məhsulun tələbləri və iş yerində risklərin qiymətləndirilməsi əsasında müəyyən edilir. Ekranda hədəf dəyər və ölçülmüş dəyər birlikdə göstərilə bilər. Sapmanın nə zaman xəbərdarlığa, nə zaman istehsal icazəsinin ləğvinə səbəb olacağı layihə çərçivəsində müəyyən edilməlidir. Kabinənin vahid ümumi tənzimləməsi bütün materiallar üçün uyğun hesab edilməməlidir.
Gözləmə və nəzarət mərhələlərini görünən edin
Tətbiqdən sonra tələb olunan gözləmə və ya növbəti səth hazırlığı mərhələləri iş sifarişi ilə əlaqələndirilə bilər. Operatorun təsdiqi, vizual yoxlama və təkrar emal qeydi ayrı sahələrdə saxlanılır. Qüsurun yeri və növü standart seçimlərlə qeydə alındıqda növbələr arasında müqayisə aparmaq mümkündür. Vaxt həddinin aşılması və ya yarımçıq qalmış tətbiq üçün istisna iş axını müəyyən edilir; sistem yalnız tamamlandı düyməsinə əsaslanmır.
Seriyalı istehsaldan əvvəl yoxlama
Qəbul sınaqlarında müxtəlif səthlər, material partiyaları və operator dəyişiklikləri qiymətləndirilir. Məqsəd yalnız hədəf tsikl müddətinə çatmaq deyil, sonrakı boyama mərhələlərində qəbul edilən səth keyfiyyətini təkrar əldə etməkdir. İş təlimatının, material məlumatlarının və yoxlama nəticələrinin eyni kuzov qeydində olması araşdırmanı asanlaşdırır. Texniki xidmətdən və ya məhsul dəyişikliyindən sonra hansı yoxlamaların təkrarlanacağı da müəyyən edilir.
Avtomatlaşdırmada izlənəcək əsas məlumatlar
| Nəzarət nöqtəsi | İzlənən məlumat |
|---|---|
| Material partiyası | İstifadə olunan məhsulun izlənəbilənliyi |
| Kabinədəki şərait | Təsdiqlənmiş iş diapazonu ilə müqayisə |
| Tətbiqin nəticəsi | Səthin yoxlanması və təkrar emal |
Layihənin başlanğıcında veriləcək üç sual
- Şpatlyovka əməliyyatının əhatə dairəsi aydın müəyyən edilibmi?
- Material dəyişikliyi təlimatda əks olunurmu?
- Yarımçıq qalmış tətbiqin prosesə qaytarılma axını məlumdurmu?
Əlaqəli tətbiqləri nəzərdən keçirin
Zımparalama kabinələri və Quru və yaş boyama kabinələri məqalələri vasitəsilə əlaqəli prosesləri nəzərdən keçirə bilərsiniz. Avtomobil sənayesinə aid bütün məqalələrə və ya sahə həlləri səhifəsinə keçə bilərsiniz.