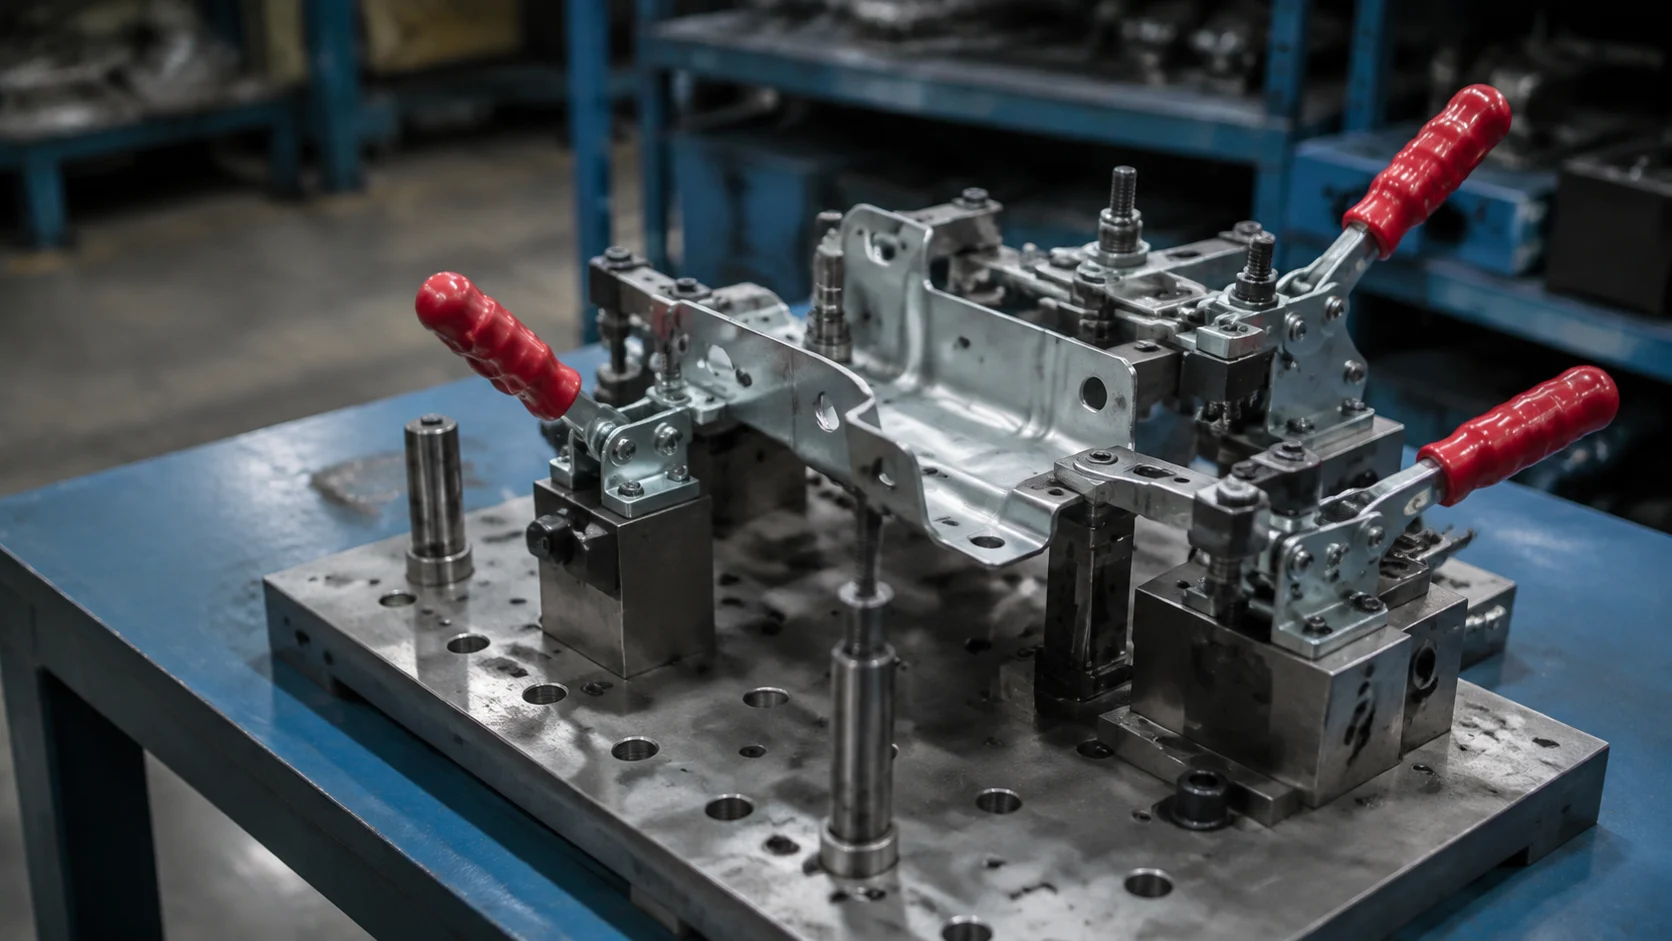
Əl ilə idarə olunan tərtibatların layihələndirilməsində baza nöqtələri, sıxma erqonomikası, yeyilməyə nəzarət və operator tərəfindən yoxlama birlikdə nəzərə alınır. Avtomatlaşdırma səviyyəsinin aşağı olması nəzarətsiz istehsal demək olmamalıdır.
Əl ilə idarə olunan stansiya nə vaxt uyğundur?
Aşağı və ya dəyişkən istehsal həcmi, məhsulun tez-tez dəyişməsi və operator bacarığı tələb edən işlər əl ilə idarə olunan tərtibatın istifadəsini məqsədəuyğun edə bilər. Seçim yalnız investisiya xərcinə əsaslanmamalıdır. Detalın çəkisi, təkrarlanma dəqiqliyi, əməliyyat müddəti və xətanın yaratdığı xərc nəzərə alınır. Gələcəkdə avtomatik sıxma və ya sensor əlavə edilməsi nəzərdə tutulursa, mexaniki konstruksiyada bunun üçün əvvəlcədən yer ayrıla bilər.
Baza elementləri aydın olmalıdır
Operatorun detalı hansı səthlərə söykəyəcəyi vizual və mexaniki baxımdan aydın olmalıdır. Oxşar detalların tərsinə və ya yanlış istiqamətdə yerləşdirilməsini çətinləşdirən fiziki xətaönləmə həlləri qiymətləndirilir. Sıxacların sayının artması həmişə daha yaxşı nəticə vermir; lazımsız sıxma detalı deformasiyaya uğrada və yükləmə müddətini uzada bilər. Texniki çertyojdakı ölçüləndirmə sistemi və tərtibatın yerləşmə sxemi birgə mühəndislik təhlilindən keçirilməlidir.
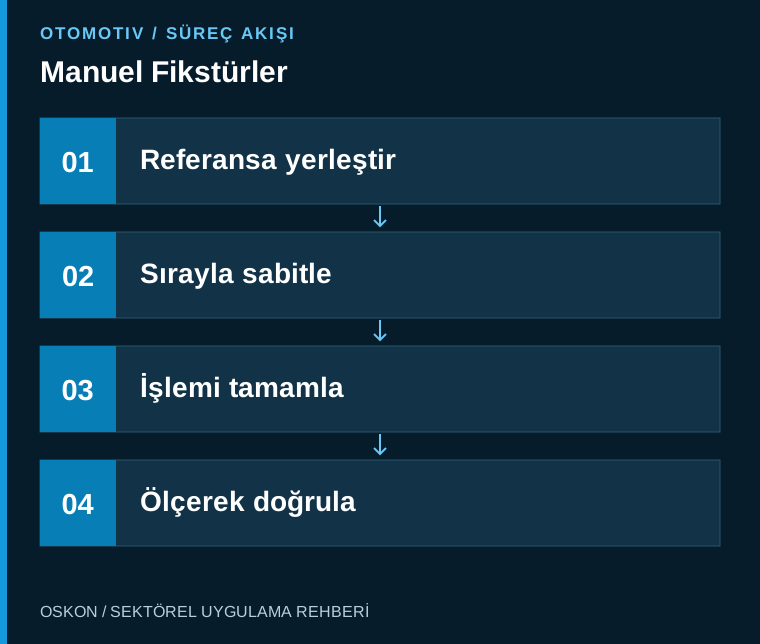
Sıxma ardıcıllığı və iş təlimatı
Əl əməliyyatlarında standartlaşdırmanın əsas vasitələrindən biri aydın və tətbiq oluna bilən iş ardıcıllığıdır. İlkin söykəmə, ilkin sıxma, son sıxma və boşaltma addımları bir-birindən ayrılır. Təlimat real stansiyanın görünüşünə uyğun olmalı və onun reviziyası izlənməlidir. Məhsul dəyişdikdə köhnə təlimatın istifadəsinin qarşısını alacaq üsul müəyyən edilir. Kritik əməliyyatlarda detal sayğacı və ya sadə elektron yoxlama operatora kömək edə bilər.
Sadə sensorlar düzgün yerdə fayda verir
Detalın mövcudluğunu, sıxacın mövqeyini və ya alətin istifadəsini izləmək üçün sensor əlavə edilə bilər; lakin hər sensor konkret xəta ssenarisinə xidmət etməlidir. Sensorların sayı artdıqca kabellərə, sazlamaya və texniki xidmətə ehtiyac da artır. İndikator işığının hansı şəraitdə yandığı aydın deyilsə, o, istifadəçi üçün etibarlı istiqamətləndirici olmur. İdarəetmə sistemi ölçmə tələb edən xüsusiyyəti yalnız mövcudluğun aşkarlanmasına əsasən uyğun hesab etməməlidir.
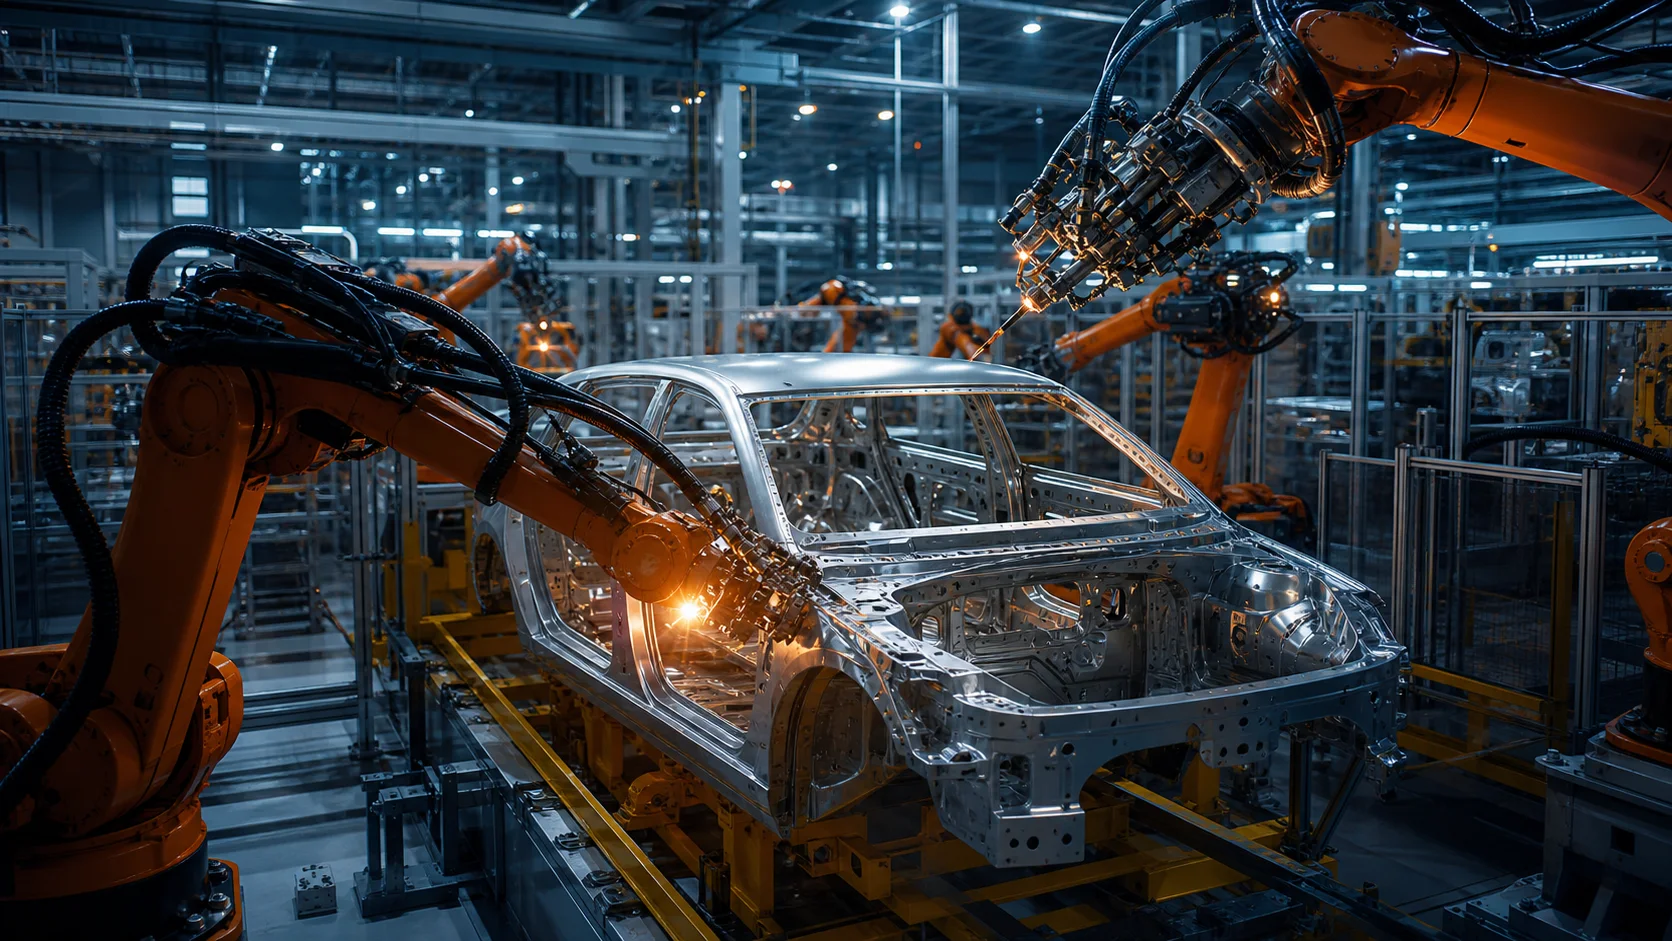
Yeyilmə və ölçmə ilə yoxlama
Dayaq ştiftləri və təmas səthləri zamanla yeyilə bilər. Kritik elementlər üçün yoxlama tezliyi istifadə intensivliyinə və keyfiyyət riskinə əsasən planlaşdırılır. Dəyişdirilə bilən hissələrin baza mövqeyini qoruyan konstruksiya texniki xidmət müddətini azaltmağa kömək edir. Ölçmə nəticələrindəki tədrici sürüşmələr tərtibatın mexaniki vəziyyəti ilə birlikdə araşdırılmalıdır. Operator dəyişdikdən sonra yaranan fərqlər isə iş ardıcıllığı və erqonomika baxımından qiymətləndirilir.
Qəbul yalnız ilk nümunə ilə yekunlaşmır
Bir neçə operatorun real detallarla apardığı təkrar sınaqlar tərtibatın istifadəyə yararlılığını göstərir. Yükləmə zamanı çətinliklər, detalın çıxarılarkən ilişməsi və yanlış yerləşdirmə ehtimalları qeydə alınır. Nəzarət planına qəbul edilmiş ölçülər və texniki xidmətdən sonra təkrar yoxlama addımları daxil edilməlidir. Nəticədə yaxşı əl tərtibatı gündəlik istifadədə aydın və təkrarlana bilən istehsal üsulu yaradır.
Avtomatlaşdırmada izləniləcək əsas məlumatlar
| Nəzarət nöqtəsi | İzlənilən məlumat |
|---|---|
| Baza elementi ilə təmas | Detalın yerləşdirilməsinə nəzarət |
| Sıxacın vəziyyəti | Tələb olunan nöqtələrdə mövqenin yoxlanması |
| Ölçmə nəticəsi | Yeyilmənin və operator təsirinin izlənməsi |
Layihənin başlanğıcında veriləcək üç sual
- Yanlış istiqamətdə yükləmənin qarşısı fiziki olaraq alınırmı?
- Yeyilən dayaqlar necə yoxlanılır?
- Müxtəlif operatorlarla nəticə təkrarlanırmı?
Əlaqəli tətbiqlərlə tanış olun
Yarımavtomatik tərtibatlar və Kuzovun yan hissələri və alt hissəsi üçün robotlaşdırılmış xətlər məqalələri ilə əlaqəli proseslərlə tanış ola bilərsiniz. Avtomobil sənayesinə aid bütün məqalələrə və ya sahə həlləri səhifəsinə keçə bilərsiniz.