






Sənaye transformasiyasının
bütün səviyyələri vahid həll tərəfdaşında
Avtomatlaşdırma, intralogistika və rəqəmsallaşdırmanı vahid mühəndislik yanaşmasında birləşdiririk.
Bütün ssenarilərə uyğun
ağıllı mobil robot sistemləri.
Anbar və istehsaldaxili logistika proseslərinizi miqyaslana bilən, təhlükəsiz və yüksək məhsuldarlıqlı robot sistemləri ilə dəyişdirin.
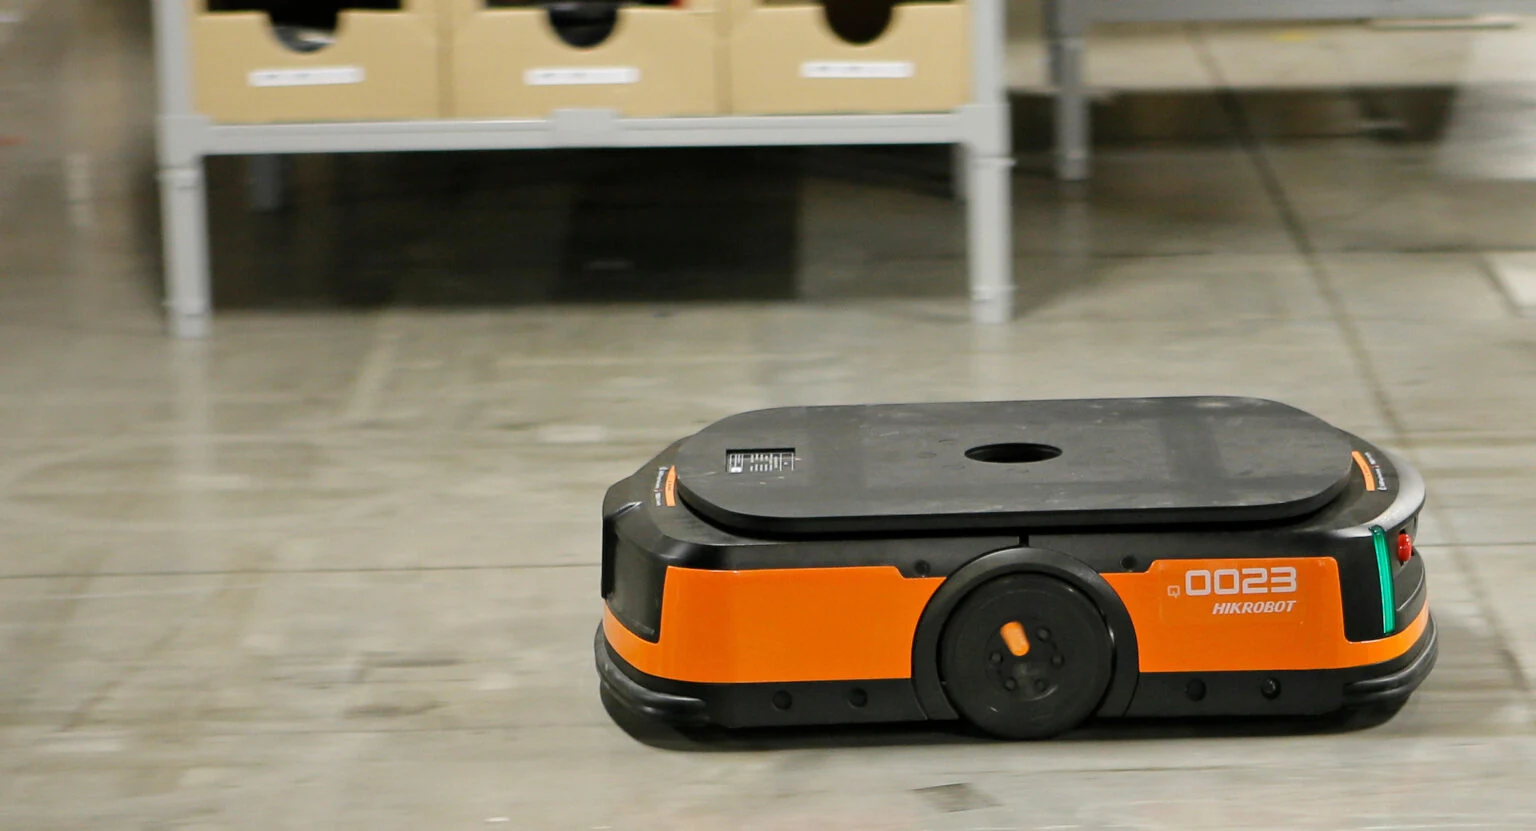
Ağıllı Mobil Robot və Sistem Platforması
Daşıma, sifariş toplama və istehsal xəttinin təchizatı əməliyyatları üçün çevik robot parkı.
Həll ilə tanış olun →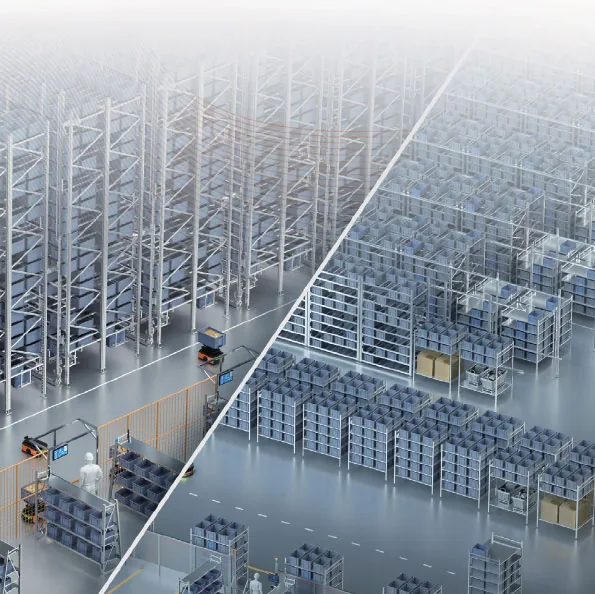
Şaquli saxlama üçün mobil robotlar
Daha yüksək saxlama sıxlığı, sürətli daşıma və asan miqyaslandırma.
Həll ilə tanış olun →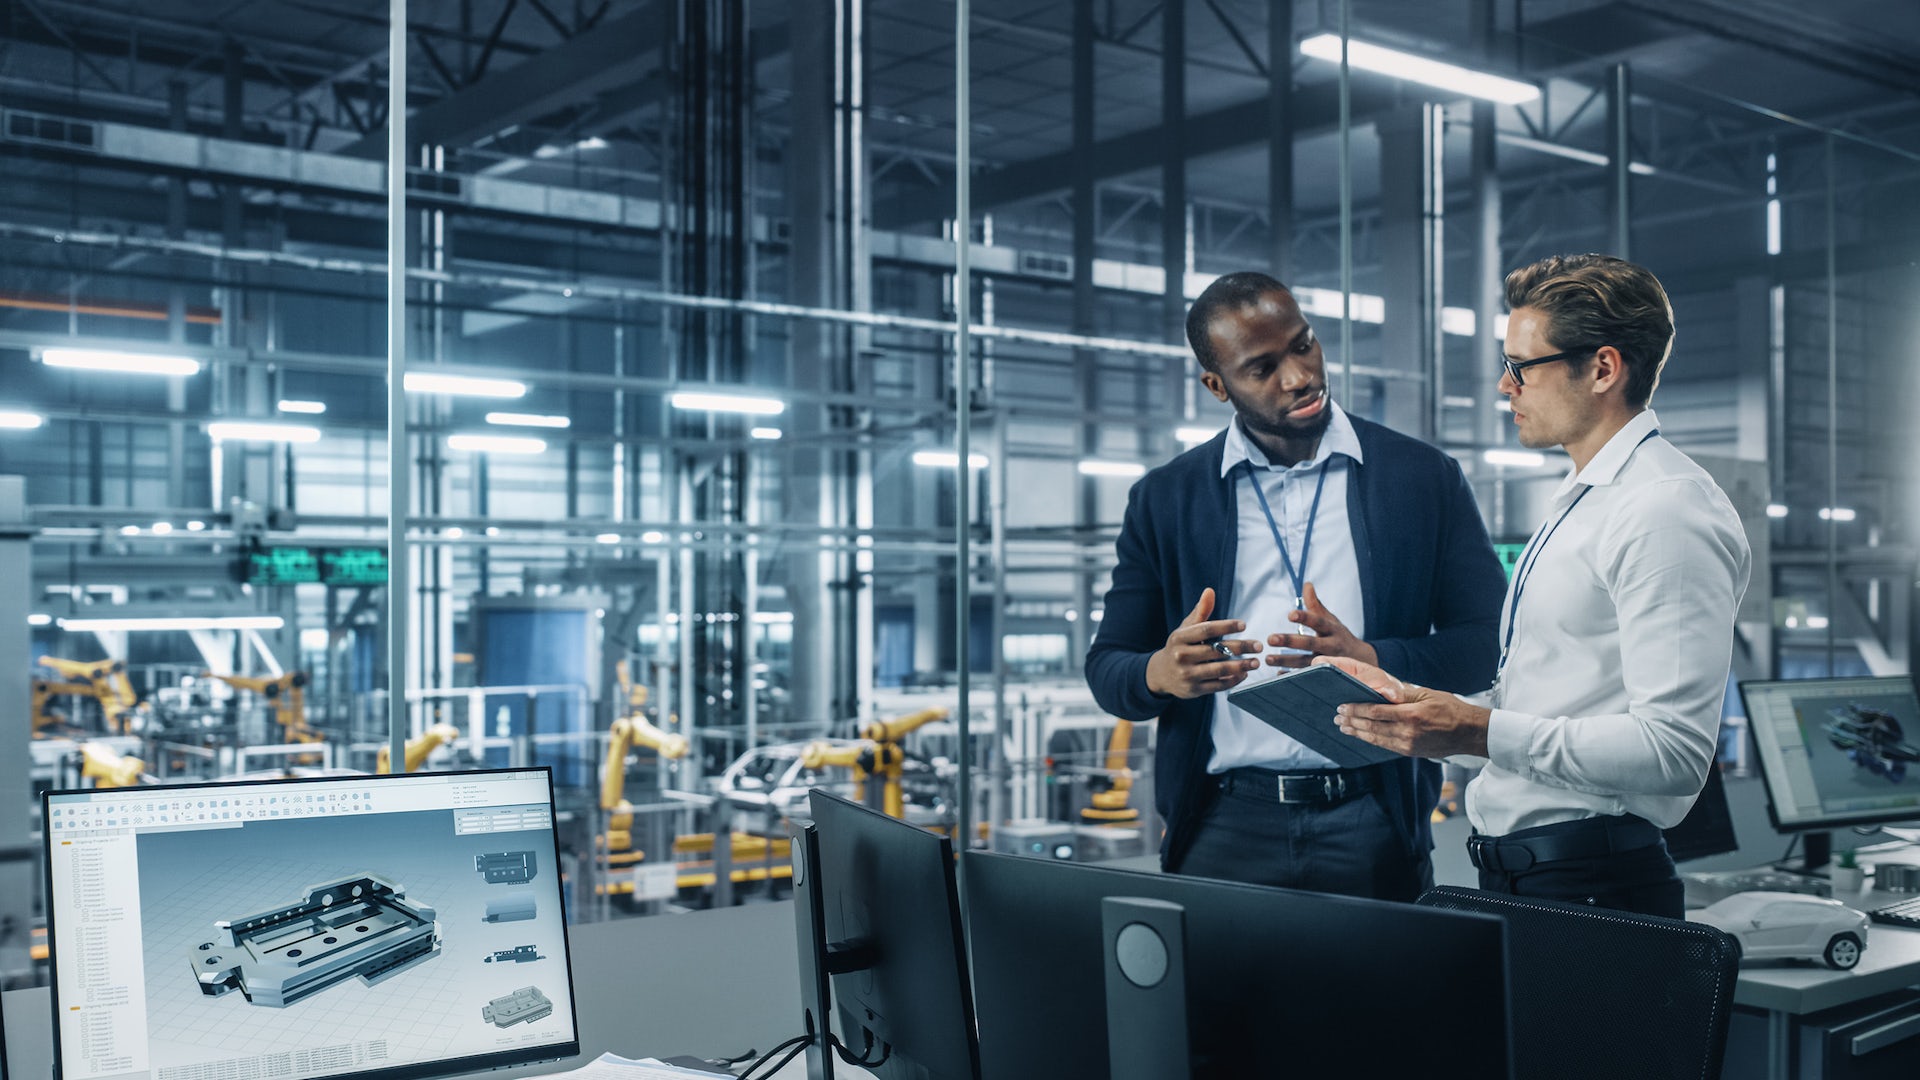
İstehsal əməliyyatlarının idarə edilməsi və MES/MOM platforması
Planlaşdırma, izlənəbilərlik və keyfiyyət məlumatlarını vahid platformada birləşdirin.
Həll ilə tanış olun →
Tək tərəfdaş.
Sərhədsiz imkanlar.
İdeya mərhələsindən istismara verməyə, satışdan sonrakı dəstəkdən optimallaşdırmaya qədər hər addımda yanınızdayıq.
Hər sahənin dili fərqlidir.
Biz hamısında danışırıq.
Dünyanın texnologiya liderləri ilə
eyni hədəfə doğru çalışırıq.
Qlobal texnologiyanın gücünü yerli mühəndislik və sahə təcrübəmizlə birləşdiririk.



Etibar yalnız sözümüz deyil.
Standartımızdır.
Texnologiya deyil,
biznes nəticələri yaradırıq.
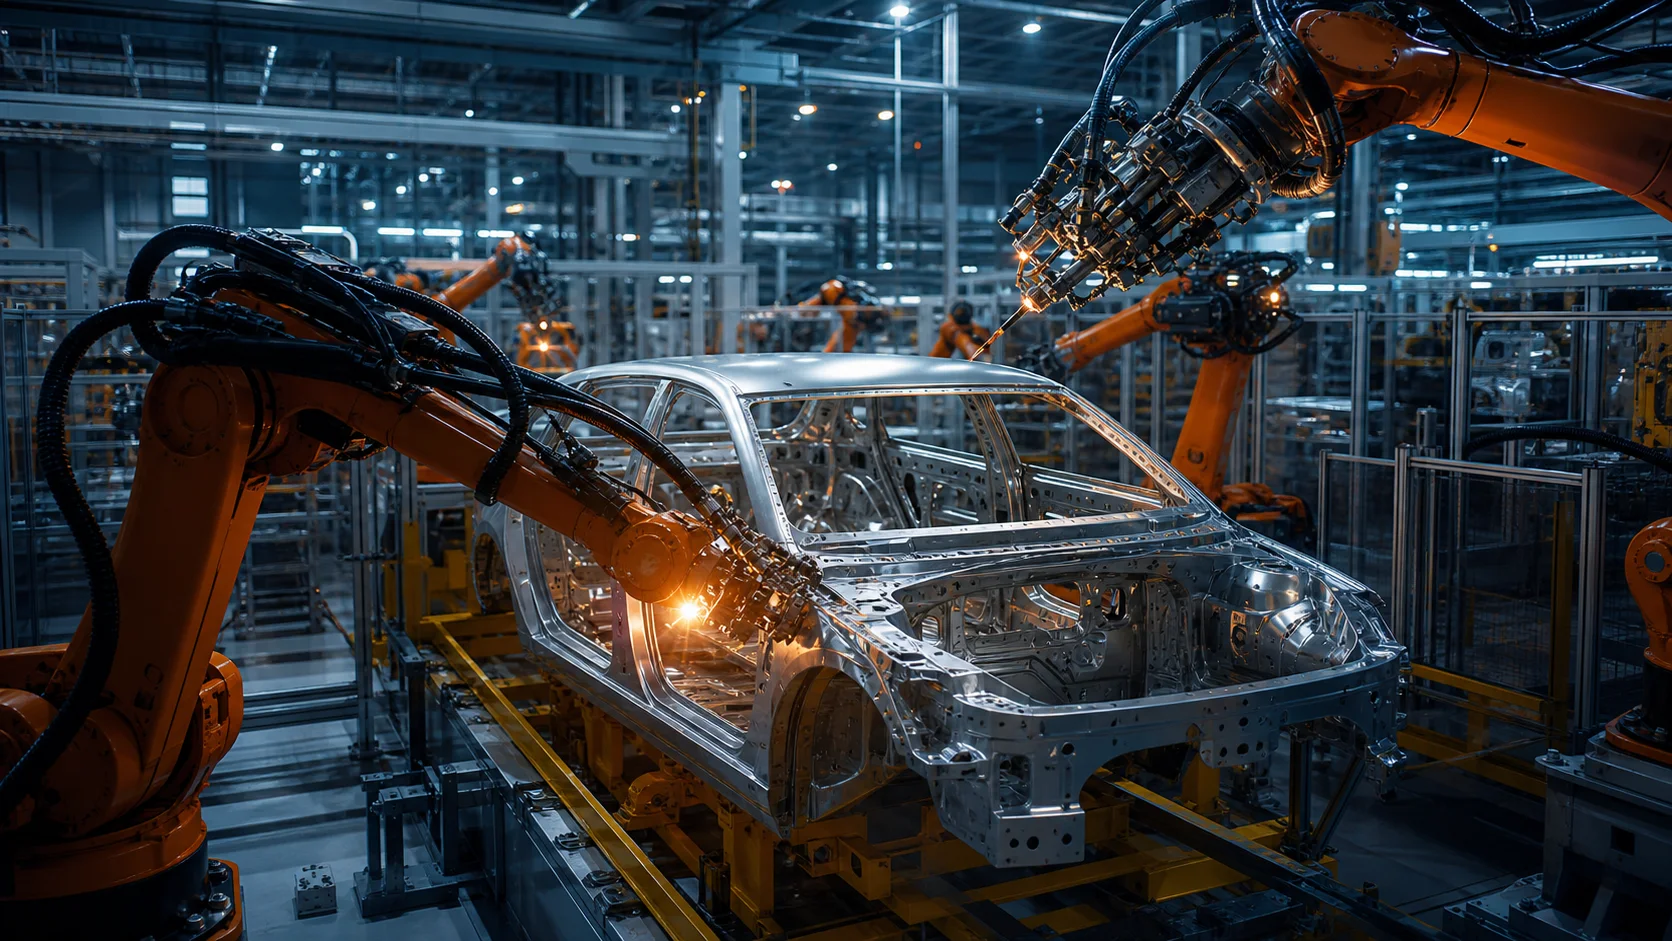 01Avtomobil sənayesi
Avtomobil İstehsalı Xəttində İnteqrasiya Olunmuş Avtomatlaşdırma və Təhlükəsizlik Transformasiyası
↗ 02Kimya
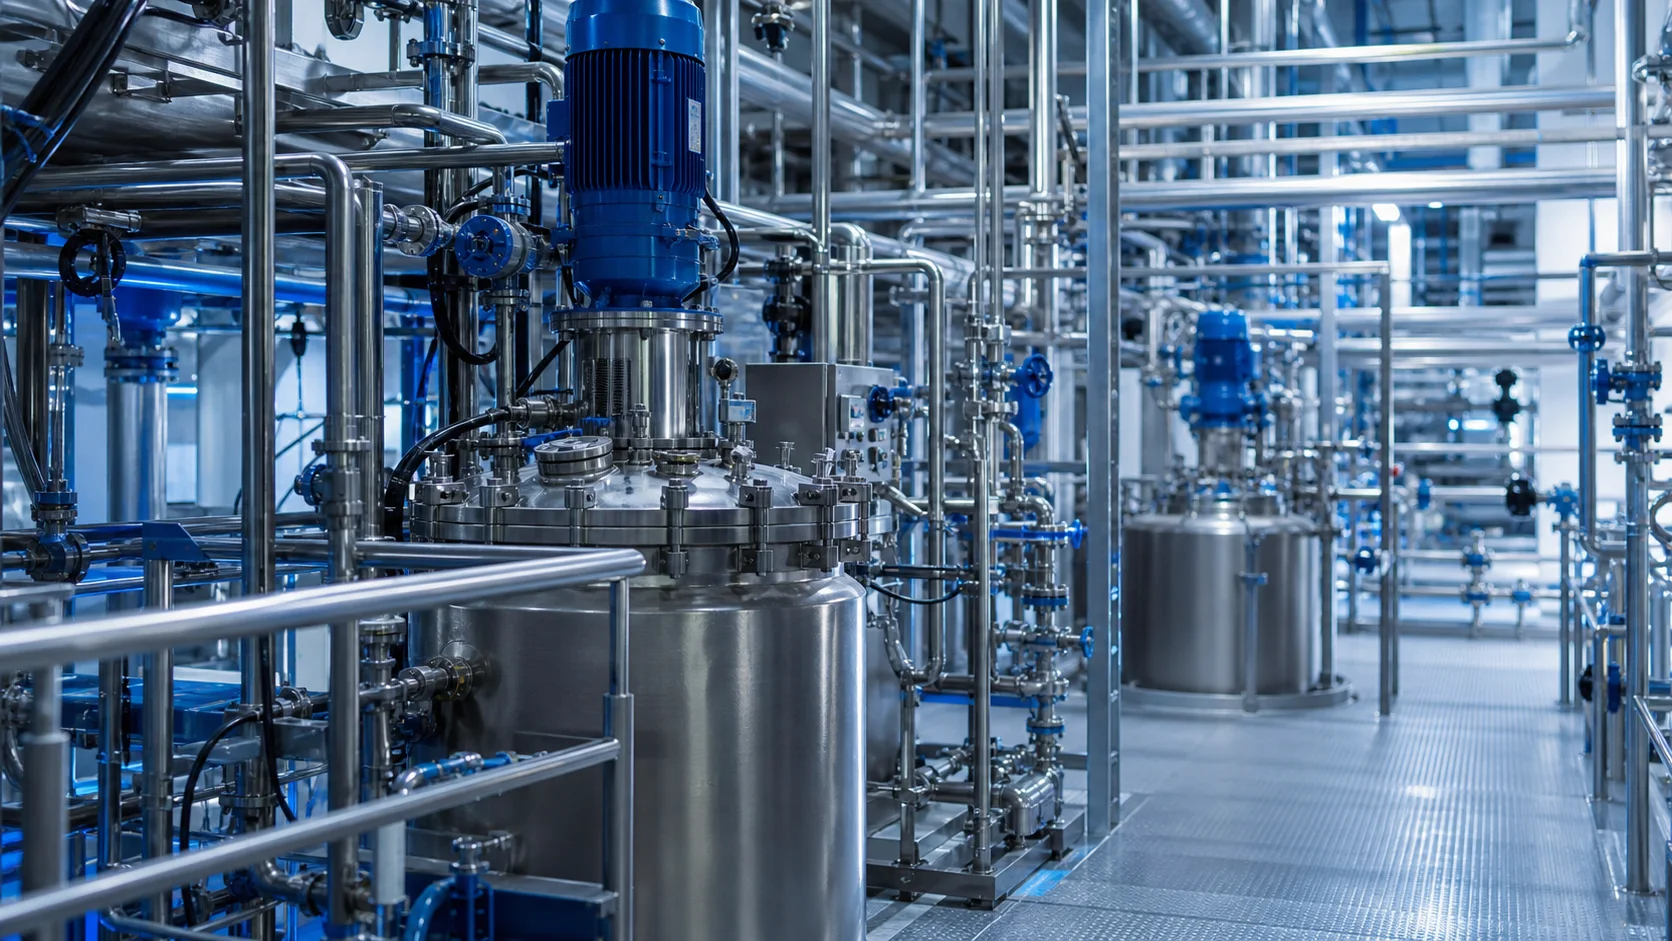
Kimya müəssisəsində resept, materialların izlənməsi və proses təhlükəsizliyi
↗ 03Daxili logistika
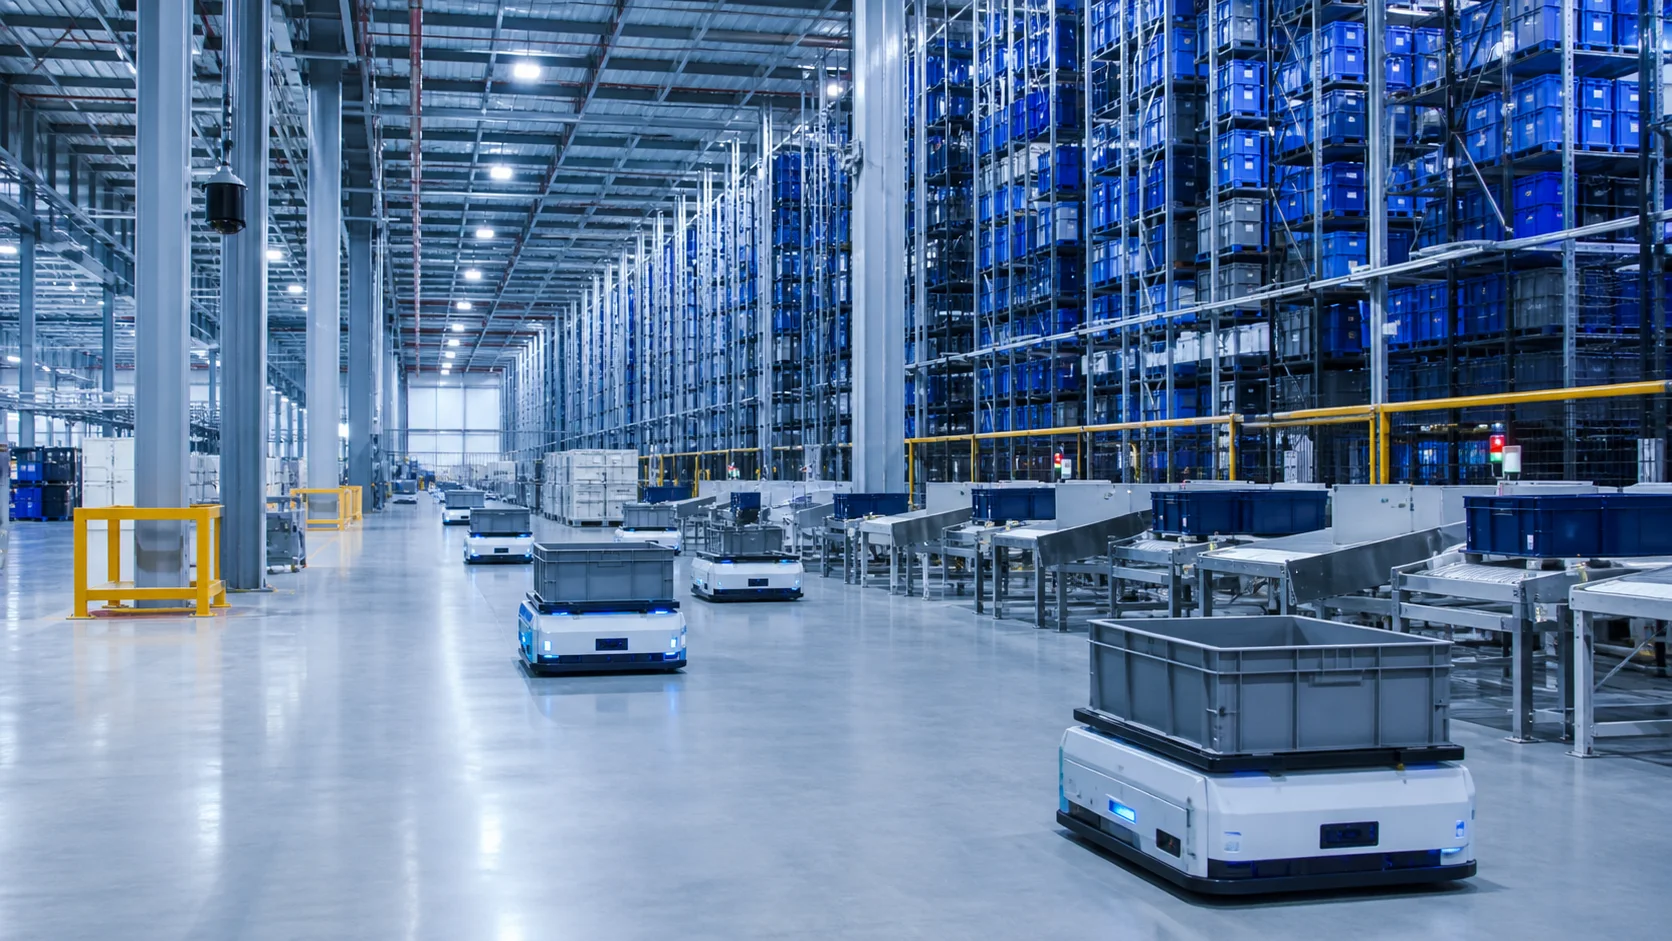
Daxili Logistika Əməliyyatında Avtomatik Saxlama və Ağıllı Material Axını
↗400-dən çox layihədə etibar edilən mühəndislik tərəfdaşı.
Bütün referansları nəzərdən keçirin

Sənayenin sabahına
bu gündən baxın.
Yayma sexləri: resept, intiqalların koordinasiyası və məhsulun izlənməsi
3 dəq oxu
Uzununa kəsmə xətləri: rulonların izlənməsi, gərilmə və sarımın idarə edilməsi
3 dəq oxu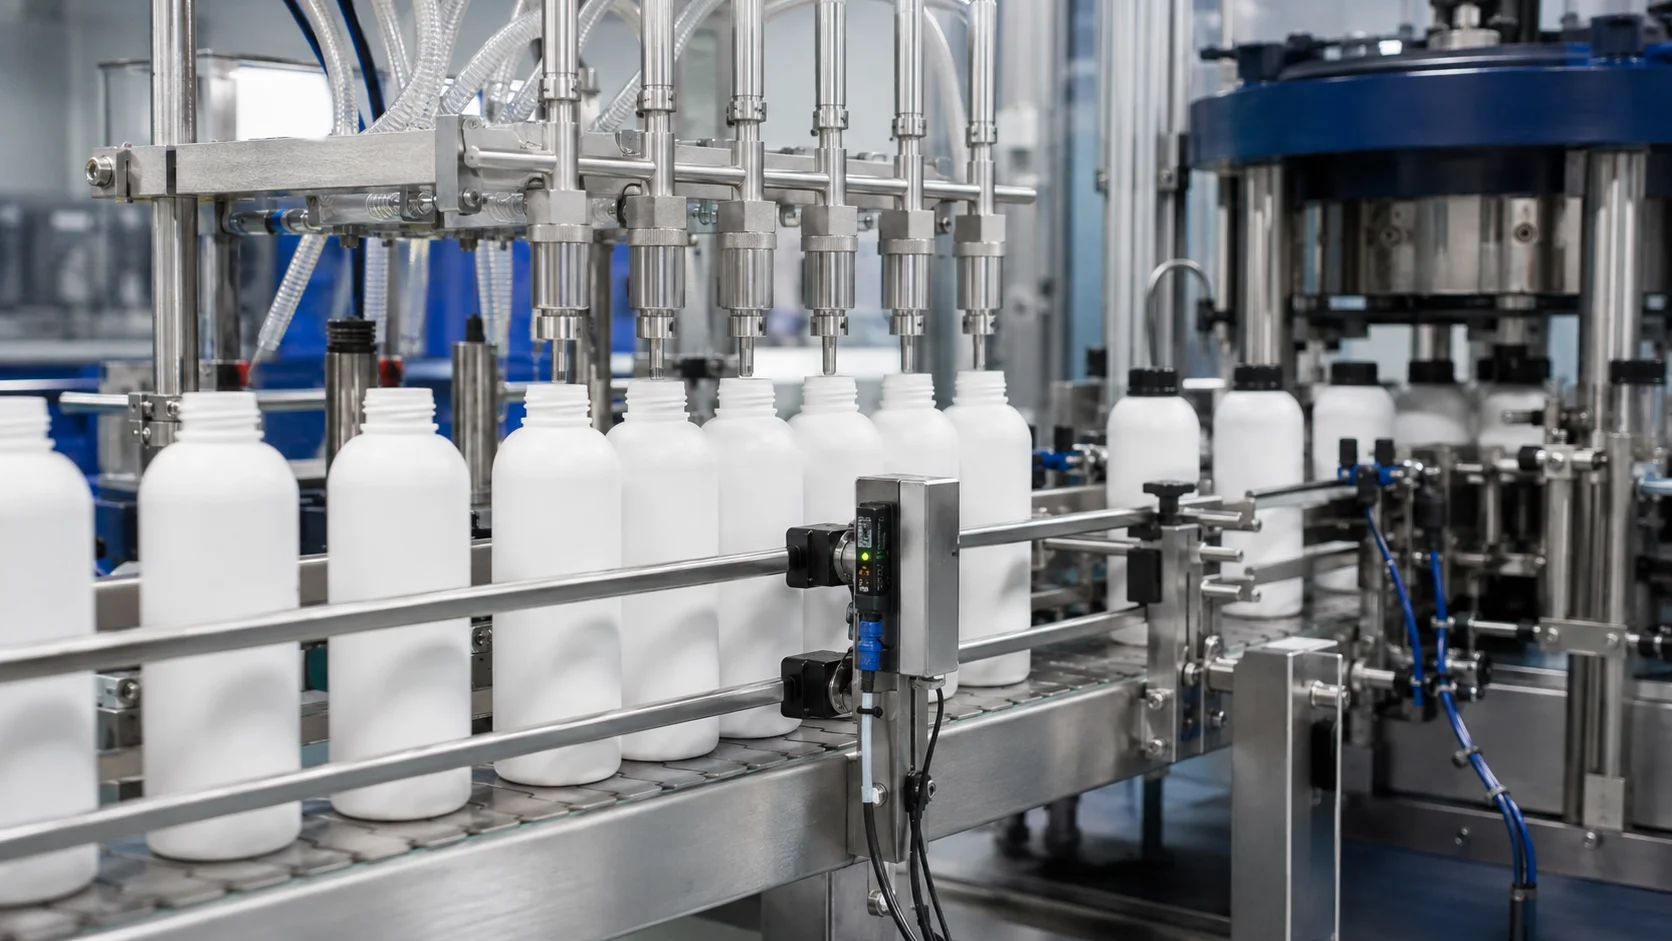
Doldurma və Qablaşdırma Sistemləri: Məhsul, Qab və Etiket Uyğunluğu
3 dəq oxuEhtiyacınızı dəqiq müəyyən edilmiş
mühəndislik işlərinin həcminə çevirək.
Hədəfinizi paylaşın; düzgün növbəti addım üçün müvafiq mühəndislik istiqamətlərini bir araya gətirək.
Mühəndislik komandamızla danışın Sorğunuz birbaşa müvafiq mühəndislik komandasına yönləndirilir.Sənaye avtomatlaşdırma həlləri: fabrik avtomatlaşdırması, PLC, MES və robototexnika
İstehsal xətlərinin idarə edilməsindən anbar daxilində material axınına, istehsal məlumatlarının toplanmasından əməliyyat texnologiyalarının təhlükəsizliyinə qədər sənaye avtomatlaşdırmasının əhatə dairəsi, tətbiq sahələri və avtomatlaşdırma layihəsinin necə həyata keçirilməsi.
Sənaye avtomatlaşdırması nədir?
Sənaye avtomatlaşdırması, istehsal müəssisəsində fiziki proseslərin insan müdaxiləsi minimuma endirilərək elektrik, elektronika, proqram təminatı və mexaniki komponentlərin birgə işləməsi ilə həyata keçirilməsidir. Ən sadə formada bu, sensorun mühit parametrlərini ölçməsi, kontrollerin bu ölçməyə əsasən qərar verməsi və icra mexanizminin həmin qərarı fiziki hərəkətə çevirməsi dövrəsidir. Bu dövrə klapanın açılması qədər sadə ola bildiyi kimi, yüzlərlə stansiyanın bir-birini gözlədiyi montaj xəttinin sinxron işləməsi qədər mürəkkəb də ola bilər.
Avtomatlaşdırma sistemləri adətən üç səviyyədə nəzərdən keçirilir. Sahə səviyyəsinə sensorlar, mühərriklər, elektrik intiqalları və təhlükəsizlik komponentləri daxildir. İdarəetmə səviyyəsində bu komponentləri idarə edən kontrollerlər yerləşir. Yuxarı səviyyə isə istehsalı izləyən, planlaşdıran və hesabatlar hazırlayan proqram təminatından ibarətdir. Avtomatlaşdırma layihəsinin uğuru çox vaxt ayrı-ayrı komponentlərin keyfiyyətindən deyil, bu üç səviyyənin bir-birinə nə dərəcədə uzlaşdırılmış şəkildə bağlanmasından asılıdır. Başdan sona tətbiq edilən yanaşmanın nələri əhatə etdiyini həll ailələrimiz və mühəndislik xidmətlərimiz səhifələrində görə bilərsiniz.
İstehsal müəssisələrinin avtomatlaşdırmaya yönəlmə səbəbləri bir-birinə bənzəyir: artan əmək xərcləri, ixtisaslı operator tapmaqda çətinlik, müştərinin tələb etdiyi izlənəbilərlik, qeyri-sabit keyfiyyət və gözlənilməz dayanmalar. Avtomatlaşdırma bu məsələlərin hamısına eyni vaxtda təsir edir; lakin gözlənilən faydanı verməsi üçün əvvəlcə proses başa düşülməli, sonra avtomatlaşdırılmalıdır. Düzgün müəyyənləşdirilməmiş proses avtomatlaşdırıldıqda yalnız daha sürətli qüsurlu istehsal baş verir.
Fabrik avtomatlaşdırması və istehsal xətlərinin modernləşdirilməsi
Fabrik avtomatlaşdırması, diskret istehsal müəssisələrində maşınların, xətlərin və daşıma sistemlərinin vahid idarəetmə arxitekturası altında birləşdirilməsini əhatə edir. Montaj xətləri, qablaşdırma maşınları, sınaq stansiyaları və qidalandırma sistemləri bu sahənin tipik komponentləridir. Modernləşdirmə layihələrində çox vaxt mövcud maşın parkı saxlanılır; dəyişən isə maşınları bir-birinə bağlayan idarəetmə və məlumat səviyyəsidir.
Yeni xətt qurmaq və mövcud xətti modernləşdirmək fərqli səriştələr tələb edir. Yeni quraşdırmada layihələndirmə sərbəstliyi var; modernləşdirmədə isə istehsalı dayandırmadan irəliləmək, köhnə avadanlığın sənədləşdirilməmiş davranışlarını aydınlaşdırmaq və işəsalma-sazlama işlərini həftəsonları üçün ayrılmış vaxt aralığına sığdırmaq lazımdır. Buna görə modernləşdirmə layihələrində yerində texniki baxış, mövcud vəziyyətin təhlili və mərhələli keçid planı, proqram təminatının hazırlanması qədər həlledicidir.
Xəttin səmərəliliyini ölçməyin ən geniş yayılmış yolu avadanlığın ümumi effektivliyi, yəni OEE-dir. İşə hazırlıq, məhsuldarlıq və keyfiyyət əmsallarının hasilindən ibarət olan bu göstərici təkmilləşdirmə işlərinin hansı istiqamətə yönəldiləcəyini müəyyən edir. Avtomatlaşdırmaya qoyulan investisiyanın gəlirliliyi də çox vaxt OEE artımı, zay məhsul payının azalması və planlaşdırılmamış dayanma müddətinin qısalması əsasında hesablanır.
Texnoloji proseslərin avtomatlaşdırılması və fasiləsiz istehsal
Texnoloji proseslərin avtomatlaşdırılması; kimya, qida, içki, dərman, kağız, sement və enerji kimi fasiləsiz və ya yarımfasiləsiz istehsal sahələrində temperatur, təzyiq, sərf, səviyyə, pH və elektrik keçiriciliyi kimi kəmiyyətlərin qapalı dövrəli idarə edilməsi ilə məşğul olur. Diskret istehsaldan fərqi idarə olunan dəyişənin fasiləsiz olması və proses dinamikasının ölü vaxt, istilik tutumu kimi fiziki amillərlə məhdudlaşmasıdır.
Bu müəssisələrdə reseptlərin idarə edilməsi ayrıca bir mövzudur. Partiya əsaslı istehsalda bu ehtiyac ISA-88 əsaslı partiyalı istehsal sistemləri ilə qarşılanır. Eyni xəttdə fərqli məhsulların fərqli parametrlərlə istehsalı reseptin operatordan asılı olmadan sistemdə müəyyənləşdirilməsini və hər partiyanın hansı reseptlə istehsal olunduğunun qeydə alınmasını tələb edir. Qida və dərman istehsalında bu qeyd yalnız keyfiyyət vasitəsi deyil, həm də qanuni tələbdir.
Texnoloji proseslərin avtomatlaşdırılmasında tənzimləmənin keyfiyyəti məhsulun maya dəyərinə birbaşa təsir edir. Düzgün sazlanmış idarəetmə dövrəsi təyinat qiyməti ətrafındakı rəqsləri azaldaraq enerji istehlakını, xammal itkisini və məhsul xüsusiyyətlərindəki dəyişkənliyi birlikdə azaldır. Buna görə işəsalma-sazlama zamanı yerinə yetirilən dövrə sazlamaları layihənin ən azı proqram təminatı qədər dəyərli nəticəsidir.
PLC proqramlaşdırılması və idarəetmə sistemləri
PLC, tam adı ilə proqramlaşdırılan məntiqi kontroller, sənaye avtomatlaşdırmasının qərar verən komponentidir. Sahədən gələn rəqəmsal və analoq siqnalları oxuyur, ona yüklənmiş proqrama uyğun məntiqi əməliyyatlar yerinə yetirir və çıxışları idarə edir. Sənaye mühitinin vibrasiya, temperatur, elektrik maneələri və fasiləsiz iş şəraitinə tab gətirəcək şəkildə layihələndirilmişdir; ofis kompüterindən gözlənilməyən bu dayanıqlılıq PLC-ni istehsalat sahəsinin standartına çevirmişdir.
PLC proqramlaşdırılması IEC 61131-3 standartında müəyyən edilmiş dillər vasitəsilə aparılır. Pilləli diaqram elektrik rele məntiqinə bələd olan komandalar üçün rahat oxunur; funksional blok diaqramı texnoloji proseslərin idarə edilməsində geniş yayılmışdır; strukturlaşdırılmış mətn isə mürəkkəb hesablamalar və məlumat emalı tələb edən hissələrdə üstün tutulur. Yaxşı PLC proqramı yalnız işləyən deyil, illər sonra başqa mühəndis tərəfindən də oxuna bilən proqramdır. Buna görə standart kitabxanalar, mənalı teqləmə və ardıcıl proqram strukturu layihənin uzunmüddətli xərclərini müəyyən edir.
İdarəetmə arxitekturasının seçimi də layihənin miqyasından asılı olaraq dəyişir. Tək maşınlı tətbiqlərdə kompakt kontroller kifayət etdiyi halda, yüzlərlə giriş və çıxışın paylanmış şəkildə toplandığı müəssisələrdə uzaq giriş-çıxış stansiyaları və sənaye rabitə şəbəkələri tətbiq olunur. Rabitə protokolu dövr müddəti, deterministik işləmə tələbi və mövcud avadanlıq parkı ilə uyğunluq nəzərə alınaraq seçilir.
SCADA, HMI və operator interfeysləri
SCADA proqram təminatı sahədəki kontrollerlərdən gələn məlumatları toplayan, vizuallaşdıran, həyəcan siqnalları yaradan və tarixi qeydləri saxlayan yuxarı səviyyə tətbiqidir. Operator panelləri, yəni HMI ekranları isə maşının yanında operativ müdaxilə imkanı verir. İkisi arasındakı fərq miqyasdır: HMI bir maşını, SCADA isə müəssisəni idarə edir.
İnterfeys dizaynına əksər layihələrdə layiq olduğundan az diqqət yetirilir; halbuki bu, növbə boyu ekrana baxan operatorun səhv etmə ehtimalına birbaşa təsir edir. Yaxşı interfeysdə rəng məna daşıyır və bəzək kimi istifadə olunmur; normal iş rejimi sakit görünüşlə təqdim edilir, yalnız kənaraçıxma olduqda diqqət cəlb olunur. Həyəcan siqnalları siyahısı da idarə edilməlidir: hər kənaraçıxma üçün həyəcan siqnalı təyin olunan sistemdə operator qısa müddətdə siqnalları bağlamağı öyrənir və həqiqi nasazlıq gözdən qaçır.
SCADA səviyyəsində saxlanılan tarixi məlumatlar yalnız hesabat üçün deyil, kök səbəb təhlili üçün də istifadə olunur. Dayanmanın niyə baş verdiyini anlamaq hadisə anındakı siqnalların dəyişməsini geriyə dönük izləməyi tələb edir. Buna görə məlumat toplama dəqiqliyi və saxlama müddəti sistem layihələndirilərkən məqsədyönlü şəkildə müəyyən edilməlidir.
MES və istehsalın idarə edilməsi sistemləri
MES, tam adı ilə istehsalın icrası sistemi, planlaşdırma səviyyəsi ilə istehsalat sahəsi arasındakı boşluğu dolduran proqram təminatıdır. Yuxarı səviyyədəki resurs planlaşdırma sistemi "nə istehsal ediləcək" sualını cavablandırır; sahədəki avtomatlaşdırma isə "necə istehsal ediləcək" məsələsini həll edir. MES isə "əslində nə istehsal edildi, nə qədər vaxt çəkdi, harada dayanma oldu, hansı material istifadə edildi" suallarına cavab verir. MOM , yəni istehsal əməliyyatlarının idarə edilməsi isə bu əhatə dairəsini keyfiyyət, texniki xidmət və ehtiyatların idarə edilməsi proseslərini də daxil edəcək şəkildə genişləndirir.
İstehsaldan məlumatların toplanması, MES tətbiqlərinin əsasıdır. Məlumatlar əl ilə daxil edildikdə gecikmiş, natamam və nikbin olur; birbaşa maşından alındıqda isə reallığı əks etdirir. Buna görə MES layihələri çox vaxt sahə ilə bağlantıdan başlayır: maşınların siqnalları oxunur, dayanmalar avtomatik təsnif edilir, operatordan yalnız maşının bilə bilməyəcəyi məlumat istənilir.
İzlənəbilərlik, MES-in ən konkret nəticələrindən biridir. Hansı məhsulun hansı partiyadan gələn xammalla, hansı maşında, hansı operator növbəsində və hansı parametrlərlə istehsal edildiyi qeydə alındıqda, müştəri şikayəti bütün ehtiyatı əhatə edən geri çağırmaya çevrilmək əvəzinə müvafiq partiya ilə məhdudlaşdırıla bilər. Avtomobil sənayesi, qida, dərman və müdafiə təchizat zəncirlərində bu imkan çox vaxt təchizatçı olmağın ilkin şərtidir.
İstehsalın idarə edilməsi sistemi qurularkən ən çox yol verilən səhv mövcud kağız formaların olduğu kimi ekrana köçürülməsidir. İcra, keyfiyyət, planlaşdırma və laboratoriya proseslərinin ayrı-ayrılıqda necə əhatə olunduğunu Opcenter İcra, Opcenter Keyfiyyət, Qabaqcıl Planlaşdırma və Cədvəlləşdirmə və Tədqiqat, İnkişaf və Laboratoriya səhifələrində tapa bilərsiniz. Rəqəmsallaşma prosesin özünü yenidən nəzərdən keçirmək üçün fürsətdir; formanı rəqəmsallaşdırmaq yalnız eyni səmərəsizliyi ekranda təkrarlayır.
Sənaye robotları və robotik avtomatlaşdırma
Sənaye robotu, proqramlaşdırılan çoxoxlu manipulyatordur və təkrarlanan, ağır və ya təhlükəli işlərdə insanı əvəz edir. Oynaqlı robotlar geniş iş sahəsi və çevik əlçatanlıq təmin edir; SCARA robotları müstəvi üzrə montaj işlərində sürət üstünlüyü verir; delta robotları yüksək dövr tezliyi tələb edən yüngül məhsulların götürülüb yerləşdirilməsi tətbiqlərində istifadə olunur; Dekart koordinatlı sistemlər isə uzun oxlar üzrə xətti hərəkətlərdə üstün tutulur.
Robotik avtomatlaşdırmanın geniş yayılmış tətbiq sahələrinə qaynaq, paletləmə, məhsulun götürülüb yerləşdirilməsi, maşınların materialla qidalandırılması, yapışdırma, boyama və yoxlama daxildir. Ağır yüklərin daşınması və anbar sahəsi əməliyyatlarında isə insansız kran tətbiqləri istifadə olunur. Qaynaq robotu tətbiqlərində qaynaq tikişinin sabit keyfiyyəti, paletləmə tətbiqlərində isə növbə boyu dəyişməyən dövr müddəti ən nəzərəçarpan faydadır.
Birgə işləyən robotlar hasar və maneə olmadan insanla eyni sahədə işləyə biləcək şəkildə layihələndirilmişdir. Lakin "birgə işləyən" ifadəsi robotun özünün deyil, tətbiqin xüsusiyyətidir: robotun ucundakı tutucu iti bir detal daşıyırsa, tətbiq artıq birgə iş tətbiqi sayılmır. Buna görə hər robot hüceyrəsi tutucusu və daşıdığı detalla birlikdə risk qiymətləndirilməsindən keçirilməlidir.
Robot hüceyrəsinin uğuru robotun markasından daha çox tutucunun konstruksiyasından, detalların verilmə düzənindən və dövrün planlaşdırılmasından asılıdır. Robotun özü əksər layihələrdə ən proqnozlaşdırıla bilən komponentdir; qeyri-müəyyənlik detalın necə gəldiyində və necə tutulduğundadır.
Avtonom mobil robotlar, AGV və intralogistika
Avtonom mobil robot , yəni AMR, ətraf mühiti qavrayaraq öz marşrutunu hesablayan nəqliyyat vasitəsidir. Avtomatik yönləndirilən nəqliyyat vasitəsi, yəni AGV isə döşəmədə müəyyən edilmiş xətti və ya istinad nöqtələrini izləyir. Aralarındakı fərq çeviklikdir: AGV sabit marşrutda proqnozlaşdırıla bilən şəkildə işləyir, AMR isə maneə qarşısında marşrutunu dəyişə bilir və yerləşmə planı dəyişdikdə yenidən xətt çəkməyə ehtiyac qalmır.
İntralogistika, müəssisə daxilində material axınının hamısını əhatə edən sahədir. Xammalın qəbulundan xəttin materialla təmin edilməsinə, xəttin sonundan göndərişə qədər hər daşıma mərhələsi bu əhatəyə daxildir. Material axını əksər müəssisələrdə görünməyən xərc maddəsidir: operatorların yeriməyə sərf etdiyi vaxt, aralıq ehtiyatların tutduğu sahə və yanlış yerə gedən materialın yaratdığı dayanma yalnız ölçülməyə başlandıqda nəzərə çarpır.
Mobil robot ailəsi ehtiyaca görə müxtəlifləşir. Rəfin altına girib onu qaldıran rəfaltı tipli robotlar (LMR) anbardaxili yığım proseslərində, çəngəlli yükləyici tipli robotlar (FMR) paletli yüklərdə, qutu transfer robotları (CTU) isə qutu əsaslı daşımada istifadə olunur; ağır yüklərin daşınması və konveyerli daşımalar üçün CMR ailəsi vardır. Bir donanmanın idarə edilməsi proqramı bu nəqliyyat vasitələrini əlaqələndirir; tapşırıqların paylanması, hərəkətin idarə edilməsi, şarjın planlaşdırılması və prioritet qaydaları bu səviyyədə həll olunur.
Mobil robot layihələrində ən çox nəzərdən qaçırılan məsələ infrastrukturdur. Döşəmənin hamarlığı, qapıların eni, lift və avtomatik qapı inteqrasiyası, simsiz şəbəkənin əhatə keyfiyyəti və şarj nöqtələrinin yerləşməsi robot seçimindən daha həlledici ola bilər. Texniki-iqtisadi əsaslandırma mərhələsində sahədə aparılan ölçmələr istismara vermə zamanı qarşıya çıxa biləcək gözlənilməz halların əksəriyyətinin qarşısını alır. Şarj, istiqamətləndirmə və sahə avadanlığı üçün aksesuarlara və sahə avadanlıqlarına baxa bilərsiniz.
Anbar avtomatlaşdırılması: konveyer, çeşidləyici və şaquli saxlama
Anbar avtomatlaşdırılması, məhsulların anbar daxilində daşınması, çeşidlənməsi, saxlanması və göndərilməyə hazırlanması mərhələlərinin mexanikləşdirilməsidir. Konveyer sistemləri fasiləsiz axını təmin edir; diyircəkli, lentli, modul zəncirli və teleskopik tiplər yükün xüsusiyyətlərinə görə seçilir. Çeşidləyicilər yəni çeşidləmə sistemləri, daxil olan məhsulları barkod və ya həcm məlumatına əsasən düzgün xəttə yönləndirir və sifariş sıxlığı artdıqca əl ilə çeşidləməni əvəz edir.
Şaquli saxlama sistemləri, hündürlükdən istifadə edərək eyni döşəmə sahəsində daha çox məhsul saxlamağa imkan verir. Böyük həcmdə ehtiyat saxlayan, lakin sahəsi məhdud olan müəssisələrdə döşəmə sahəsini genişləndirməyin dəyəri nəzərə alındıqda bu, çox vaxt özünü ən tez ödəyən investisiyadır. Şatl sistemləri isə keçid daxilində üfüqi hərəkət edən nəqliyyat vasitələri ilə yüksək sıxlıqlı saxlama imkanı yaradır.
Anbar idarəetmə sistemi bu fiziki komponentlərin üzərində işləyən qərarvermə səviyyəsidir. Hansı məhsulun harada yerləşdiriləcəyi, sifarişlərin hansı ardıcıllıqla yığılacağı və hansı marşrutun izlənəcəyi bu proqramda müəyyən edilir. Avtomatlaşdırma avadanlığı nə qədər yüksək imkanlara malik olsa da, yerləşdirmə və yığma strategiyası zəifdirsə, gözlənilən səmərəlilik əldə edilmir.
Sənaye 4.0, əşyaların interneti və ağıllı fabrik
Sənaye 4.0, istehsal aktivlərinin bir-birinə qoşulması, məlumatların real vaxtda toplanması və qərarların bu məlumatlara əsasən qəbul edilməsi yanaşmasını ifadə edir. Əşyaların interneti yəni IoT bu yanaşmanın texniki əsasını təşkil edir: sensorlar, kontrollerlər və maşınlar şəbəkə üzərindən məlumat yaradır; sənaye əşyalarının interneti, yəni IIoT isə bu anlayışın istehsal mühitinə uyğunlaşdırılmış formasıdır.
Ağıllı fabrik, sadəcə şəbəkəyə qoşulmaqla kifayətlənməyən, toplanan məlumatları qərara çevirən müəssisədir. Bir maşının məlumat göndərməsi öz-özlüyündə fabriki ağıllı etmir; bu məlumat müəyyən həddi aşdıqda texniki xidmət iş sifarişi açılırsa, istehsal planı faktiki gücə uyğun yenilənirsə və keyfiyyət kənarlaşması xətti dayandırmazdan əvvəl aşkar edilirsə, ağıllı fabrikdən danışmaq olar.
Rəqəmsal transformasiya layihələrində real ardıcıllığa əməl etmək lazımdır. Əvvəlcə ölçüləbilənlik gəlir: maşınlardan etibarlı məlumat əldə etmək mümkün deyilsə, onun üzərində qurulacaq hər bir səviyyə fərziyyəyə əsaslanır. Sonra görünürlük gəlir; məlumat qərar verəcək şəxsin başa düşəcəyi formada təqdim edilməlidir. Son mərhələ isə avtonomluqdur: sistemin müəyyən qərarları insan təsdiqi olmadan qəbul etməsi. Bu ardıcıllığı nəzərə almayan layihələr nümayişkaranə göstərici panelləri yaradır, lakin istehsalatda davranış dəyişmir.
Rəqəmsal əkiz fiziki aktivin və ya prosesin virtual qarşılığıdır. Yeni xəttin istismara verilməzdən əvvəl simulyasiya edilməsi idarəetmə proqramının sahədə deyil, masa arxasında sınaqdan keçirilməsinə imkan verir; bu da istismara vermə müddətini və sahədəki riski əhəmiyyətli dərəcədə azaldır.
Süni intellekt və sənaye təsvir emalı
Süni intellekt, istehsal mühitində əsasən üç istiqamətdə tətbiq olunur: vizual yoxlama, proqnozlaşdırıcı texniki xidmət və prosesin optimallaşdırılması. Bunların ortaq cəhəti qaydalar yazmağın praktik olmadığı, lakin nümunə göstərməyin mümkün olduğu problemlər olmasıdır.
Sənaye təsvir emalı, kamera və işıqlandırma qurğusu vasitəsilə məhsulun təsvirini əldə edərək ölçmə, oxuma və ya qüsur aşkarlama əməliyyatlarını yerinə yetirir. Klassik təsvir emalı dəqiq müəyyən edilmiş həndəsi yoxlamalarda hələ də ən etibarlı üsuldur; ölçülərin yoxlanması, mövcudluğa nəzarət və kodların oxunması bu sahəyə daxildir. Dərin öyrənmə əsaslı yanaşmalar isə cızıq, ləkə, tekstura pozuntusu kimi təsviri çətin olan qüsurlarda önə çıxır.
Təsvir emalı layihələrində uğuru müəyyən edən amil çox vaxt alqoritm deyil, işıqlandırmadır. Düzgün bucaq və düzgün dalğa uzunluğu ilə işıqlandırılmış səhnədə sadə həddə görə ayırma kifayət etdiyi halda, zəif işıqlandırılmış səhnədə hətta ən qabaqcıl model belə qeyri-sabit nəticələr verir.
Proqnozlaşdırıcı texniki xidmət, avadanlığın nasazlıq yaranmazdan əvvəl verdiyi siqnalları aşkar etməyi hədəfləyir. Titrəyiş, cərəyan siqnaturası, temperatur və akustik məlumatlar əsasında aparılır. Təqvimə əsaslanan profilaktik texniki xidmətdən fərqi texniki xidmətin ehtiyac olduqda yerinə yetirilməsidir; bu da həm lazımsız texniki xidmət xərclərini, həm də gözlənilməz dayanmaları azaldır. Lakin mənalı model qurmaq üçün kifayət qədər uzun müddət məlumat toplamaq və real nasazlıq nümunələrini etiketləmək lazımdır; buna görə də proqnozlaşdırıcı texniki xidmət birdəfəlik quraşdırma işi deyil, davamlılıq tələb edən proqramdır.
OT kibertəhlükəsizliyi və əməliyyat texnologiyalarının qorunması
Əməliyyat texnologiyaları, yəni OT, fiziki prosesləri idarə edən sistemlərin məcmusudur. İnformasiya texnologiyalarından əsas fərqi prioritetlərin ardıcıllığıdır: informasiya sistemlərində məxfilik birinci yerdə olduğu halda, istehsal sistemlərində fasiləsizlik və insan həyatının təhlükəsizliyi ön plana keçir. Təhlükəsizlik yeniləməsi üçün istehsal xəttini istənilən vaxt dayandırmaq əksər müəssisələrdə mümkün deyil.
Sahədəki kontrollerlərin əhəmiyyətli hissəsi internetə qoşulacağı nəzərdə tutulmadan hazırlanmış protokollardan istifadə edir; onların əksəriyyətində autentifikasiya və şifrələmə yoxdur. Buna görə də OT təhlükəsizliyində ilk addım aktivlərin inventarlaşdırılmasıdır: şəbəkədə nələrin olduğu bilinmədən onları qorumaq mümkün deyil. Korporativ şəbəkə tərəfində tamamlayıcı tədbirlər üçün kibertəhlükəsizlik xidmətlərimizə baxa bilərsiniz. Ardınca şəbəkənin seqmentləşdirilməsi gəlir; istehsal şəbəkəsinin korporativ şəbəkədən və internetdən çoxsəviyyəli şəkildə ayrılması bir müştəri qurğusundan yayılan zərərli proqramın xətti dayandırmasının qarşısını alır.
Uzaqdan giriş OT təhlükəsizliyinin ən kritik mövzusudur. Maşın istehsalçılarının texniki xidmət üçün tələb etdiyi giriş nəzarət edilmədikdə daimi açıq qapıya çevrilir. Girişin sorğu əsasında açılması, seansların qeydə alınması və iş bitdikdə səlahiyyətlərin ləğv edilməsi həm təhlükəsizlik, həm də məsuliyyət baxımından zəruridir.
Sənaye kibertəhlükəsizliyində texnologiya qədər proses də həlledicidir. Ehtiyat nüsxələrin müntəzəm yaradılması və bərpa sınaqlarının həqiqətən keçirilməsi əksər təhlükəsizlik məhsullarından daha çox iş fasiləsizliyi təmin edir.
Maşın təhlükəsizliyi və funksional təhlükəsizlik
Maşın təhlükəsizliyi, avtomatlaşdırma layihələrinin seçimə bağlı əlavəsi deyil, layihələndirmənin ayrılmaz hissəsidir. Proses risklərin qiymətləndirilməsi ilə başlayır: maşının bütün həyat dövrü ərzində yarana biləcək təhlükələr müəyyən edilir, hər təhlükə üçün zərərin ağırlığı, məruzqalma tezliyi və təhlükədən yayınma ehtimalı qiymətləndirilir.
Risklərin azaldılması iyerarxiyasında ilk yerdə təhlükənin layihələndirmə yolu ilə aradan qaldırılması dayanır; bu mümkün deyilsə, qoruyucu tədbirlər tətbiq olunur. Sabit və bloklamalı qoruyucular, işıq baryerləri, təhlükəsizlik döşəkləri, ikiəlli idarəetmə qurğuları və təcili dayandırma dövrələri bu qrupa daxildir. Qalıq risk üçün isə xəbərdarlıq və təlimdən istifadə olunur.
Təhlükəsizlik funksiyaları müəyyən etibarlılıq səviyyəsinə cavab verməlidir. Təhlükəsizlik dövrələri özünənəzarət edən və bir komponentin nasazlığı zamanı təhlükəli vəziyyətə keçməyən arxitektura ilə qurulur. Təhlükəsizlik və istehsal məntiqinin eyni proqramda qarışdırılması isə ən çox rast gəlinən layihələndirmə səhvlərindən biridir; təhlükəsizlik zənciri müstəqil və yoxlanıla bilən qalmalıdır.
Tətbiq zamanı ən çox nəzərdən qaçırılan məsələ təhlükəsizlik tədbirlərinin operatorun işini yerinə yetirməsinə mane olmamasıdır. İşi çətinləşdirən qoruyucu qısa müddətdə sıradan çıxarılır; bu da kağız üzərində təhlükəsiz, sahədə isə təhlükəli maşın yaradır.
Elektrik şkafı, şkaf layihəsi və enerji monitorinqi
Elektrik şkafı, avtomatlaşdırma sisteminin fiziki əsasını təşkil edir. Elektrik enerjisinin paylanması, mühafizə, intiqallar, kontrollerlər və rabitə komponentləri burada bir araya gəlir. Şkaf layihəsi birxətli sxemdən, güc və idarəetmə dövrələrindən, klemens planından, kabel siyahısından və yerləşdirmə çertyojlarından ibarətdir. Yaxşı hazırlanmış layihə yalnız istehsalı deyil, illər sonra aparılacaq nasazlıq axtarışını da asanlaşdırır.
Şkafın layihələndirilməsində istiliyin idarə edilməsi çox vaxt lazımınca qiymətləndirilmir. İntiqalların və güc komponentlərinin yaratdığı istilik hesablanmadan seçilən şkaf yay aylarında mühafizə işə düşdüyü üçün istehsalı dayandırır. Eyni şəkildə kabel en kəsikləri, qısaqapanmaya davamlılıq və selektivlik hesablamaları şkafın ilk gündəki iş göstəricilərini illər boyu saxlamasını müəyyən edir.
Enerji monitorinqi, şkafa əlavə edilən ölçü cihazları ilə istehlakın xətt, maşın və ya bölmə üzrə görünən hala gətirilməsidir. Ümumi hesab-faktura əsasında aparılan qənaət işləri adətən nəticəsiz qalır; istehlakın bölgüsü göründükdə isə boş işləyən kompressor, lazımsız yerə açıq qalan qızdırıcı və ya səmərəsiz mühərrik tez aşkar edilir. Enerji məlumatları eyni zamanda məhsul vahidinə düşən istehlakı hesablamağa imkan verərək dayanıqlılıq hesabatının da əsasını təşkil edir.
Bina avtomatlaşdırılması və obyektlərin idarə edilməsi
Bina avtomatlaşdırılması, istehsal müəssisələrinin və kommersiya binalarının isitmə, soyutma, havalandırma, işıqlandırma, yanğın və girişə nəzarət sistemlərinin vahid idarəetmə səviyyəsində birləşdirilməsidir. İstehsal avtomatlaşdırılması ilə eyni idarəetmə məntiqindən istifadə edir; fərqi idarə olunan prosesin məhsul deyil, mühit şəraiti olmasıdır.
Bina idarəetmə sistemi rahatlıq şəraitini qoruyarkən enerji istehlakını azaltmağı hədəfləyir. İnsanların mövcudluğu barədə məlumata əsasən havalandırmanın tənzimlənməsi, xarici havanın temperaturuna görə iş əyrisinin sürüşdürülməsi və növbədənkənar saatlarda avtomatik qənaət rejiminə keçid tipik qənaət mənbələridir. İstehsal müəssisələrində əlavə olaraq texnoloji prosesin tələbləri nəzərə alınır: rütubətə nəzarət, təzyiq pillələrinin yaradılması və hissəcik səviyyəsi kimi şərtlər məhsulun keyfiyyətinə birbaşa təsir edir.
Avtomatlaşdırma layihəsi necə həyata keçirilir?
Avtomatlaşdırma layihəsi texniki iş olmaqdan əvvəl metodoloji işdir. Bu metodun necə qurulduğunu layihə idarəetməsi və məsləhət səhifəmizdə izah edirik. Proses ehtiyacın düzgün müəyyən edilməsi ilə başlayır. Bu mərhələdə texnologiya seçilmir; mövcud vəziyyətin ölçülməsi, darboğazın müəyyən edilməsi və hədəfin rəqəmlərlə ifadə olunması gözlənilir. "Səmərəliliyi artırmaq" hədəf deyil; "xəttin sonundakı qablaşdırma dayanmalarını qırx faiz azaltmaq" ölçülə bilən hədəfdir.
Texniki-iqtisadi əsaslandırma və konseptual layihələndirmə mərhələsində alternativ həllər müqayisə edilir. Bu mərhələdə müstəqil baxış üçün avtomatlaşdırma üzrə məsləhət almaq olar. Eyni ehtiyac çox vaxt fərqli investisiya həcmləri ilə qarşılana bilər; robotlaşdırılmış hüceyrə ilə daha sadə mexaniki qurğunun müqayisəsi yalnız ilkin investisiya əsasında deyil, istismar xərcləri, çeviklik və istismara vermə müddəti əsasında aparılmalıdır.
Ətraflı mühəndislik mərhələsində elektrik layihələri, mexaniki layihələndirmə və proqram arxitekturası paralel hazırlanır. Ardınca istehsal, zavod qəbul sınağı, sahədə quraşdırma və sahə qəbul sınağı gəlir. Zavod şəraitində aparılan sınaq sahədə sərf olunacaq vaxtı əhəmiyyətli dərəcədə azaldır; problemlərin böyük hissəsi istehsal dayandırılmadan, nəzarət olunan mühitdə həll edilir.
İstismara vermə layihənin ən gərgin və ən çox görünən mərhələsidir. Bu mərhələdə operator təlimi, sənədlərin təhvil verilməsi və ehtiyat hissələrinin planlaşdırılması çox vaxt təxirə salınır; halbuki sistemin bütün istismar müddəti ərzində düzgün işləməsi bu üç istiqamətdən asılıdır. İstismara vermədən sonra gələn satışdan sonrakı dəstək və texniki xidmət dövrü investisiyanın real gəlirinin ortaya çıxdığı dövrdür; açıq sorğular dəstək xətti vasitəsilə izlənilir.
Sistem inteqrasiyası və təchizatçı seçimi
Sistem inteqrasiyası, müxtəlif istehsalçıların avadanlıq və proqram təminatının vahid işlək sistem halına gətirilməsidir. İstehsalatda yalnız bir markanın avadanlıqları ilə qurulmuş müəssisələrə nadir hallarda rast gəlinir; maşınlar müxtəlif vaxtlarda müxtəlif təchizatçılardan alınmışdır. İnteqratorun işi bu heterogen quruluşun ortaq məlumat modeli və idarəetmə məntiqi çərçivəsində qarşılıqlı əlaqəsini təmin etməkdir.
Təchizatçı seçimində texniki səriştə qədər davamlılıq da vacibdir. İstismara verildikdən sonra beş il işləyəcək sistemin proqram təminatına müdaxilə edə bilən komandası olmalıdır. Mənbə kodunun təhvil verilib-verilməməsi, sənədləşdirmənin səviyyəsi və müdaxilə müddəti üzrə öhdəlik, müqavilə mərhələsində dəqiqləşdirilməli olan məsələlərdir.
Avtomatlaşdırma investisiyasının geri dönüşü
Avtomatlaşdırmaya qoyulan investisiyanın geri dönüşü adətən əmək xərclərinə qənaət əsasında hesablanır; halbuki əksər layihələrdə əsas qazanc digər xərc maddələrindədir. Zay məhsul payının azalması, təkrar emal xərclərinin aşağı düşməsi, keyfiyyətə görə məhsulun rədd edilməsi nəticəsində müştəri itkilərinin qarşısının alınması və planlaşdırılmamış dayanmaların azalması çox vaxt əmək xərclərinə qənaətdən daha böyük fayda verir.
İstehsal gücünün artımı da nəzərə alınmalıdır. Mövcud avadanlıqla daha çox istehsal etmək yeni dəzgaha investisiyanın təxirə salınması deməkdir; bu təxirəsalmanın maliyyə dəyəri layihənin özünüödəmə müddətini əhəmiyyətli dərəcədə qısaldır. Enerji istehlakının və istehsalat qəzası riskinin azalmasını birbaşa pul ifadəsində qiymətləndirmək çətin olsa da, bunlar uzunmüddətli perspektivdə ən davamlı təsir yaradan amillərdir.
Real qiymətləndirmə üçün investisiyaya ümumi sahibolma dəyəri baxımından yanaşmaq lazımdır: ilkin investisiyaya əlavə olaraq ehtiyat hissələri, texniki xidmət, proqram təminatının yenilənməsi, təlim və mümkün istehsal gücü artımının xərcləri nəzərə alınmalıdır. Ən ucuz təklif beş illik ümumi xərclər baxımından çox vaxt ən bahalı seçim olur.
Sahələr üzrə tətbiq istiqamətləri
Avtomatlaşdırma ehtiyacı sahədən sahəyə dəyişir. Avtomobil sənayesində və ona təchizat verən sənaye sahələrində izlənəbilənlik, dövr müddəti və sıfır qüsur hədəfi ön plana çıxır. Qida və içki istehsalında gigiyenik konstruksiya, yuyulabilənlik və reseptlərin idarə edilməsi həlledici amillərdir. Dərman və kosmetika istehsalında validasiya və qeydlərin bütövlüyü texniki həlldən də önəmli bir tələbə çevrilir.
Dəmir-polad, metal və tökmə müəssisələrində yüksək temperatur, ağır yük və çətin mühit şəraiti avadanlıq seçiminə təsir edir. Kimya və neft-kimya sənayesində partlayış təhlükəli mühitlərin təsnifatı və təhlükəsiz dayandırma sistemləri layihənin mərkəzində dayanır. Qablaşdırma, kabel və tekstil istehsalında xətt sürəti və dartılmaya nəzarət ön plana çıxdığı halda; logistika və elektron ticarət anbarlarında sifariş sıxlığı və mövsümi dəyişkənlik çevik və miqyaslana bilən sistem layihələndirilməsini zəruri edir. Gəmiçilikdə və gəmiqayırma zavodlarında isə sahə şəraiti və layihə əsaslı istehsal həlledici amillərdir.
Enerji və infrastruktur obyektlərində isə uzaqdan monitorinq, paylanmış obyektlərin vahid mərkəzdən idarə edilməsi və fasiləsiz iş ön plana çıxır. Hər sahənin öz standartları, yoxlama tələbləri və qəbul meyarları var; buna görə də avtomatlaşdırma həlli sahənin xüsusiyyətlərinə uyğunlaşdırılmadan tətbiq edildikdə gözlənilən faydanı vermir. Müxtəlif sahələrdə tamamlanmış işlər üçün referanslarımıza nəzər sala bilərsiniz.
Avtomatlaşdırma sisteminin komponentləri
Avtomatlaşdırma sistemi bir-birini tamamlayan komponent qruplarından ibarətdir. Sensorlar prosesi aşkarlayır: yaxınlıq sensorları detalın mövcudluğunu, enkoderlər mövqe və sürəti, yük hüceyrələri çəkini, temperatur və təzyiq vericiləri isə proses dəyişənlərini ölçür. Ölçmənin dəqiqliyi və təkrarlanabilənliyi onun əsasında qurulacaq bütün idarəetmə məntiqinin hədlərini müəyyən edir; yanlış ölçən sensor hətta ən yaxşı proqram təminatını belə yanıldır.
İcra mexanizmləri qərarı hərəkətə çevirir. Pnevmatik silindrlər sürətli və sadə xətti hərəkətlərdə, servomühərriklər dəqiq mövqeləndirmədə, reduktorlu asinxron mühərriklər isə fasiləsiz intiqal tələb edən tətbiqlərdə istifadə olunur. Mühərrik sürücüləri, yəni tezlik çeviriciləri mühərriki yalnız işə salıb dayandırmır; sürəti, fırlanma momentini və təcillənmə profilini idarə edərək həm mexaniki yorulmanı, həm də enerji istehlakını azaldır.
Güc və mühafizə komponentləri sistemin təhlükəsiz işləməsini təmin edir. Açarlar, kontaktorlar, termik relelər və ifrat gərginlikdən mühafizə qurğuları nasazlıq zamanı zərəri məhdudlaşdırır. Fasiləsiz enerji təchizatı mənbələri isə idarəetmə səviyyəsinin şəbəkədəki dalğalanmalardan təsirlənməməsini təmin edir; qısamüddətli gərginlik düşməsi zamanı kontrollerin yenidən işə düşməsi əksər müəssisələrdə saatlarla davam edən bərpa prosesi deməkdir.
Sənaye rabitəsi və sahə şəbəkələri
Komponentlərin bir-biri ilə əlaqəsi sənaye rabitəsi protokolları vasitəsilə həyata keçirilir. Ardıcıl rabitəyə əsaslanan klassik protokollar sadə və geniş yayılmışdır; Ethernet əsaslı sənaye protokolları isə böyük məlumat həcmi və aşağı gecikmə tələb edən tətbiqlərdə ön plana çıxır. Hərəkətə nəzarət kimi deterministik zamanlama tələb edən tətbiqlərdə dövr müddətinin mikrosaniyə səviyyəsində sabit olması lazımdır; bu da protokol seçimini texniki zərurətə çevirir.
Sahə şəbəkəsinin layihələndirilməsində topologiya, kabel növü, ekranlama və torpaqlama ən azı protokol seçimi qədər həlledicidir. Sənaye mühitində elektrik maneələri qaçılmazdır; mühərrik sürücülərinin yaratdığı yüksək tezlikli komponentlər düzgün çəkilməmiş məlumat kabelində izahı çətin kəsintilərə səbəb olur. Bu cür nasazlıqlar adətən proqram təminatı xətası hesab edilir və həftələr itirilir.
Məlumat səviyyəsinin yuxarı səviyyəli sistemlərə açılması ayrıca mövzudur. İstehsal məlumatlarının monitorinq və təhlil səviyyəsinə ötürülməsi üçün istehsalçıdan asılı olmayan məlumat modellərindən istifadə gələcəkdə avadanlıq dəyişdikdə bütün inteqrasiyanın yenidən yazılmasının qarşısını alır. Standart interfeys vasitəsilə əlaqə quran sistemlər on illik istismar ömrü olan müəssisədə çeviklik deməkdir.
Standartlar, qanunvericilik və sənədləşdirmə
Avtomatlaşdırma layihələri hüquqi və texniki çərçivə daxilində həyata keçirilir. Maşın təhlükəsizliyi ilə bağlı standartlar risk qiymətləndirilməsinin necə aparılacağını, təhlükəsizlik funksiyalarının hansı etibarlılıq səviyyəsində layihələndiriləcəyini və yoxlamanın necə sənədləşdiriləcəyini müəyyən edir. Elektrik qurğuları və idarəetmə şkaflarının istehsalı üçün ayrıca standart qrupları, partlayış təhlükəli mühitlər üçün isə xüsusi təsnifat qaydaları tətbiq olunur.
Maşın istehsalçıları üçün uyğunluq bəyannaməsinin və texniki dosyenin hazırlanması məhsulun bazara çıxarılmasının ilkin şərtidir. İstifadəçi müəssisələr üçün isə mövcud maşınların qüvvədə olan təhlükəsizlik tələblərinə uyğunluğu əməyin mühafizəsi və təhlükəsizlik yoxlamalarında birbaşa məsuliyyət yaradır. Maşının illər əvvəl alınması bugünkü öhdəliyi aradan qaldırmır.
Sənədləşdirmə sadəcə rəsmiyyət deyil; yaxşı hazırlanmış texniki dosye illər sonra aparılacaq modernləşdirmə zamanı sistemin necə layihələndirildiyini anlamaq üçün yeganə etibarlı mənbədir. İstismara vermə zamanı yenilənməyən layihə sənədləri sonrakı hər müdaxilədə əlavə xərc yaradır.
Dayanıqlılıq və enerji səmərəliliyi
İstehsal müəssisələrində dayanıqlılıq artıq yalnız korporativ hədəf deyil, kommersiya zərurətidir. Təchizat zəncirində yer almaq üçün məhsul vahidinə düşən enerji istehlakı və karbon izi barədə hesabat tələb olunur. Bu hesabatın etibarlılığı istehlakın maşın və xətt səviyyəsində ölçülməsindən asılıdır.
Avtomatlaşdırmanın enerji sahəsində töhfəsi iki istiqamətlidir. Birincisi birbaşa qənaətdir: sürücülərlə sürətin idarə edilməsi, boşda işləmənin qarşısının alınması, sıxılmış hava sızmalarının izlənməsi və istiliyin geri qazanılması bu istiqamətə daxildir. İkincisi şəffaflıqdır; hansı məhsulun hansı xətdə nə qədər enerji ilə istehsal edildiyi məlum olduqda istehsal planı enerji xərcləri də nəzərə alınmaqla hazırlana bilər.
Tullantıların və zay məhsulların azaldılması da dayanıqlılığın ölçülə bilən tərkib hissəsidir. Xəttin erkən xəbərdarlıq verməsi sayəsində qüsurlu istehsal olunan partiyanın həcmi azalır; təsvir emalı vasitəsilə qüsurlu məhsulun proses daxilində ayrılması onun sonrakı stansiyalarda emal olunaraq daha çox resurs sərf etməsinin qarşısını alır.
Komandanın səriştəsi və təlim
Avtomatlaşdırmaya qoyulan investisiyanın ən çox nəzərdən qaçan komponenti insandır. Yeni sistem istismara verildikdə texniki xidmət komandası nasazlıqları izləməyi, operatorlar interfeysdən düzgün istifadə etməyi, istehsalın planlaşdırılması bölməsi isə yeni məlumatlardan yararlanmağı bacarmalıdır. Təlim keçirilmədən təhvil verilən sistemlər qısa müddətdə ilkin parametrlərində qalır və zamanla istifadədən çıxarılır.
Səriştələrin planlaşdırılması layihənin əvvəlində aparılmalıdır. Sistemin hansı hissəsinə kimin müdaxilə edə biləcəyi, hansı məsələlərdə kənar dəstəyə ehtiyac olacağı və biliklərin ötürülməsinin necə təmin ediləcəyi əvvəlcədən müəyyənləşdirilməlidir. Tək bir şəxsin biliyindən asılı qalan sistemlər həmin şəxs ayrıldıqda müəssisə üçün riskə çevrilir.
Sənədlərin aktuallığı bu risklərin idarə edilməsinin bir hissəsidir. Elektrik layihəsi, proqramın ehtiyat nüsxəsi, parametrlər siyahısı və istismara vermə qeydləri aktual saxlanıldıqda sistemə texniki xidmət şəxsdən deyil, təşkilatdan asılı olur.
Haradan başlamalı?
Avtomatlaşdırma geniş mövzudur; düzgün başlanğıc nöqtəsi hər müəssisədə fərqlidir. Hansı addımın sizə uyğun olduğunu dəqiqləşdirmək üçün üç yol var: mövcud vəziyyətinizi ölçmək və prioritetləri müəyyənləşdirmək istəyirsinizsə avtomatlaşdırma üzrə məsləhət xidməti; konkret ehtiyac üçün həll axtarırsınızsa həll qruplarımız; sahənizə xas tələbləri müzakirə etmək istəyirsinizsə sahələr üzrə səhifələrimiz.
Layihənizi birbaşa qiymətləndirməyimizi istəyirsinizsə təklif formasını doldura və ya əlaqə səhifəmiz vasitəsilə bizimlə əlaqə saxlaya bilərsiniz. Ən son tətbiqlər və texniki izahlar üçün bloq və vebinar arxivimiz açıqdır.
Tez-tez verilən suallar
Sənaye avtomatlaşdırması ilə fabrik avtomatlaşdırması arasındakı fərq nədir?
Sənaye avtomatlaşdırması ümumi anlayışdır və istehsal, proses, logistika kimi bütün sənaye sahələrini əhatə edir. Fabrik avtomatlaşdırması isə bu anlayışın diskret istehsal aparan müəssisələrdə tətbiqidir. Proses avtomatlaşdırması da eyni ümumi anlayışın fasiləsiz istehsal aparan müəssisələrdəki qarşılığıdır.
PLC proqramlaşdırmasını öyrənmək üçün hansı biliklər lazımdır?
Başlamaq üçün əsas elektrik bilikləri, say sistemləri və məntiq elementləri kifayətdir. Daha sonra IEC 61131-3 dillərindən ən azı biri, sensor və icra mexanizmi texnologiyaları, sənaye rabitəsi protokolları və təhlükəsizlik dövrələri gəlir. Bu sahədə praktiki təcrübə nəzəri bilikdən daha həlledicidir.
MES ilə ERP arasındakı fərq nədir?
ERP resursları planlaşdırır və kommersiya proseslərini idarə edir; sifariş, ehtiyatlar, satınalma və maya dəyəri bu səviyyəyə daxildir. MES isə istehsalın faktiki gedişi ilə məşğul olur: istehsal tapşırığının sahədə icrası, istehsaldan məlumatların toplanması, dayanma və keyfiyyət qeydləri MES-in fəaliyyət sahəsidir. Onlar bir-birini əvəz etmir, bir-birini məlumatla təmin edir.
AGV ilə AMR arasındakı fərq nədir?
AGV döşəmədə müəyyənləşdirilmiş trayektoriyanı izləyir və marşrutu sabitdir. AMR isə ətraf mühiti qavrayaraq marşrutunu özü hesablayır, maneə ilə qarşılaşdıqda alternativ yol tapa bilir. AGV proqnozlaşdırıla bilən və hərəkət intensivliyi yüksək olan sabit axınlarda, AMR isə yerləşimin dəyişdiyi və çeviklik tələb olunan mühitlərdə üstünlük təşkil edir. Məhsul qrupları üzrə müqayisə üçün mobil robot səhifəmizə baxa bilərsiniz.
Avtomatlaşdırma sərmayəsi nə qədər müddətdə geri qayıdır?
Sərmayənin geri qayıtma müddəti tətbiqin növündən, növbələrin sayından və mövcud itkilərin həcmindən asılıdır. Birbaşa darboğazı hədəfləyən və çoxnövbəli rejimdə işləyən tətbiqlərdə bu müddət əhəmiyyətli dərəcədə qısalır. Düzgün hesablama üçün modelə yalnız əmək xərcləri deyil, həm də zay məhsul, təkrar emal, dayanma və istehsal gücünün artımı daxil edilməlidir.
Mövcud maşınlarımı dəyişdirmədən avtomatlaşdırmaya keçə bilərəmmi?
Əksər hallarda bəli. Retrofit adlanan bu yanaşmada maşının mexaniki quruluşu qorunur; idarəetmə, elektrik intiqalı və məlumat toplama səviyyəsi yenilənir. Maşının mexaniki istismar müddəti bitməyibsə, retrofit yeni maşına sərmayə qoyuluşu ilə müqayisədə əhəmiyyətli dərəcədə aşağı xərclə oxşar imkanlar yarada bilər.
Kiçik və orta müəssisələr üçün avtomatlaşdırma məqsədəuyğundurmu?
Avtomatlaşdırma miqyasdan daha çox təkrarlanma sayı ilə bağlıdır. Az həcmli, lakin tez-tez təkrarlanan əməliyyatı avtomatlaşdırmaq böyük həcmli, lakin nadir hallarda yerinə yetirilən əməliyyatdan daha asandır. Kiçik müəssisələrdə bütün xətti avtomatlaşdırmaq əvəzinə, tək bir darboğaza yönəlmiş mərhələli yanaşma həm riski, həm də ilkin sərmayəni aşağı səviyyədə saxlayır.
Avtomatlaşdırma sistemlərinə texniki xidmət necə planlaşdırılmalıdır?
Texniki xidmət planı sistemin kritiklik təhlilinə əsasən qurulur. Dayandıqda istehsalı tamamilə dayandıran komponentlər üçün ehtiyat hissələri saxlanılır və müntəzəm yoxlamalar aparılır. Proqram təminatı tərəfində ehtiyat nüsxələrin müntəzəm yaradılması, versiya qeydlərinin aparılması və bərpa sınaqlarının keçirilməsi mexaniki texniki xidmət qədər vacibdir.
SCADA ilə HMI arasında fərq nədir?
HMI maşının yanındakı operator paneli kimi tək bir maşını və ya stansiyanı idarə edir. SCADA isə bir neçə maşından məlumat toplayan, müəssisə üzrə monitorinqi, həyəcan siqnallarının idarə edilməsini və tarixçə qeydlərini təmin edən yuxarı səviyyəli proqram təminatıdır. Kiçik tətbiqlərdə HMI təkbaşına kifayət etdiyi halda, müəssisə miqyasında SCADA tələb olunur.
Anbar avtomatlaşdırmasına haradan başlamaq lazımdır?
Başlanğıc nöqtəsi mövcud material axınının ölçülməsidir. Hansı məhsulun hansı tezliklə hərəkət etdiyi, sifariş toplama vaxtının əsasən harada sərf olunduğu və hansı mərhələnin darboğaz yaratdığı müəyyən edilmədən avadanlıq seçilməməlidir. Adətən ən yüksək fayda ən çox hərəkət edən məhsul qrupunun sifariş toplama prosesini hədəfləyən qismən avtomatlaşdırma ilə əldə edilir. Çeşidləmə xətləri və şaquli saxlama həlləri bu mərhələnin tipik komponentləridir.
Təsvir emalı ilə keyfiyyətə nəzarət hər məhsul üçün uyğundurmu?
Qüsurun vizual olaraq fərqləndirilə bilməsi ilkin şərtdir. Daxili strukturdakı çat və ya materialın tərkibindəki kənarlaşma kamera ilə görünmür; bunlar üçün fərqli yoxlama üsulları tələb olunur. Səth qüsurları, ölçülərə nəzarət, mövcudluğun yoxlanması və kod oxunması isə təsvir emalının güclü olduğu sahələrdir.
Sənaye 4.0 layihəsinə hansı addımla başlamaq lazımdır?
Məlumatdan başlamaq lazımdır. Maşınlardan etibarlı və zaman nişanlı məlumat alına bilməyən müəssisədə bunun üzərində qurulacaq hər bir təhlil səviyyəsi fərziyyələrə əsaslanır. İlk addım adətən mövcud maşınlardan əsas göstəricilərin toplanması və dayanma səbəblərinin düzgün təsnif edilməsidir. Yol xəritəsi üçün Həll 4.0 və rəqəmsallaşdırma səhifələrinə baxa bilərsiniz.
Avtomatlaşdırma məşğulluğu azaldırmı?
Təcrübədə avtomatlaşdırma əksər hallarda işin xarakterini dəyişir. Təkrarlanan və fiziki cəhətdən ağır tapşırıqlar azalarkən sistem monitorinqi, texniki xidmət, məlumatların təhlili və proseslərin təkmilləşdirilməsi kimi tapşırıqlar artır. Müəssisələrin əksəriyyətində avtomatlaşdırmaya ixtisaslı operator tapılmayan vəzifələrdəki boşluğu doldurmaq üçün üstünlük verilir.
OT təhlükəsizliyi üçün ilk növbədə nə edilməlidir?
Aktivlərin inventarı hazırlanmalıdır. İstehsal şəbəkəsində hansı cihazların olduğu, hansı proqram təminatı versiyası ilə işlədiyi və hansı cihazlarla əlaqə saxladığı bilinmədən mühafizəni planlaşdırmaq mümkün deyil. İnventarlaşdırmadan sonra şəbəkənin seqmentləşdirilməsi və uzaqdan girişin nəzarət altına alınması gəlir. Ətraflı məlumat üçün OT kibertəhlükəsizliyi səhifəmizə baxa bilərsiniz.
Başdan sona avtomatlaşdırma və intralogistika inteqrasiyası
Açar təslim intralogistika layihələrində yerində araşdırma, axın təhlili, mexaniki və elektrik layihələndirməsi, proqram təminatı, istismara vermə və satışdan sonrakı dəstək vahid mühəndislik yanaşması ilə həyata keçirilir. Beləliklə, logistika avtomatlaşdırması və anbar avtomatlaşdırması; konveyerlər, çeşidləyici sistemlər, avtomatik saxlama həlləri və AGV/AMR sistemləri ilə ehtiyaca uyğun miqyaslandırıla bilən struktura malik olur.
Sahə əməliyyatlarının fasiləsiz işləməsi üçün PLC SCADA HMI inteqrasiyası ilə idarəetmə və monitorinq səviyyəsi, WMS/WCS inteqrasiyası ilə isə anbar idarəetməsi və avadanlıqların işinin əlaqələndirilməsi arasında etibarlı məlumat axını qurulur. Bu kompleks yanaşma fabrik avtomatlaşdırması layihələrini material hərəkətləri ilə birləşdirən sənaye sistemlərinin inteqrasiyasını təmin edir.
Anbar, istehsal və çeşidləmə proseslərində avtomatlaşdırma
İntralogistika avtomatlaşdırması, müəssisədaxili material hərəkətlərini başdan sona idarə edərkən anbar avtomatlaşdırması, çeşidləyici sistemlər, avtomatik saxlama sistemləri, AGV AMR sistemləri və konveyer sistemləri vahid axında işləyir. WMS WCS inteqrasiyası tapşırıqların və ehtiyatların idarə edilməsini, PLC SCADA inteqrasiyası isə sahə idarəetməsini və əməliyyatların izlənə bilməsini dəstəkləyir.
İntensiv sifariş və göndəriş əməliyyatlarında elektron ticarət anbarının avtomatlaşdırılması ilə yük çeşidləmə sistemi, məhsulların sürətlə və düzgün təyinat nöqtələrinə yönləndirilməsini təmin edir. İstehsal sahəsində istehsaldaxili logistikanın avtomatlaşdırılması, istehsal xətlərinin materialla təchizatını və yarımfabrikatların ötürülməsini tənzimləyir. Müəssisələr həll tərəfdaşı seçərkən fabrik avtomatlaşdırması şirkətlərinin mühəndislik, inteqrasiya, istismara vermə və satışdan sonrakı dəstək səriştələrini birlikdə qiymətləndirməlidir.