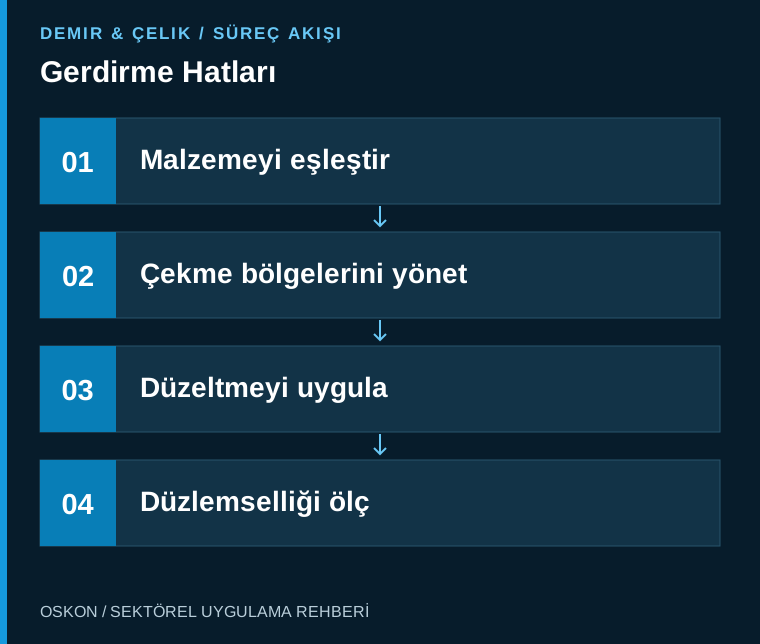
Gərmə xətlərində materialın xüsusiyyətlərini, dartı sistemini və müstəvilik hədəfini birlikdə qiymətləndirin. Gərmə ilə düzləndirmə reseptləri lentin faktiki keyfiyyət nəticələri ilə təsdiqlənməlidir.
Gərmə əməliyyatının əhatə dairəsini dəqiqləşdirin
Gərmə anlayışı müxtəlif müəssisələrdə fərqli avadanlıq konfiqurasiyalarını ifadə edə bilər. Burada yastı metal lentin gərmə ilə düzləndirmə üsulu ilə emal edildiyi xətlər nəzərdən keçirilir. Texniki şərtlərdə nəzərdə tutulan əməliyyat, material diapazonu və müstəvilik meyarı aydın şəkildə müəyyənləşdirilməlidir.
Material məlumatları resept üçün giriş məlumatlarıdır
Qalınlıq, en və mexaniki xüsusiyyətlər tətbiq oluna biləcək prosesin qiymətləndirilməsində vacibdir. Eyni qalınlıqdakı müxtəlif materialların eyni sazlama ilə emal ediləcəyi fərz edilməməlidir. Giriş rulonunun identifikatoru və müvafiq material məlumatları reseptlə əlaqələndirilir. Çatışmayan və ya qeyri-müəyyən material məlumatları üçün nəzarət olunan təsdiq prosesi tələb olunur. Operatorun etdiyi sazlama dəyişikliyi istehsal qeydində saxlanılır.
Dartılma zonalarını xəttin arxitekturasına uyğun idarə edin
Bridle və ya digər dartı sistemlərinin funksiyaları, düzləndirici ilə əlaqələri və intiqalların koordinasiyası avadanlığın layihəsindən irəli gəlir. Sürətlənmə və yavaşıma zamanı nəzərdə tutulan davranış ayrıca qiymətləndirilir. Seçilmiş ölçmələrin kalibrlənməsi və mexaniki təmas şərtləri vacibdir. İdarəetmə sistemindəki qiymətlərin mənası operator üçün aydın olmalıdır; müxtəlif zonalardakı siqnallar vahid, qeyri-müəyyən dartılma göstəricisində birləşdirilməməlidir.
Düzləndiricinin sazlamasını keyfiyyət nəticəsi ilə əlaqələndirin
Valların mövqeləri və müvafiq resept parametrləri saxlanıla bilər. Lakin yadda saxlanılmış sazlamanın tətbiqi hədəf düzlüyün hər materialda təmin edildiyini öz-özlüyündə sübut etmir. Giriş və çıxış keyfiyyətinin qiymətləndirilməsi uyğun ölçmə üsulu ilə aparılır. Problem müəyyən en və ya material qrupunda təkrarlanırsa, sazlama, mexaniki vəziyyət və giriş materialı birlikdə araşdırılır.
Səthi və izlənəbilənliyi qoruyun
Təmas elementlərinin vəziyyəti və çirklənməsi səth keyfiyyətinə təsir edə bilər. Texniki xidmət, təmizləmə və val dəyişdirilməsi qeydləri məhsulun tarixçəsi ilə əlaqələndirilə bilər. Rulonun bölünməsi və ya təkrar emal zamanı ilkin materialla əlaqə qorunur. Xətt dayandıqda təsirə məruz qalan lent hissəsinin necə işarələnəcəyi keyfiyyət planında müəyyən edilir; bütün rulonun vahid ümumi nəticə ilə qiymətləndirilməsi məcburi deyil.
Qəbul zamanı keçid rejimlərindəki davranışı yoxlayın
Sabit sürətdə sınağa əlavə olaraq işəsalma, dayanma və yenidən işəsalma sınaqdan keçirilir. Müxtəlif material diapazonlarında müstəvilik və səth nəticələri ölçülür. İntiqal, ölçmə və ya rabitə nasazlığı zamanı avadanlığın davranışı yoxlanılır. Qəbul hesabatına istifadə olunan material məlumatları və resept versiyası daxil edilir. Bu qeyd sonrakı məhsul təkmilləşdirmələri üçün müqayisə edilə bilən başlanğıc baza yaradır.
Avtomatlaşdırmada izləniləcək əsas məlumatlar
| Nəzarət nöqtəsi | İzlənilən məlumat |
|---|---|
| Material məlumatları | Qalınlıq, en və məhsul xüsusiyyətləri |
| Dartılmaya nəzarət | Zonalar üzrə hədəf və əks-əlaqə |
| Çıxış keyfiyyəti | Müstəvilik və səthin qiymətləndirilməsi |
Layihənin başlanğıcında veriləcək üç sual
- Gərmə əməliyyatının əhatə dairəsi aydındırmı?
- Sazlama dəyişiklikləri rulonla əlaqələndirilirmi?
- İşəsalma və dayanma zonaları keyfiyyət baxımından yoxlanılırmı?
Əlaqəli tətbiqləri nəzərdən keçirin
Uzununa kəsmə xətləri və Ölçüyə kəsmə xətləri məqalələri ilə əlaqəli prosesləri nəzərdən keçirə bilərsiniz. Dəmir və polad haqqında bütün məqalələrə və ya sahə həlləri səhifəsinə keçə bilərsiniz.