Konveyer sistemi yükü A nöqtəsindən B nöqtəsinə daşıyan sadə mexanizm kimi görünür. Əslində isə o, məhsul xüsusiyyətlərini, axın sürətini, yığılma ehtiyacını, bina şəraitini, operatorla qarşılıqlı əlaqəni və üst səviyyəli sistem qərarlarını eyni fiziki xətdə birləşdirən kritik avtomatlaşdırma komponentidir. Yanlış seçim məhsulun ilişməsinə, zədələnməsinə, səs-küyə, yüksək enerji istehlakına, texniki xidmət çətinliklərinə və bütün xətti dayandıran dar boğazlara səbəb ola bilər.
Düzgün konveyer seçimi “lent, yoxsa diyircək?” sualından əvvəl daşıma tapşırığını anlamaqla başlayır. Məhsul nədir, hansı sürətlə və hansı istiqamətdə hərəkət edəcək, harada dayanacaq, istiqamətini necə dəyişəcək, operator məhsula toxunacaqmı və nasazlıq zamanı axın necə davam edəcək? Bu bələdçi anbar və istehsal tətbiqləri üçün texniki şərtlər hazırlanarkən qiymətləndirilməli mövzuları sistemli şəkildə nəzərdən keçirir.
Daşınacaq məhsulu texniki baxımdan təsvir edin
Məhsulun yalnız maksimum çəkisini bilmək kifayət deyil. Minimum və maksimum uzunluq, en, hündürlük, çəki paylanması, alt səth, sərtlik, sürtünmə, temperatur və sızma riski qeydə alınmalıdır. Karton qutu, plastik daşıma qabı, kisə, nimçə, palet və qablaşdırılmamış məhsul eyni konveyerdə fərqli davranır. Məhsulun alt hissəsi diyircəklər arasındakı məsafəni əyilmədən keçə biləcək qədər sərt olmalıdır.
Məhsul çeşidi genişdirsə, fiziki sınaqda sərhəd nümunələrindən istifadə edilməlidir: ən kiçik, ən böyük, ən yüngül, ən ağır, alt hissəsi ən qeyri-düzgün və ağırlıq mərkəzi ən qeyri-sabit olan məhsul. Orta göstəricili məhsula uyğun işləyən konstruksiya real əməliyyatların kiçik bir hissəsində problem yarada bilər. Qablaşdırmanın zamanla əzilməsi, lentlənmiş səth və kənara çıxan hissələr də nəzərə alınmalıdır.
Axın və məhsuldarlıq tələbini hesablayın
Məhsuldarlıq məhsul/saat, qutu/saat, palet/saat və ya ton/saat ilə ifadə edilə bilər. Gündəlik ümumi miqdarı iş saatlarına bölmək əvəzinə saatlıq pik yük profilindən istifadə edilməlidir. Məhsullar arasındakı məsafə, konveyerin sürəti və məhsulun uzunluğu məhsuldarlığı müəyyən edir. Sürət artdıqca mühərrik, idarəetmə, səs-küy və təhlükəsiz ötürmə ilə bağlı tələblər də artır.
Xətt yalnız daşıyacaq, yoxsa məhsulları buferdə də saxlayacaq? Növbəti maşın qısa müddətə dayandıqda əvvəlki mərhələlərdən axının davam etməsi tələb olunursa, yığılma tutumu lazımdır. Tələb olunan bufer müddəti × giriş sürəti ilə təxmini məhsul sayı hesablanır; məhsulun ölçüsü də nəzərə alınaraq bu say konveyerin fiziki uzunluğuna çevrilir. İntralogistika layihələndirilməsində həddindən artıq bufer sahəni böyüdür, qeyri-kafi bufer isə mikrodayanmaları bütün xəttə yayır.
Diyircəkli konveyer nə vaxt uyğundur?
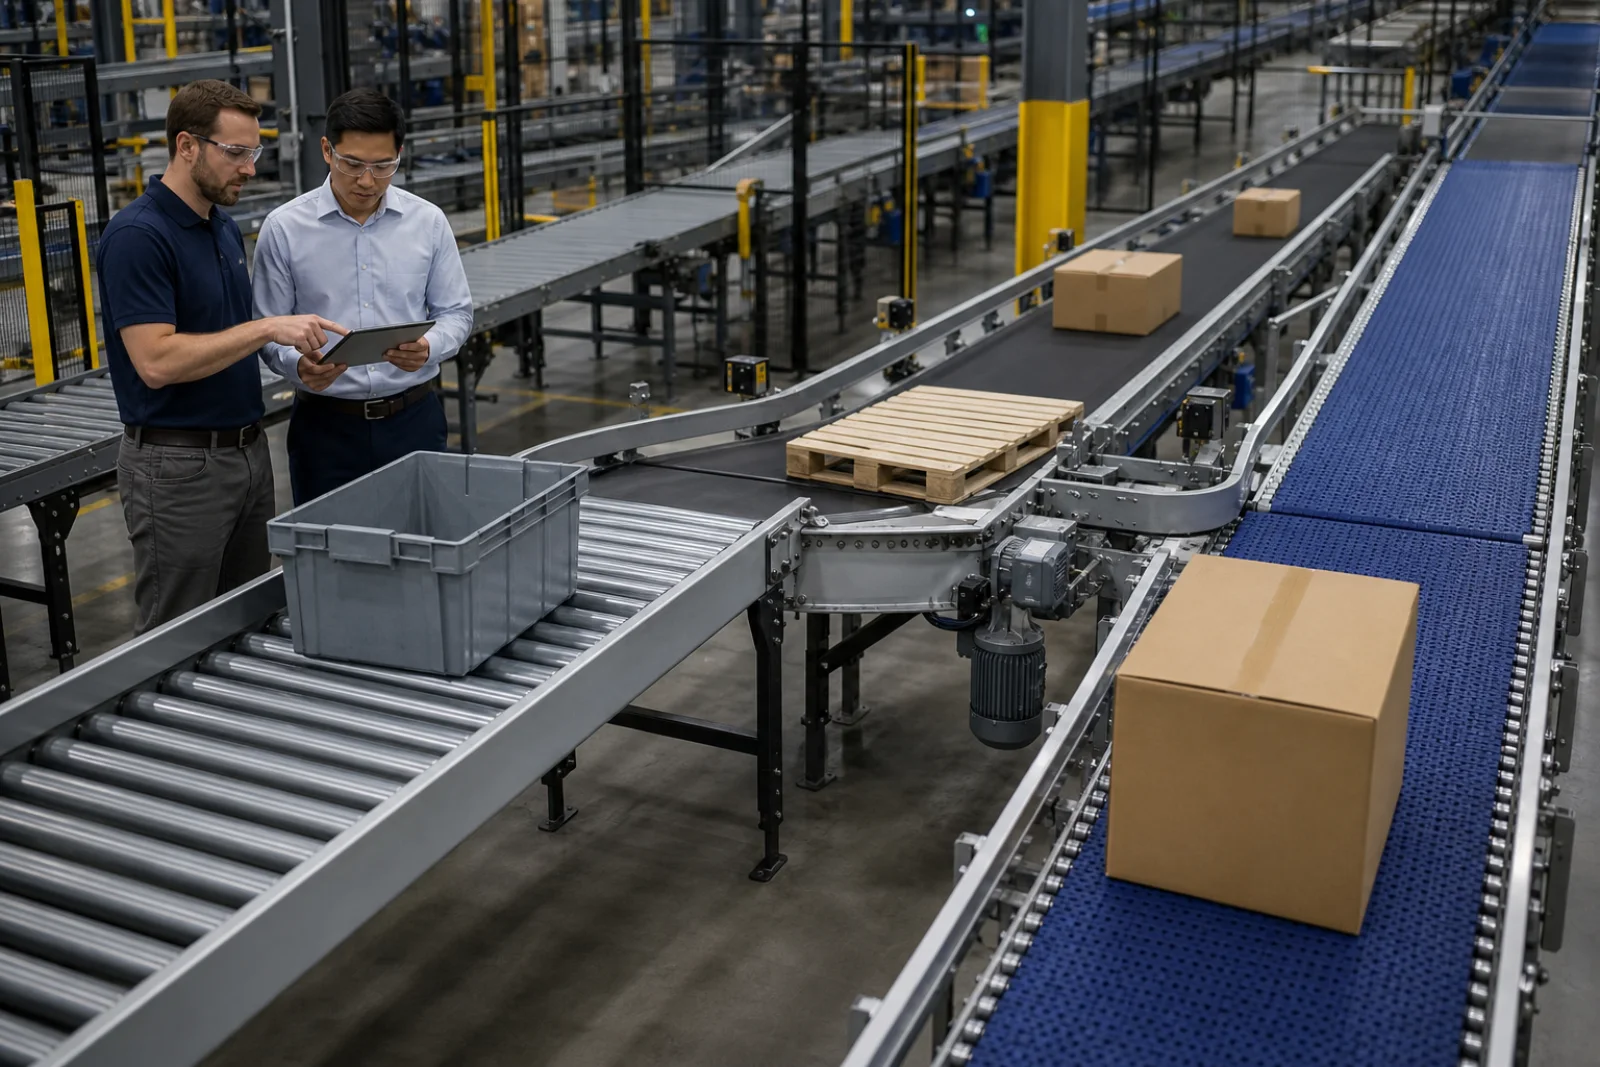
Diyircəkli konveyerlər düz və sərt alt hissəyə malik qutular, daşıma qabları, yeşiklər və paletlər üçün geniş istifadə olunur. Sərbəst fırlanan diyircəkli xətt cazibə qüvvəsi və ya əl ilə itələmə hesabına işləyə bilər; mühərrikli diyircəkli xətt isə idarə olunan daşıma və zonalar üzrə yığılma təmin edir. Enerjini yalnız məhsul olan zonalarda istifadə edə bilən mühərrikli diyircək həlləri dəyişkən axın şəraitində üstünlük yaradır.
Diyircək addımı kritik seçim parametridir. Məhsulun altında hər an kifayət qədər diyircək olmalıdır; ümumi qayda olaraq ən azı üç təmas nöqtəsi hədəflənir, lakin yükə və alt hissənin elastikliyinə uyğun mühəndislik hesablaması tələb olunur. Kiçik qutu, yumşaq paket və ya ayaqlı yeşik diyircəklər arasında ilişə bilər. Ötürmə nöqtələrində boşluq böyüyərsə, məhsulun ön hissəsi aşağı düşə bilər.
Lentli konveyer nə vaxt seçilir?
Lentli konveyer alt hissəsi qeyri-düzgün olan, kiçik, yumşaq və ya diyircəklə daşına bilməyən məhsullara fasiləsiz dayaq verir. Qutular, paketlər, hissələr və kisələr üçün, maili daşıma və dəqiq ötürmə əməliyyatlarında istifadə olunur. Lent səthi sürtünmə, gigiyena, temperatur və təmizlənmə tələblərinə uyğun seçilir. Çox yüksək sürtünmə məhsulun ötürülməsini çətinləşdirə, aşağı sürtünmə isə maili hissədə sürüşməyə səbəb ola bilər.
Lentin mərkəzləşdirilməsi, gərilməsi və barabana giriş texniki xidmət baxımından vacibdir. Məhsul sızması və ya toz varsa, lentin altının təmizlənməsi və sıyırıcının konstruksiyası nəzərə alınmalıdır. Qida və ya əczaçılıq mühitində materialın uyğunluğu, açıq profil, yuyula bilmə və suyun kənarlaşdırılması standart anbar tətbiqindən fərqlənir.
Modul lentli, zəncirli və palet konveyerləri
Modul plastik lentlər əyri döngələrdən keçmə, drenaj, yuyulma və zədələnmiş hissənin yerində dəyişdirilməsi kimi üstünlüklər verə bilər. Məhsulla təmasda olan materialın uyğunluğu, temperatur və kimyəvi təsirlərə davamlılığı yoxlanılmalıdır. Zəncirli konveyerlər paletlər, ağır yükdaşıyıcılar və xüsusi fiksasiya qurğuları üçün istifadə olunur; yükün altındakı dayaq xizəkləri zəncir xətləri ilə uyğun olmalıdır.
Palet konveyerində diyircək, zəncir, fırlanan platforma, qaldırma-ötürmə və mərkəzləşdirmə qurğuları birlikdə işləyə bilər. Paletin keyfiyyəti sistemin iş göstəricilərinə birbaşa təsir edir. Sınıq taxta, sallanan streç plyonka, kənara çıxan yük və qeyri-standart ayaqlar sensor xətasına və ya ilişməyə səbəb olur. Girişdə palet yoxlama stansiyası tələb oluna bilər.
Maili və şaquli daşıma
Maili lentli konveyerdə məhsulun sürüşməməsi və ya aşmaması üçün ağırlıq mərkəzi, alt hissənin sürtünməsi, təcil və bucaq birlikdə qiymətləndirilir. Çıxıntılı lentdən və ya yan divardan istifadə edilə bilər. Enişdə mühərrikin regenerativ iş rejimi və əyləcləmə təhlükəsizliyi nəzərə alınır. Maili diyircəkli konveyerdə nəzarətsiz sürətlənmə riski var.
Mərtəbələrarası axın üçün spiral konveyer, fasiləsiz şaquli konveyer və ya qaldırıcı seçilə bilər. Qaldırıcı fasiləli işləyir və giriş-çıxış buferi tələb edir; fasiləsiz həllər yüksək məhsuldarlıq təmin edir, lakin sahə və investisiya baxımından fərqlənir. Yanğın zonaları arasındakı keçidlər, qapılar və təxliyə yolları binanın layihəsi ilə əlaqələndirilməlidir.
Ötürmə nöqtələri sistemin ən həssas yerləridir
Konveyerlərin birləşdiyi, istiqamət dəyişdirdiyi və ya fərqli hündürlüyə keçdiyi nöqtələr ilişmə riskinin ən yüksək olduğu sahələrdir. Diyircəklə lent arasındakı boşluq, sürət fərqi və yan yönləndiricilər arasındakı keçid məhsulun dönməsinə və ya aşmasına səbəb ola bilər. Kiçik məhsullar üçün kiçik radiuslu uc çubuğu, sıx yerləşdirilmiş diyircəklər və ya xüsusi ötürmə lövhəsi tələb oluna bilər.
Doxsan dərəcəlik ötürmədə itələyici, qalxan diyircək, zəncirli ötürmə və ya fırlanan platforma istifadə edilə bilər. Seçim məhsuldarlıqdan, məhsulun həssaslığından, istiqamətin qorunmasından və texniki xidmət ehtiyacından asılıdır. Məhsul barkodun istiqamətini qorumalıdırsa, dönmə zamanı davranışı texniki şərtlərdə aydın göstərilməlidir.
Yığılma: təmaslı, yoxsa sıfır təzyiqli?
Təmaslı yığılmada məhsullar bir-birinə söykənir; bu üsul sadə və qənaətli ola bilər, lakin əzilə bilən qutularda, fərqli çəkili və ya həssas məhsullarda problem yaradır. Sıfır təzyiqli yığılmada xətt zonalara bölünür və hər məhsul idarə olunan ara məsafəsi ilə gözləyir. Sensor, mühərrikli diyircək və idarəetmə məntiqi xərci artırsa da, məhsulun zədələnməsini və işəsalma yükünü azaldır.
Tələb olunan zona uzunluğu ən böyük məhsulun uzunluğuna və təhlükəsiz ara məsafəsinə görə seçilir. Həddindən artıq uzun zona məhsuldarlığı azaldır, həddindən artıq qısa zona isə məhsulun eyni vaxtda iki zonanı tutmasına səbəb ola bilər. Məhsullar tək-tək və ya qrup halında buraxıla bilər; bu proses növbəti maşının qəbul ritminə uyğun idarə olunur.
Yerləşdirmə və bina şəraiti
Sütunlar, qapılar, avtoyükləyici yolları, piyada keçidləri, yanğın avadanlığı, sprinklerlər, tavan hündürlüyü və texniki xidmət dəhlizləri yerləşdirməni məhdudlaşdırır. Konveyeri boş qalan hər sahəyə dolama şəkildə yerləşdirmək həm xərci, həm də ötürmə nöqtələrinin sayını artırır. Ən qısa yol həmişə ən yaxşı yol deyil; təhlükəsiz giriş və əməliyyat çevikliyi qorunmalıdır.
Döşəmənin yükdaşıma qabiliyyəti, ankerləmə sahəsi və səviyyə fərqləri sahədə aparılan ölçmələrlə yoxlanılır. Asma konveyer polad konstruksiya və seysmik hesablama tələb edə bilər. Avtoyükləyici keçidlərində körpü və ya qapılı keçid qurulacaqsa, təhlükəsizlik və təxliyə ssenarisi həll edilməlidir.
Erqonomika və operatorla qarşılıqlı əlaqə
Sifariş toplama, qablaşdırma və ya keyfiyyətə nəzarət stansiyasında konveyerin hündürlüyü, əlin çatma məsafəsi, məhsulun çəkisi və təkrarların sayı erqonomikanı müəyyən edir. Operator daim əyilir, uzanır və ya məhsulu döndərirsə, avtomatlaşdırma işi asanlaşdırmaq əvəzinə yeni risk yaradır. Müxtəlif boylu işçilər üçün tənzimlənən stansiya nəzərdən keçirilə bilər.
Stansiyanın sürəti insanın davamlı işləyə biləcəyi ritmə uyğun layihələndirilməlidir. Qısamüddətli maksimum iş göstəricisi növbə hədəfi kimi götürülə bilməz. Material təchizatı, boş qutu və tullantı axını da əsas məhsul qədər nəzərə alınmalıdır. Təcili dayandırma və yenidən işəsalma operatorun anlayacağı aydın əks-əlaqə verməlidir.
Maşın təhlükəsizliyi
İlişmə, əzilmə, kəsilmə, yükün düşməsi, qeyri-iradi hərəkət və texniki xidmət zamanı enerji riskləri qiymətləndirilir. Qoruyucu örtük, hasar, qapı açarı, işıq pərdəsi, təcili dayandırma və fırlanma momentinin təhlükəsiz kəsilməsi funksiyaları risk səviyyəsinə görə seçilir. Təcili dayandırma xətti hər nöqtədən əlçatan olmalı, lakin adi əməliyyat dayandırması vasitəsi kimi istifadə edilməməlidir.
Texniki xidmət üçün kilidləmə-etiketləmə nöqtələri, yığılmış mexaniki enerji və cazibə qüvvəsindən yaranan risk müəyyən edilir. Bir bölmə dayandıqda digər bölmələrin necə davranacağı zonalar üzrə təyin olunur. Təhlükəsizlik funksiyaları yalnız layihələndirilməməli, həm də ölçülməli, yoxlanılmalı və sənədləşdirilməlidir.
Sensor və identifikasiya texnologiyası
Fotoelektrik sensorun seçimi məhsulun rəngindən, parlaqlığından, formasından, fonundan və ətraf işıqlandırmadan asılıdır. Şəffaf və ya qara məhsulların standart sensorla aşkarlanması çətin ola bilər. Sensor elə yerləşdirilməlidir ki, məhsulun ən etibarlı səthini görsün və mexaniki zərbələrdən qorunsun. Çirkli mühitdə təmizləmə üçün asan giriş təmin edilməlidir.
Barkod oxuyucu, kamera, RFID, tərəzi və həcmölçmə sistemi sürətə və məhsullar arasındakı məsafəyə uyğun seçilir. Oxuma uğursuz olduqda məhsulun hara yönləndiriləcəyi idarəetmə məntiqində müəyyən edilir. Material izləmə sistemi ilə fiziki hərəkət və rəqəmsal qeyd eyni hadisə üzrə uyğunlaşdırılmalıdır.
İdarəetmə arxitekturası və inteqrasiya
Kiçik müstəqil xətt bir PLC ilə idarə oluna bilər; böyük sistemdə zona idarəetməsi, uzaq I/O və paylanmış intiqallar texniki xidmət baxımından üstünlük verir. Konveyerlərarası qarşılıqlı siqnal mübadiləsi, məhsulun izlənməsi, ilişmənin aşkarlanması, yenidən işəsalma və idarə olunan boşaltma standart funksiya blokları ilə həyata keçirilməlidir. Enerji kəsilməsindən sonra sistem məhsulun izlənməsini itirmədən işini bərpa edə bilməlidir.
WMS iş tapşırığını, WCS axın qərarını, PLC isə real vaxt rejimində hərəkəti idarə edir. İnterfeysdə məhsul identifikatoru, mənbə, təyinat, vəziyyət, xəta və zaman nişanı aydın müəyyən edilir. Rabitə kəsildikdə buferləmə və ya təhlükəsiz dayanma ssenarisi təyin olunur. Sistem saatları sinxronlaşdırılmalıdır.
Enerji səmərəliliyi və səs-küy
Fasiləsiz işləyən uzun konveyerlər əhəmiyyətli miqdarda enerji istehlak edə bilər. Məhsul olmadıqda zonaları gözləmə rejiminə keçirmək, yüksək səmərəli mühərrik və intiqallardan istifadə etmək, mexaniki sürtünməni azaltmaq və xətti lazımsız yerə sürətləndirməmək qənaət təmin edir. Tez-tez işəsalma-dayandırma ilə mühərrikin xidmət müddəti arasındakı tarazlıq idarəetmə strategiyasında nəzərə alınır.
Diyircək, zəncir, reduktor və məhsulla təmas səs-küy yaradır. İş sahəsinə yaxın xətlərdə az səs-küylü diyircək, uyğun sürət, vibrasiya izolyasiyası və texniki xidmət standartı vacibdir. Səs-küy yalnız rahatlıq deyil, həm də əməyin sağlamlığı məsələsi olduğundan sahədə qəbul zamanı ölçmə meyarı müəyyən edilə bilər.
Texniki xidmətə yararlılıq və ehtiyat hissələri
Mühərrikə, sensora, lent gərmə mexanizminə, yastığa və idarəetmə qutusuna giriş yoxdursa, qısa nasazlıq uzunmüddətli dayanmaya çevrilir. Qoruyucular təhlükəsiz və tez sökülə bilməli, ağır hissələr üçün qaldırma nöqtəsi olmalıdır. Kritik komponentlərin dəyişdirilmə müddəti layihənin nəzərdən keçirilməsi zamanı qiymətləndirilməlidir.
Standart mühərrik, diyircək, sensor və intiqal ailəsi ehtiyat hissələri stokunu azaldır. Lakin vahid tipdən istifadə etmək naminə tətbiqə uyğun olmayan komponent seçilməməlidir. Tədarük müddəti uzun olan hissələr üçün yerli stok məlumatı, tövsiyə olunan ehtiyat hissələri siyahısı və profilaktik texniki xidmət intervalları təhvil zamanı təqdim edilməlidir.
Ümumi sahibolma dəyəri
Təklifləri yalnız metr üzrə qiymətə görə müqayisə etmək yanıltıcıdır. Mexaniki avadanlıq, idarəetmə, montaj, polad konstruksiya, elektrik, təhlükəsizlik, inteqrasiya, sınaq və təlim eyni həcmdə əhatə olunmalıdır. Sonrakı illər üçün enerji, texniki xidmət əməyi, ehtiyat hissələri, lent və ya diyircəklərin yenilənməsi, lisenziya və plansız dayanma xərcləri hesablanır.
İlkin dəyəri daha aşağı olan, lakin tez-tez texniki xidmət tələb edən sistem həyat dövrü ərzində baha başa gələ bilər. Modulluq, genişləndirmə asanlığı və komponentlərin əlçatanlığı da iqtisadi dəyər daşıyır. Avtomatlaşdırmanın texniki-iqtisadi əsaslandırılması, texniki variantları ümumi sahibolma dəyəri əsasında müqayisə etməlidir.
FAT və SAT qəbul meyarları
FAT zamanı mexaniki ölçülər, idarəetmə şkafı, proqram təminatı, təhlükəsizlik məntiqi və nümunə məhsulların keçidi yoxlanılır. SAT real sahədə düzləndirməni, sensorları, istiqaməti, məhsuldarlığı, yığılmanı, ilişmədən sonra işin bərpasını, enerji kəsilməsini və üst səviyyəli sistemlə əlaqəni əhatə edir. Sınaq məhsulları real məhsul çeşidini təmsil etməlidir.
Məhsuldarlıq meyarında məhsul/saat ilə yanaşı sınaq müddəti, məhsullar arasındakı məsafə, xəta dərəcəsi, işləkliyə hazırlıq əmsalı və operator sayı göstərilməlidir. Zədələnmə meyarı vizual və ölçülə bilən olmalıdır; səs-küy, enerji və ya gigiyena kritikdirsə, bunlar da qəbul planına əlavə edilməlidir.
Konveyer seçimi üzrə yoxlama siyahısı
- Bütün məhsul çeşidinin ölçüləri, çəkisi, alt hissəsi və ətraf mühit şəraiti yoxlanılıbmı?
- Saatlıq pik məhsuldarlıq və tələb olunan bufer müddəti ölçülübmü?
- Ötürmə nöqtələri ən kiçik və daşınması ən çətin məhsulla sınaqdan keçirilibmi?
- Yerləşdirmədə texniki xidmət, piyada, avtoyükləyici və yanğınsöndürmə üçün giriş yolları qorunubmu?
- Erqonomika və maşın təhlükəsizliyi üzrə risk qiymətləndirilməsi aparılıbmı?
- PLC, WCS/WMS və nasazlıqdan sonra işin bərpası ssenarisi müəyyən edilibmi?
- Enerji, səs-küy, texniki xidmət və ehtiyat hissələri həyat dövrü hesablamasına daxil edilibmi?
- FAT və SAT meyarları məhsul çeşidinə uyğun, ölçülə bilən şəkildə yazılıbmı?
Nəticə
Düzgün konveyer sistemi məhsulu zədələmədən daşıyır, hədəf məhsuldarlığı davamlı şəkildə təmin edir, işçi ilə təhlükəsiz qarşılıqlı əlaqədə olur və nasazlıqdan sonra işini sürətlə bərpa edir. Texnologiya növü məhsula və tapşırığa əsasən müəyyənləşdirilir; əvvəlcədən edilmiş seçim deyil. Ölçmə, sahə müayinəsi və axının başdan sona təhlili aparılmadan yalnız avadanlıq kataloqu əsasında qərar verilməməlidir.
Konveyer, mobil robot, çeşidləyici və avtomatik saxlama komponentlərinin ümumi idarəetmə arxitekturasında işləyəcəyi layihə üçün intralogistika həll ailələrimizi nəzərdən keçirə, məhsul sınaqları və məhsuldarlıq təhlili üçün komandamızla əlaqə saxlaya bilərsiniz.
Tez-tez verilən suallar
Lentli, yoxsa diyircəkli konveyer daha yaxşıdır?
Heç birinin ümumi üstünlüyü yoxdur. Sərt və düz alt səthli qutular/konteynerlər üçün diyircəkli konveyer; kiçik, yumşaq və ya qeyri-bərabər alt səthli məhsullar üçün isə fasiləsiz dayaq təmin edən lentli konveyer daha uyğundur. Məhsuldarlıq, yığılma tələbləri və ətraf mühit şəraiti də seçim zamanı nəzərə alınır.
Konveyerin sürəti necə müəyyənləşdirilir?
Saatlıq pik məhsul axını, məhsulun uzunluğu, tələb olunan ara məsafəsi, ötürmə qabiliyyəti və sonrakı prosesin ritmi əsasında hesablanır. Tələb olunandan yüksək sürət səs-küyə, zədələnməyə və idarəetmə çətinliyinə səbəb olur.
Konveyerdə nə qədər bufer tutumu lazımdır?
Sonrakı prosesin yol verilən dayanma müddətini giriş sürətinə vurmaqla məhsul sayı müəyyənləşdirilir. Məhsulun uzunluğu və zonaların quruluşu əsasında bu say fiziki uzunluğa çevrilir; dəyişkən axın simulyasiya ilə yoxlanıla bilər.