Avtomobil İstehsalı Xəttində İnteqrasiya Olunmuş Avtomatlaşdırma və Təhlükəsizlik Transformasiyası
Pərakəndə idarəetmə strukturları və operatordan asılı müdaxilələr standart PLC/HMI arxitekturası, nəzarətli rejim idarəetməsi və yoxlanıla bilən təhlükəsizlik funksiyaları ilə vahid sistemdə birləşdirildi.
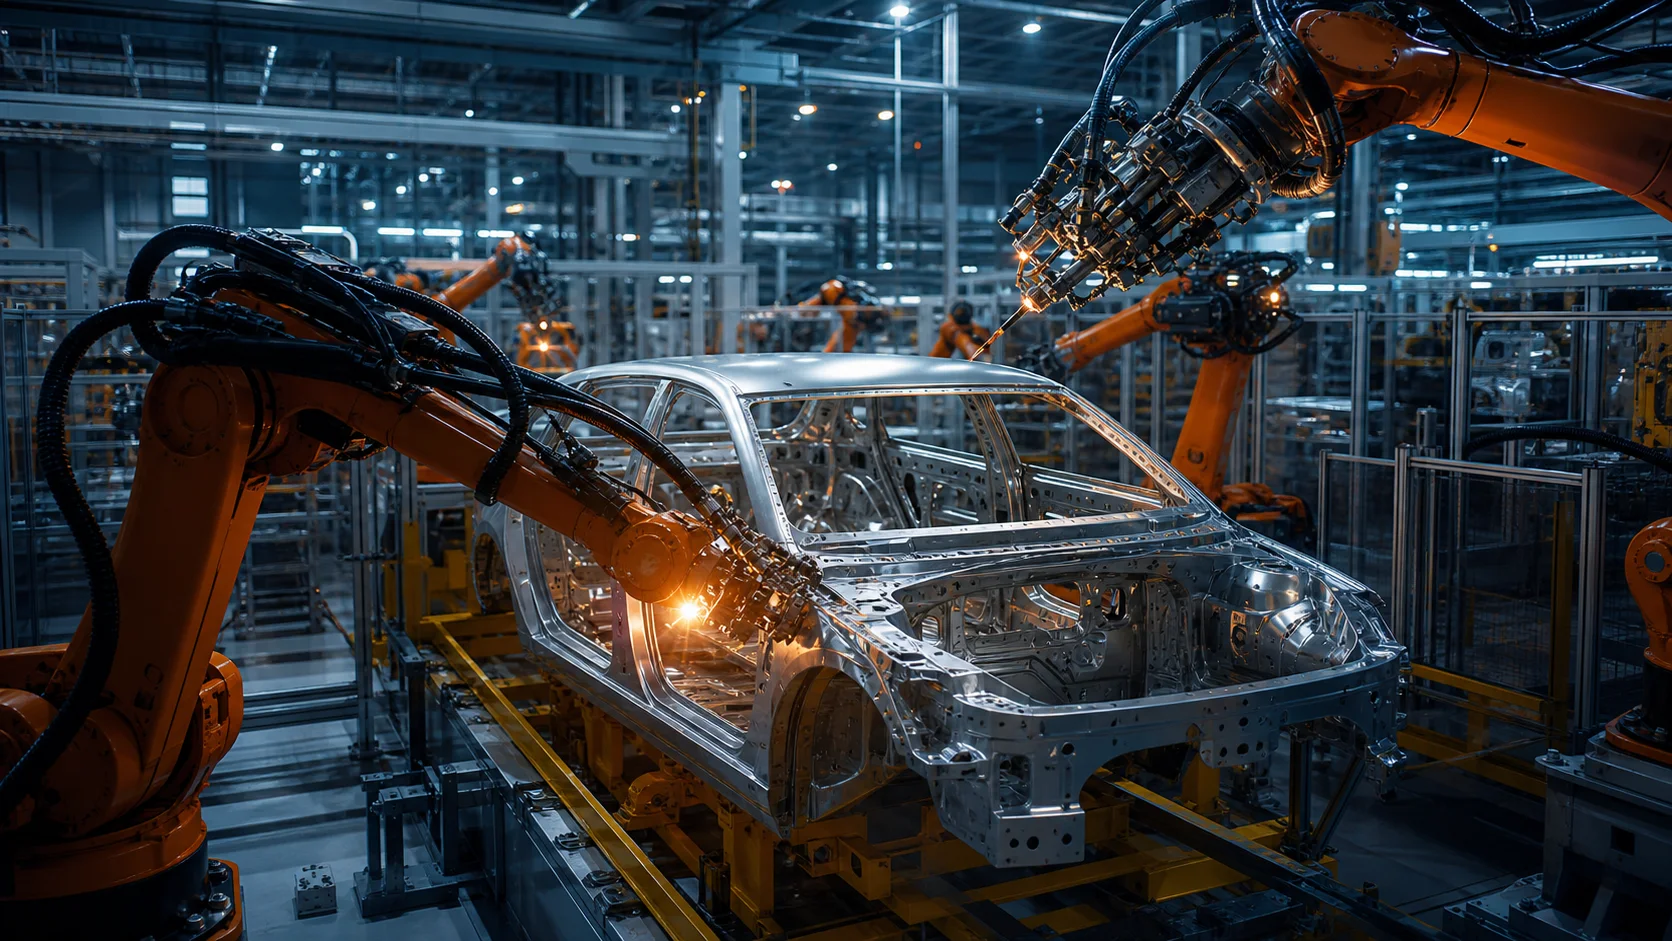
Şirkətin adı, müəssisənin yerləşdiyi yer və müştərini müəyyən etməyə imkan verən məlumatlar çıxarılıb. Performans göstəriciləri müştəri məxfiliyini qorumaq məqsədilə yuvarlaqlaşdırılmış diapazonlar şəklində təqdim edilib.
İşləyən xətt var idi;
vahid istismar standartı yox idi.
İstehsal xəttindəki stansiyalar fərqli idarəetmə üsulları ilə işləyir, avtomatik, əl ilə idarəetmə və texniki xidmət rejimləri arasında vahid davranış standartı mövcud deyildi. Nasazlıq zamanı operatorun düzgün müdaxiləni seçməsi şəxsi təcrübədən asılı qalır, dayanma səbəbləri isə istehsal və texniki xidmət qrupları tərəfindən eyni kontekstdə görünmürdü.
Layihənin məqsədi yalnız PLC proqram təminatını yeniləmək deyildi. İdarəetməni, operatorun istiqamətləndirilməsini, təhlükəsizliyi, siqnalların idarə edilməsini və istehsal məlumatlarını vahid istismar yanaşmasında birləşdirmək lazım idi.
Xəttin standart davranışı
Stansiyaların eyni rejim, siqnal və nasazlıqların aradan qaldırılması yanaşması ilə işləməsi.
İdarəetmə və təhlükəsizlik
PLC/HMI standartı, istehsal hüceyrələri arasında qarşılıqlı siqnal mübadiləsi, təhlükəsizlik funksiyaları və məlumat inteqrasiyası.
Ssenari əsaslı qəbul
Normal istehsal, nasazlıq, yenidən işə salma və təhlükəsizlik ssenarilərinin birlikdə sınaqdan keçirilməsi.
Mühəndislik yanaşması
Əvvəlcə davranış modeli
- Stansiya rejimləri və keçid şərtləri müəyyən edildi.
- Xətlər arasında qarşılıqlı siqnal mübadiləsi və məhsul axını ssenariləri standartlaşdırıldı.
- Siqnal mətnləri səbəb, təsir və operatorun görəcəyi tədbirlərlə birlikdə nəzərdən keçirildi.
- Texniki xidmət müdaxiləsi və istehsal səlahiyyətləri bir-birindən ayrıldı.
Təhlükəsizliyin həyat dövrü
- Təhlükəli hərəkətlər və giriş zonaları qiymətləndirildi.
- Qapı, təcili dayandırma və təhlükəsiz hərəkət funksiyaları idarəetmə arxitekturasına daxil edildi.
- Təhlükəsizlik funksiyaları sınaq ssenariləri və qeydləri ilə yoxlanıldı.
- Dəyişikliklərin istehsal və təhlükəsizlik davranışına təsirinin izlənilə bilməsi təmin edildi.
Əldə edilən əməliyyat nəticəsi
Layihənin sonunda xətt yalnız avtomatik işləyən deyil, nasazlıq və yenidən işə salma davranışları da müəyyən edilmiş, idarə oluna bilən istehsal sisteminə çevrildi.