“3D-MID üzrə ixtisaslaşma” və “xüsusi təyinatlı maşın istehsalı” HARTING daxilində mövcud olan, lakin eyni məhsul ailəsinə aid olmayan iki ayrı səriştədir. İsveçrədəki HARTING AG-nin 3D-MID bölməsi elektron və mexaniki funksiyaları üçölçülü daşıyıcı üzərində birləşdirən, müştəri tələblərinə uyğun mexatronik hissələrin hazırlanması və seriyalı istehsalı ilə məşğul olur. HARTING Applied Technologies isə montaj tərtibatları, qismən avtomatlaşdırılmış iş stansiyaları və tam avtomatlaşdırılmış montaj qurğuları layihələndirir və istehsal edir. İki sahə eyni layihədə birləşə bilər; lakin hər 3D-MID hissəsi ilə birlikdə xüsusi maşının satıldığını və ya hər Applied Technologies maşınının 3D-MID istehsal etdiyini düşünmək olmaz.
Bu layihələndirmə bələdçisi iki səriştəni düzgün sərhədlərlə təqdim edir və aralarındakı mümkün əlaqəni istehsala yararlılıq əsasında qurur. 3D-MID tərəfində hissənin həndəsəsi, material, keçirici cığır, elektron komponent, proses və doğrulama nəzərdən keçirilir; xüsusi maşın tərəfində isə məhsulun verilməsi, montaj, ölçmə, sınaq, robot texnikası, idarəetmə proqram təminatı, məlumatların toplanması və qəbul meyarları müəyyənləşdirilir. Mətndəki texniki ölçülər və material göstəriciləri yalnız adı çəkilən standart 3D-MID daşıyıcı məhsuluna aiddir. Müştəriyə xüsusi hissənin və ya maşının göstəricilərini faktiki tələblərin təhlili və doğrulama olmadan bu nümunədən çıxarmaq olmaz.
3D-MID nədir, nə deyil?
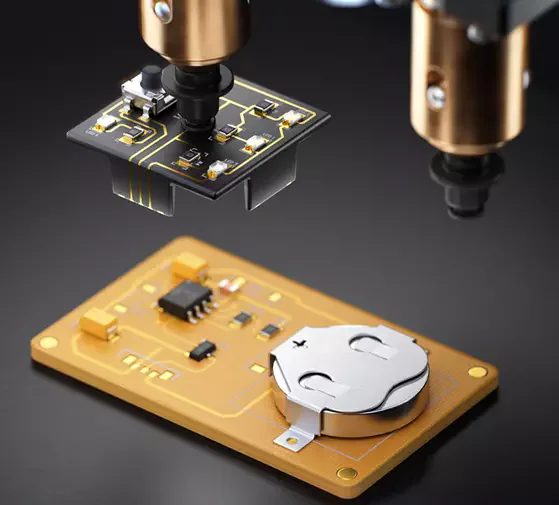
HARTING-in rəsmi açıqlamasında 3D-MID “Mechatronic Integrated Device” anlayışı ilə elektron və mexaniki funksiyaların üçölçülü əsas gövdə üzərində birləşdirilməsini ifadə edir. Ənənəvi yastı çap lövhəsinin yerləşdirmə məhdudiyyətlərindən fərqli olaraq, keçirici cığırlar hissənin bir neçə səthi boyunca uzana bilər; daşıyıcı eyni zamanda mexaniki mövqeləndirmə, montaj və ya korpus funksiyasını yerinə yetirə bilər. Bu yanaşma layihələndirmə sərbəstliyi, miniatürləşdirmə, çəkinin azaldılması, funksiyaların inteqrasiyası və proses zəncirinin qısaldılması potensialı yaradır. Potensial sözü vacibdir: hər yastı lövhənin üçölçülü hissəyə çevrilməsi avtomatik olaraq daha kiçik, daha ucuz və ya daha etibarlı nəticə vermir.
3D-MID üçölçülü çap ilə eyni mənanı daşımır və yalnız estetik formalı plastik üzərinə keçirici xətlər çəkməkdən ibarət deyil. Daşıyıcı materialı, qəlibləmə üsulu, metallaşdırma sistemi, keçirici cığırın həndəsəsi, səth örtüyü, komponentlərin montajı və son istifadə mühiti bir-biri ilə uyğun olmalıdır. HARTING İsveçrə rəsmi səhifəsində 3D-MID proses zəncirini ilkin ideyadan prototipləşdirməyə və seriyalı məhsulun uyğunluğunun təsdiqinə qədər eyni məkanda həyata keçirdiyini bildirir. Bu bütövlük proses mərhələləri arasındakı əks əlaqəni sürətləndirə bilər; bununla belə, hər bir müştəri layihəsinin istehsal həcmi, müsaidə, sınaq və investisiya hədəfi ayrıca qiymətləndirilir.
Məhsula dair tələbləri keçirici cığırın cizgisindən əvvəl müəyyənləşdirin
3D-MID layihəsi CAD üzərində cığır çəkməklə deyil, funksiyaları və sərhəd şərtlərini müəyyənləşdirməklə başlamalıdır. Hissənin cihaz daxilindəki mexaniki vəzifələri, birləşmə nöqtələri, hədəf xarici ölçüləri, montaj istinadları, statik və dinamik yükləri, iş temperaturu, rütubət, kimyəvi təsirlər, vibrasiya və istismar müddəti üzrə gözləntilər qeydə alınır. Elektrik tərəfində gərginlik, cərəyan, tezlik, siqnal bütövlüyü, izolyasiya, səth üzrə sızma yolu/hava aralığı tələbi, RF davranışı və ESD/EMC hədəfləri müəyyənləşdirilir. Komponent siyahısı, korpus tipləri, istilik itkisi, lehimləmə və ya digər birləşdirmə prosesi və sınaq üçün əlçatanlıq eyni model üzərində qiymətləndirilir.
Üçölçülü cığır hissənin ayrılma xətti, iti künclər, qəlibin hərəkəti, lazerin çıxışı və montaj başlığının yaxınlaşma trayektoriyası ilə toqquşmamalıdır. Komponent yalnız elektrik sxeminə uyğun olduğu üçün maili və ya dar səthə avtomatik yerləşdirilə bilməz. Qidalandırıcı, tutucu, pasta və ya yapışdırıcının tətbiqi, lehimləmə/birləşdirmə və optik nəzarət imkanları istehsal üçün layihələndirməni məhdudlaşdırır. Seriyalı istehsal həcmi artdıqca tsikl müddəti və çoxyuvalı qəlib yanaşması əhəmiyyət qazanır, aşağı həcmdə isə qəlib və tərtibata investisiya fərqli iqtisadi tarazlıq yarada bilər. Buna görə hissənin layihələndirilməsi, proses mühəndisliyi və avtomatlaşdırmanın qiymətləndirilməsi ilkin mərhələdə birlikdə aparılmalıdır.
Proses zənciri və keyfiyyət diapazonu
HARTING-in İsveçrə mənbələri 3D-MID üçün qəlibləmə, lazer, kimyəvi metallaşdırma, komponentlərin yerləşdirilməsi və EOP/AOI kimi mərhələləri əhatə edən şirkətdaxili proses zəncirini göstərir. Tətbiq ediləcək faktiki üsul hissədən və materialdan asılıdır. Lazerlə birbaşa strukturlaşdırmanın istifadə edildiyi prosesdə uyğun qatqılı polimer səth lazerlə seçici şəkildə aktivləşdirilir; sonra metallaşdırma ilə keçirici cığırlar yaradılır. Başqa layihə fərqli strukturlaşdırma və ya örtük yanaşması tələb edə bilər. “3D-MID” etiketi vahid, sabit texnoloji resept demək deyil.
Keyfiyyət planı hər mərhələnin girişlərini və qəbul edilən parametr diapazonunu müəyyənləşdirir. Qəliblənmiş gövdədə ölçü, deformasiya və səth; strukturlaşdırmada cığırın mövqeyi və eni; metallaşdırmada qalınlıq, yapışma və bütövlük; montajda komponentin mövqeyi və birləşmə keyfiyyəti yoxlanılır. Avtomatik optik yoxlama üçölçülü həndəsə səbəbindən kamera, işıqlandırma və baxış bucağı baxımından xüsusi işləmələr tələb edə bilər. Son elektrik sınağı yalnız qısaqapanma/açıq dövrə yoxlaması ilə məhdudlaşmaya bilər; sensor dəqiqliyi, RF göstəriciləri, temperatur tsikli və ya müştərinin funksional sınağı tələb oluna bilər. Ölçmə sisteminin yararlılığının qiymətləndirilməsi və etalon nümunə strategiyası seriyalı istehsaldan əvvəl hazırlanmalıdır.
Standart 3D-MID daşıyıcısı texnologiyanın konkret nümunəsidir
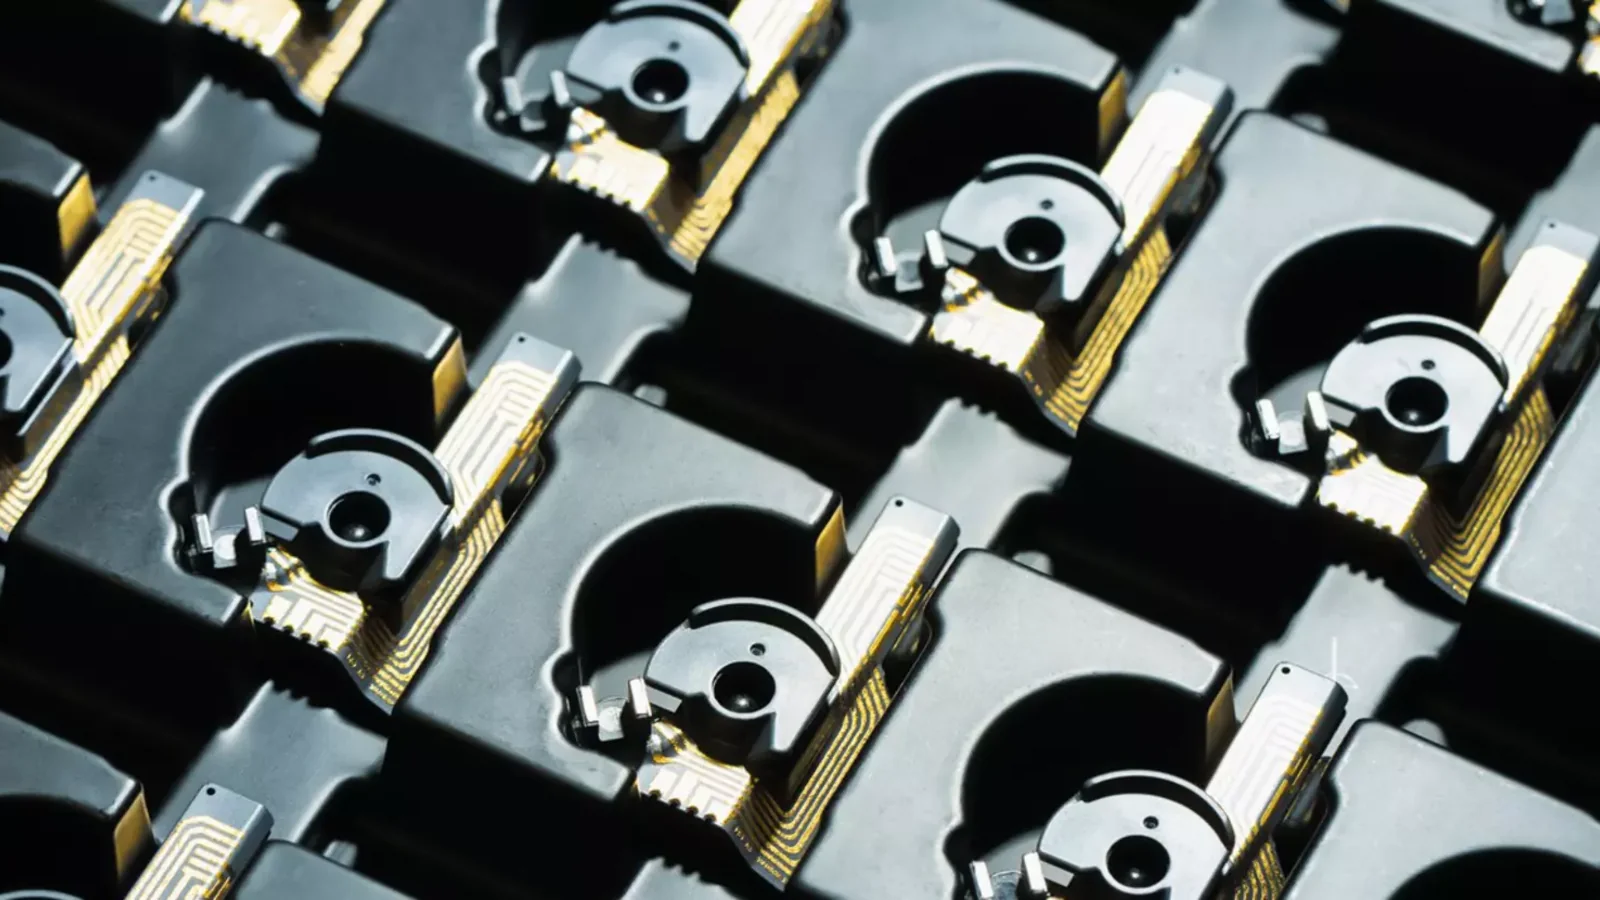
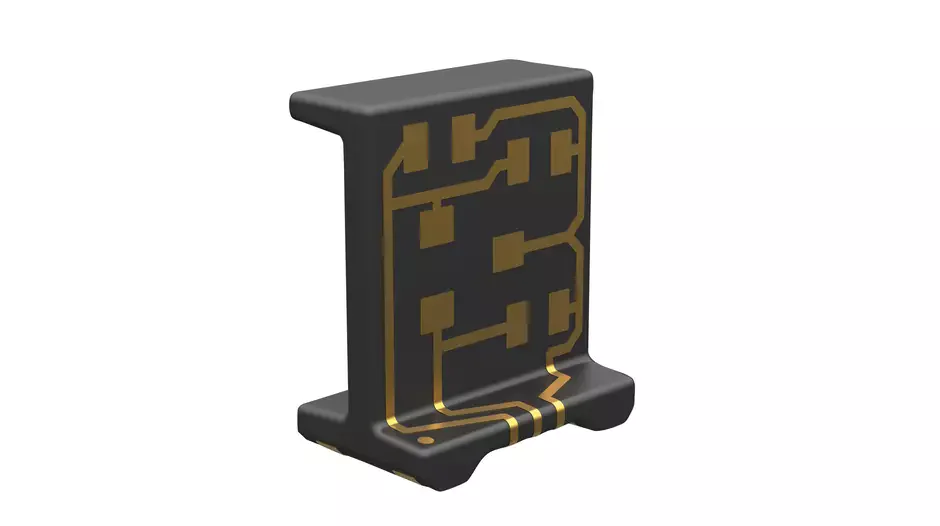
HARTING-in Carrier_BT807042_SOT23-3_v, 78 01 030 0011 məhsul səhifəsi 3D-MID sinfinə aid kiçik komponent daşıyıcısının konkret nümunəsini təqdim edir. Məhsul SMD lövhə montajı üçün elektron komponent daşıyıcısı, PPA material və üçölçülü qarşılıqlı birləşmə kimi təsvir edilir. Yalnız bu sifariş nömrəsi üçün ölçülər 8 × 7 × 4,2 mm, iş və saxlama temperaturu −40 ilə +125 °C olaraq verilir. Kontakt səthi məhsul səhifəsində mis üzərində nikel və qızıl təbəqələri ilə göstərilir; qablaşdırma “lent və makara” kimi açıqlanır.
Bu standart daşıyıcı bütün müştəriyə xüsusi 3D-MID layihələrində eyni PPA materialının, eyni temperatur həddinin və ya eyni örtük qalınlığının istifadə ediləcəyi demək deyil. HARTING-in məhsul səhifəsində digər materialların və ya cığır düzülüşlərinin sorğu əsasında mümkün ola biləcəyi bildirilir; bu variantlar avtomatik uyğunluq deyil, yeni doğrulama ehtiyacı deməkdir. Komponentin PCB üzərindəki lehim kontakt sahəsi, istilik profili, mexaniki dayağı və ətraf mühit şəraitində istismar müddəti hədəfi ayrıca araşdırılmalıdır. Şəkildəki hissə texnologiyanın prinsipini anlaşılan edir, lakin sensor, antena və ya cihaz korpusu layihəsinin ilkin layihələndirmə məlumatlarını əvəz etmir.
Xüsusi təyinatlı maşın istehsalı ayrı səriştədir
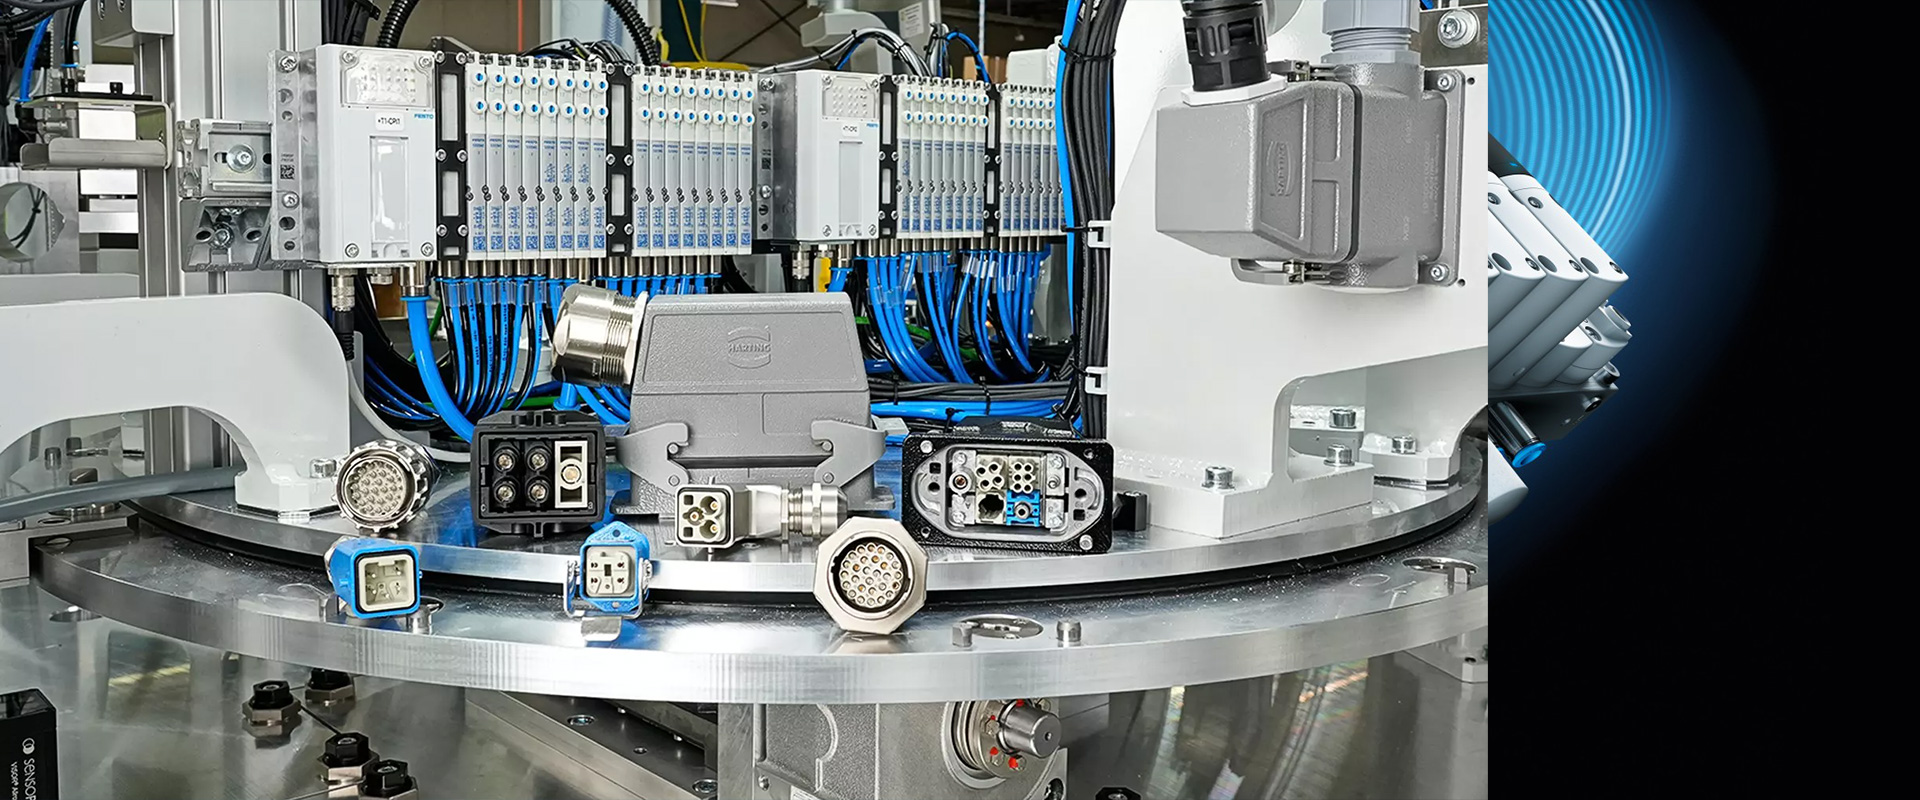
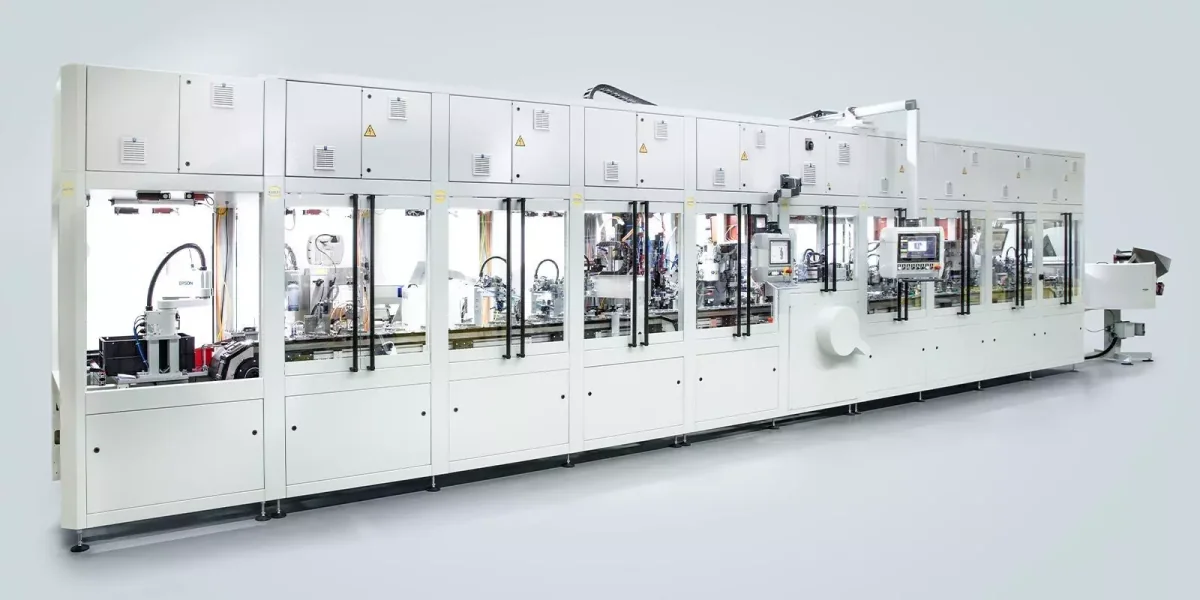
HARTING Applied Technologies montaj texnologiyası üçün mürəkkəb xüsusi maşınların konsepsiyasına, işlənib hazırlanmasına və istehsalına yönəlmiş ayrıca HARTING şirkətidir. Rəsmi portfel təsvirinə montaj tərtibatları, qismən avtomatlaşdırılmış montaj iş stansiyaları və tam avtomatlaşdırılmış montaj qurğuları daxildir. Bu maşınlar yalnız HARTING konnektorları və ya 3D-MID hissələri üçün nəzərdə tutulmur; müxtəlif sahələrdəki müştərilərin məhsullarına uyğun layihələndirilir. Buna görə Applied Technologies təklifini standart “maşın modeli” kimi seçmək əvəzinə, məhsulu, prosesi, istehsal gücünü, keyfiyyəti və istismar şərtlərini əhatə edən layihə üzrə texniki tapşırıqla başlamaq lazımdır.
Səriştə sahəsi oynaqlı robot, SCARA, ox portalı və pnevmatik götürüb-yerləşdirmə kimi daşıma sistemlərini; fırlanan indeksləmə, xətti indeksləmə, iş parçası daşıyıcısı və bir-birinə bağlı xətt kimi qurğu düzülüşlərini əhatə edir. Qidalandırma tərəfində vibrasiyalı və ya spiral qidalandırıcı, bunker, xətti konveyer, konteynerdən robotla hissə götürmə və digər ayırma üsulları istifadə edilə bilər. Tətbiq olunan proseslər təsvir emalı, təzyiq/sızma sınağı, elektrik ölçməsi, lazerlə markalama, yapışdırma, qaynaq, presləmə, qablaşdırma və müxtəlif birləşdirmə mərhələlərinə qədər uzanır. Bunlar seçimlər toplusudur; konkret maşında hansı proseslərin olacağı müştərinin məhsulu və qəbul meyarı ilə müəyyənləşdirilir.
İki səriştə eyni layihədə necə əlaqələndirilə bilər?
Ortaq nöqtə “məhsulu istehsala yararlı proseslə birlikdə layihələndirmək”dir. Məsələn, müştəriyə xüsusi 3D-MID sensor daşıyıcısı qəlibləmə, metallaşdırma və komponent montajından sonra korpusa quraşdırılacaq, elektrik sınağından keçiriləcək və markalanacaqsa, bu ardıcıl əməliyyatlar üçün xüsusi avtomatlaşdırma tələb oluna bilər. Applied Technologies kimi maşınqayırma səriştəsi hissələrin verilməsi, dəqiq mövqeləndirmə, robotlaşdırılmış montaj, kamera ilə yoxlama, elektrik sınağı və məlumatların qeydə alınması üçün həll təqdim edə bilər. Lakin belə əlaqə yalnız layihə çərçivəsində razılaşdırılır; 3D-MID xidmətinin təbii və məcburi hissəsi deyil.
Məhsul komandası ilə maşın komandası arasında ortaq interfeys sənədi hazırlanmalıdır. Hissənin baza nöqtələri, tutula bilən səthləri, həssas sahələri, qəbul müsaidələri, sınaq kontakt sahələri, kodlaşdırma sahəsi və icazə verilən təmas qüvvəsi maşının layihələndirilməsi üçün ilkin məlumat olur. Maşın isə verilmə istiqaməti, tutmanın təkrarlanma dəqiqliyi, tsikl müddəti və optik əlçatanlıq kimi əks əlaqələrlə məhsulun layihəsinə təsir edə bilər. Bu ikitərəfli iş sonradan əlavə olunan mürəkkəb tərtibatları və ya əlçatmaz sınaq nöqtələrini azalda bilər. Son məhsulun göstəriciləri və maşının göstəriciləri üçün ayrı doğrulama planları saxlanılmalıdır.
Tələblərin idarə edilməsi və konsepsiyaların müqayisəsi
HARTING Applied Technologies-in müştəri layihələrinə yanaşması satış, işlənib hazırlanma, sifarişin icrası və servis mərhələlərini əlaqələndirilmiş addımlar kimi müəyyənləşdirir. Təklifdən əvvəl ətraflı layihə planının hazırlanması, müştərinin konsepsiyaya erkən mərhələdə cəlb edilməsi və layihə rəhbərinin qəbul mərhələsinə qədər əsas əlaqələndirici şəxs olması rəsmi səhifədə açıqlanır. Model əsaslı sistem mühəndisliyi yanaşması isə məhsul, istehsal mühiti, funksional proses və texniki həll arasında izlənilə bilən əlaqə qurmağı hədəfləyir. Bu üsul xüsusilə məhsul variantının, avtomatlaşdırma səviyyəsinin və sonradan edilən dəyişikliklərin təsirini idarə etmək üçün faydalıdır.
Konsepsiya mərhələsində əl ilə idarə olunan, yarımavtomatik və tam avtomatik alternativlər eyni məlumatlar əsasında müqayisə edilməlidir. İllik istehsal həcmi, növbə rejimi, hədəf tsikl müddəti, məhsul çeşidi, dəyişmə tezliyi, xəta xərci, operator erqonomikası və investisiya həddi cədvələ salınır. Yüksək avtomatlaşdırma həmişə ən yaxşı nəticə deyil; variantlar tez-tez dəyişdikdə və ya istehsal həcmi aşağı olduqda çevik stansiya daha uyğun ola bilər. Digər tərəfdən, keyfiyyət baxımından kritik qüvvə, məsafə və ya elektrik ölçmələrində avtomatik proses və məlumatların qeydə alınması tələb oluna bilər. Qərar yalnız ilkin investisiyaya deyil, işə salma, texniki xidmət, ehtiyat hissələri, sahə, enerji və məhsulun istismar müddəti boyunca dəyişiklik xərclərinə əsaslanmalıdır.
Modulluq, FAT/SAT və həyat dövrü
Applied Technologies bildirir ki, hüceyrə əsaslı modul layihələndirmə istehsal gücünü mərhələli artırmağa, ətraf mühit şəraitinə uyğunlaşmağa və mövcud avadanlığın modernləşdirilməsinə kömək edə bilər. Modulluq yalnız mexaniki, elektrik, proqram təminatı, təhlükəsizlik və məlumat interfeysləri müəyyənləşdirildikdə real üstünlük təmin edir. Hər hüceyrənin müstəqil tsikli və xəta zamanı davranışı yuxarı səviyyəli daşıma sistemindəki buferləmə və dar boğazlarla birlikdə simulyasiya edilməlidir. Gələcəkdə əlavə ediləcək stansiya üçün yalnız boş döşəmə sahəsi deyil, elektrik gücü, hava təchizatı, şəbəkə, təhlükəsizlik zonası və idarəetmə tutumu da ayrılmalıdır.
Zavodda qəbul sınağında orijinal və ya reprezentativ məhsulla uzunmüddətli iş dövrü, məhsuldarlıq, zay məhsul, ölçmə sistemi, nasazlıq ssenarisi, resept dəyişikliyi və təhlükəsizlik funksiyaları yoxlanılır. Mürəkkəb modulların ayrıca sınaqdan keçirilməsi quraşdırma riskini azalda bilər. Maşın istehsalat sahəsinə daşındıqdan sonra müəssisənin təchizat bağlantıları və real istehsal şəraiti ilə SAT həyata keçirilir. FAT-ın uğurla tamamlanması SAT-ın avtomatik uğuru demək deyil; döşəmə, enerji keyfiyyəti, şəbəkə, mühit və operatorla qarşılıqlı əlaqə yenidən yoxlanılır. Təlim, texniki xidmət planı, ehtiyat hissələri, proqram təminatının ehtiyat nüsxəsi və faktiki icra vəziyyətini əks etdirən sənədlər təhvil həcminin ölçülə bilən maddələri olmalıdır.
Maşın məlumatları və izlənəbilərlik
Applied Technologies-in maşın məlumatlarının toplanmasına dair rəsmi yanaşması sifariş vəziyyəti, ölçülmüş qiymətlər, texniki xidmət, dövr müddəti, işləmə müddəti, nasazlıq, buraxılış və maşın vəziyyətləri haqqında məlumatların real vaxtda toplanmasını əhatə edir. Təsvir edilən struktur Beckhoff kontrolleri, OPC UA serveri və verilənlər bazasının kombinasiyasına əsaslanır; bu texniki arxitektura yalnız müvafiq həllin təsviridir və hər xüsusi maşının məcburi tərkibi deyil. Layihədə hansı teqlərin qeydə alınacağı, nümunəgötürmə tezliyi, zaman nişanının mənbəyi, saxlama müddəti və istifadəçi səlahiyyətləri ayrıca müəyyən edilməlidir.
3D-MID istehsalı ilə əlaqəli avtomatlaşdırma sistemi qurularsa, detalın seriya nömrəsi qəlibləmə partiyası, metallaşdırma resepti, yığım nəticələri, kamera görüntüsü və elektrik sınağı ilə əlaqələndirilə bilər. Bu, proses sapmasının kök səbəbinin araşdırılmasını asanlaşdırır. Bununla belə, məlumat toplamaq öz-özlüyündə keyfiyyət təminatı deyil. Sensorların kalibrlənməsi, ölçmə sisteminin təhlili, yanlış qəbul/rədd nisbəti, məlumatların bütövlüyü və ehtiyat nüsxələmə qaydası təmin edilməlidir. Resept dəyişiklikləri səlahiyyətli təsdiqdən keçməli; məhsul reviziyası ilə maşının proqram təminatı reviziyası eyni istehsal qeydində izlənə bilməlidir.
| Başlıq | 3D-MID layihəsi | Xüsusi təyinatlı maşın layihəsi | Birgə yoxlama nöqtəsi |
|---|---|---|---|
| Əsas nəticə | Üçölçülü mexaniki-elektron daşıyıcı və ya inteqrə edilmiş detal | Yığım, ölçmə və sınaq aparan, müştəriyə uyğun hazırlanmış qurğu | Məhsul və proses interfeysinin texniki şərtləri |
| Əsas ilkin məlumatlar | Həndəsə, material, keçirici cığır, komponent, mühit və həcm | Məhsul, dövr, variant, qidalandırma, proses və keyfiyyət hədəfi | Baza, tutma, sınaq üçün əlçatanlıq və müsaidələr |
| Texniki risk | Metallaşdırma, adheziya, termik/EMC davranışı və yığım üçün əlçatanlıq | Dar boğaz, qidalandırma sabitliyi, ölçmə, təhlükəsizlik və dəyişdirmə | İstehsala yararlılıq və ölçülə bilən qəbul meyarı |
| Prototip/qəbul | Nümunə, material-proses uyğunluğunun təsdiqi və məhsul sınaqları | Modul sınağı, FAT, sahədə SAT və məhsuldarlıq sınaq yürüşü | Reprezentativ məhsul və izlənə bilən sınaq məlumatları |
| Həyat dövrü | Material, alət, örtük və məhsul reviziyalarının idarə edilməsi | Texniki xidmət, ehtiyat hissələri, proqram təminatı, servis və modernləşdirmə | Dəyişikliyin hər iki tərəfə təsirinin izlənməsi |
Təklif və texniki-iqtisadi əsaslandırma üçün zəruri məlumatlar
- İki iş həcmini ayırın: Tələb olunan nəticənin 3D-MID detalı, xüsusi maşın və ya birlikdə icra ediləcək iki iş paketi olduğunu aydın şəkildə yazın.
- Məhsulun funksiyasını müəyyən edin: Mexaniki funksiya, elektrik dövrəsi, siqnal/RF davranışı, komponentlər, ölçülər və müsaidələr barədə məlumatları paylaşın.
- Mühiti və xidmət müddətini göstərin: Temperatur, rütubət, kimyəvi təsir, vibrasiya, zərbə, qoşulma/işləmə dövrü və normativ tələflərlə bağlı hədəfləri sadalayın.
- İstehsal həcmini bildirin: Prototipi, illik ədəd sayını, növbələri, məhsulun xidmət müddətini, partiya ölçüsünü və gözlənilən variantları müəyyən edin.
- Proses axınını tərtib edin: Giriş detallarından qablaşdırılmış məhsula qədər yığım, birləşdirmə, markalama, ölçmə və sınaq mərhələlərini ardıcıllıqla göstərin.
- Avtomatlaşdırma səviyyəsini müzakirə edin: Əl ilə, yarımavtomatik və tam avtomatik alternativləri dövr müddəti, keyfiyyət, erqonomika və investisiya baxımından müqayisə edin.
- İnterfeysləri göstərin: Detalın bazalarını, tutma sahəsini, həssas səthi, sınaq kontakt meydançalarını, qidalandırma istiqamətini və icazə verilən qüvvələri CAD üzərində işarələyin.
- Keyfiyyət meyarını kəmiyyətlə ifadə edin: Müsaidə, sınaq həddi, ölçmə qeyri-müəyyənliyi, yanlış qəbul/rədd hədəfi, nümunə və izlənəbilərlik tələblərini yazın.
- FAT və SAT-ı planlaşdırın: Reprezentativ məhsulu, müəyyən müddətli məhsuldarlıq sınaq yürüşünü, nasazlıq ssenarilərini, təlimi, sənədləri və sahədə qəbul şərtlərini müəyyən edin.
- Həyat dövrünü müqaviləyə daxil edin: Alətlərə texniki xidmət, ehtiyat hissələri, proqram təminatının ehtiyat nüsxəsi, uzaqdan giriş, reviziya və modernləşdirmə üzrə məsuliyyətləri müəyyən edin.
Oskon bu iki HARTING səriştəsini vahid ümumi məhsul adı altında birləşdirmədən nəzərdən keçirir. 3D-MID işi detal və proses texnologiyasını; xüsusi təyinatlı maşın işi isə bu və ya başqa bir məhsulun təkrarlana bilən şəkildə yığılmasını, ölçülməsini və sınaqdan keçirilməsini hədəfləyir. Eyni layihədə kəsişdikdə uğur istehsala yararlılığın erkən mərhələdə araşdırılması və birgə qəbul məlumatları sayəsində əldə olunur. Yekun iş həcmi, texniki mümkünlük, investisiya və icra müddəti barədə məlumatlar layihə təklifində ayrıca təsdiqlənməlidir; bu təlimat standart maşın, anbar ehtiyatı və ya müəyyən bir 3D-MID nəticəsi ilə bağlı öhdəlik deyil.