Yarımavtomatik tərtibatlarda detalın mövqeləndirilməsini, sıxma ardıcıllığını, operatorun əlçatanlığını və prosesin təsdiqini eyni tsikldə idarə edin. Layihələndirmənin başlanğıc nöqtəsi düzgün detalın düzgün bazaya görə emal edilməsidir.
Tərtibatın vəzifəsi detalı tutmaqla məhdudlaşmır
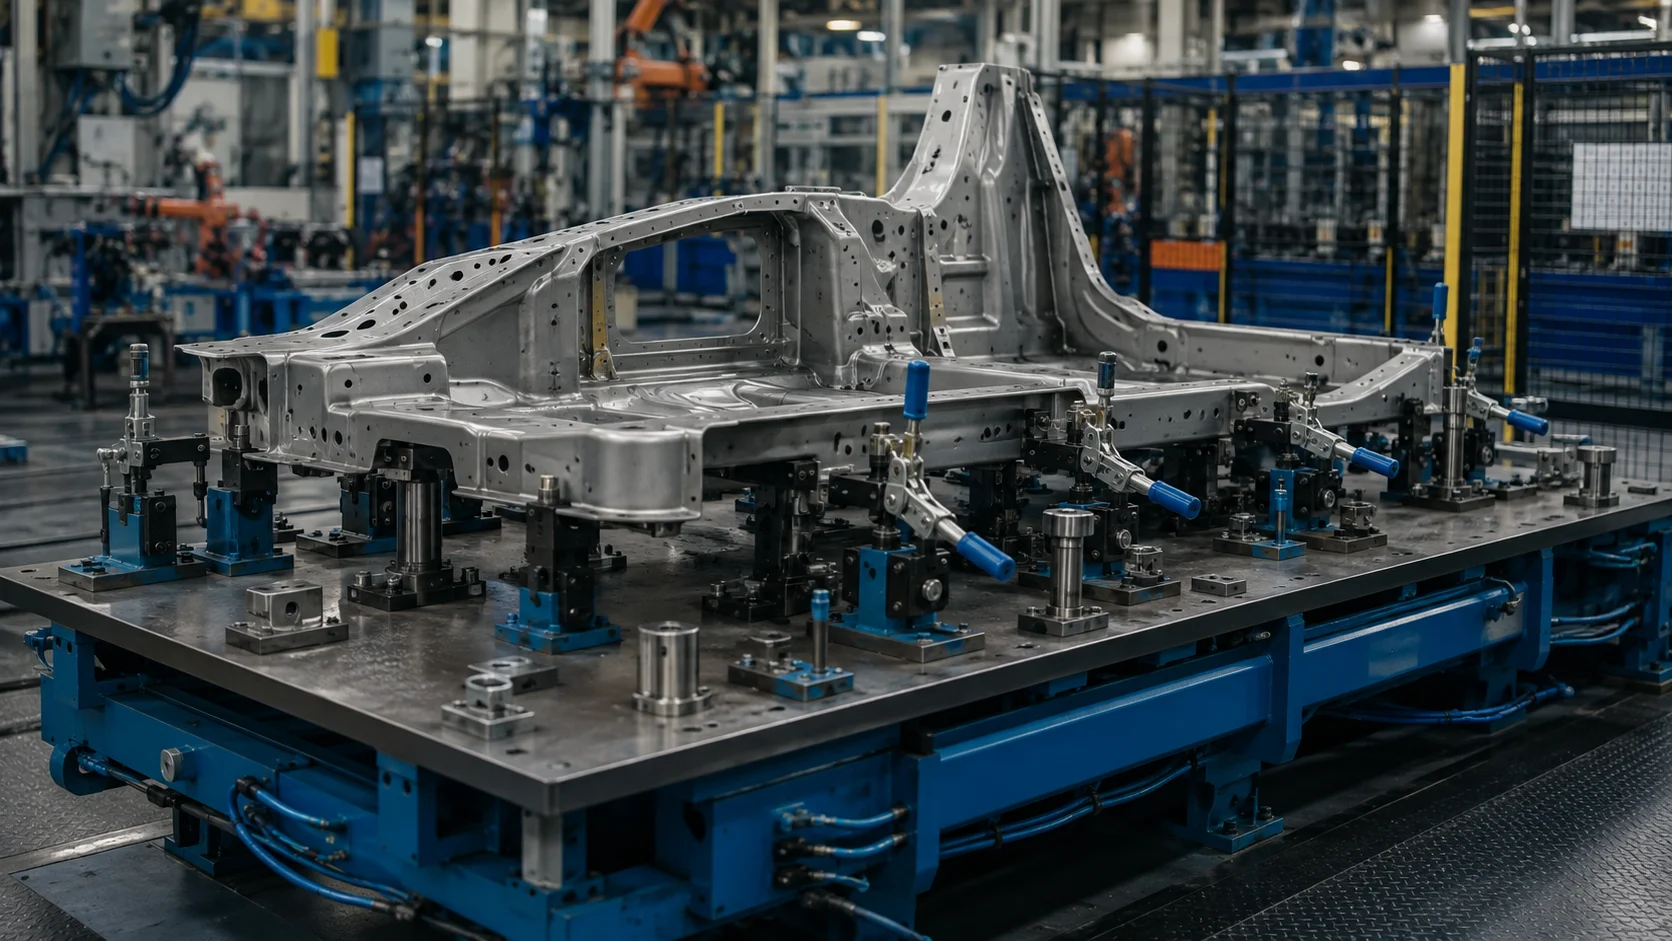
Yarımavtomatik tərtibat operatorun yükləmə və ya boşaltma həyata keçirdiyi, bəzi sıxma və emal addımlarının isə idarə olunan hərəkətlərlə yerinə yetirildiyi istehsal stansiyasıdır. Eyni tərtibat ailəsi qaynaq, yığma və ya yoxlama işlərində istifadə oluna bilər. Buna görə mexaniki yerləşmə sxemi çəkilməzdən əvvəl operatorun hansı addımı yerinə yetirdiyi, maşının nə vaxt işi öz üzərinə götürdüyü və detalın hansı şərtlə sərbəst buraxıldığı müəyyən edilməlidir. Hədəf tsikl müddəti bu iş bölgüsü əsasında müəyyənləşdirilir.
Baza səthləri və variantın yoxlanılması
Detalın texniki çertyojundakı ölçmə bazaları ilə tərtibatın dayaq nöqtələri birlikdə qiymətləndirilir. Sıxma qüvvəsi nazik təbəqə metalı arzuolunmaz şəkildə deformasiyaya uğratmamalıdır. Sağ və sol detal, model variantı və ya əlavə kronşteyn fərqləri üçün uyğun fiziki istiqamətləndirmə və sensor nəzarəti nəzərdə tutulur. Tək bir mövcudluq sensoru detalın bütün bazalara oturduğunu sübut etmir; hər yoxlamanın hansı xətanı aşkar etdiyi aydın olmalıdır.
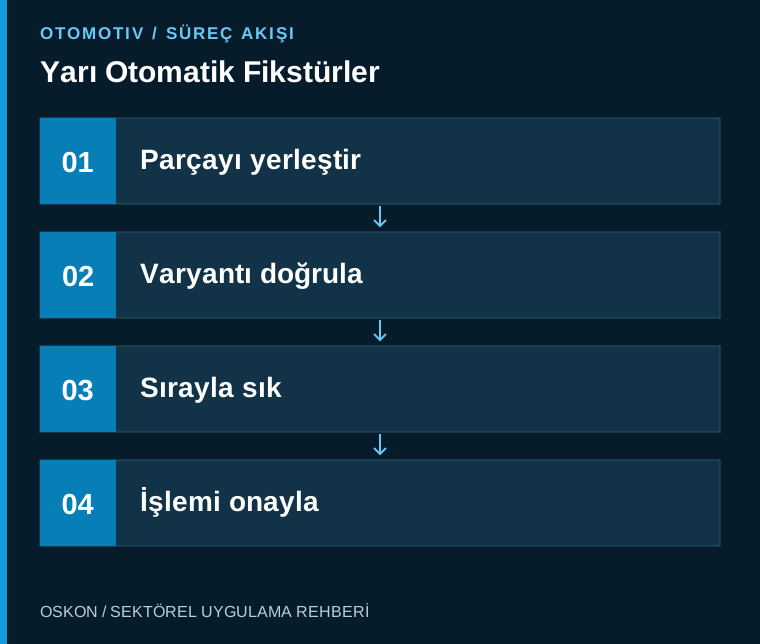
Tsikl icazələrini görünən edin
Nümunə iş axınında operator detalı yerləşdirir, sistem variantı yoxlayır və sıxma addımları müəyyən edilmiş ardıcıllıqla yerinə yetirilir. Prosesin başladılmasına icazə tələb olunan mövqe əks-əlaqə siqnalları və risk qiymətləndirməsində müəyyən edilmiş qoruyucu şərtlər təmin olunduqda verilir. Sensordan siqnal gəlməzsə, ekranda yalnız xəta nömrəsi deyil, gözlənilən mövqe və yoxlanılacaq nöqtə də göstərilir. Təkrar cəhd məntiqi yarımçıq qalmış əməliyyatın səhvən təkrarlanmasına səbəb olmamalıdır.
Operator erqonomikası və texniki xidmət üçün əlçatanlıq
Yükləmə hündürlüyü, detalın çəkisi, əlçatma məsafəsi və bərkitmə elementlərinin yerləri stansiyanın gündəlik istifadəsini müəyyən edir. Sıxaclar açıq olduqda yükləmə yolu bağlanmamalı; texniki xidmət zamanı dəyişdirilən sensorun sazlanması təkrarlana bilən olmalıdır. Hava təchizatının itməsi, enerji kəsilməsi və mexaniki ilişmə ayrı hallar kimi nəzərdən keçirilir. Qoruyucu avadanlığın seçimi yalnız istehsal tsiklinə deyil, təmizləmə, sazlama və nasazlıqların aradan qaldırılması işlərinə də əsaslanmalıdır.
Keyfiyyət qeydini detalın identifikatoru ilə əlaqələndirin
Stansiyanın tamamlanma siqnalı ilə detalın keyfiyyət təsdiqi eyni şey deyil. İstifadə olunan resept, sıxma yoxlamaları, qaynaq və ya yığma nəticəsi və operator müdaxilələri detalın identifikatoru ilə əlaqələndirilə bilər. Beləliklə, təkrarlanan oturma xətası məhsul variantı və ya müəyyən bir tərtibat elementi üzrə araşdırıla bilər. Ölçülər üzrə qəbul uyğun ölçmə üsulu ilə ayrıca yoxlanılır; yalnız PLC tsiklinin tamamlanması həndəsi uyğunluq demək deyil.
İstismara vermə zamanı nələr sınaqdan keçirilməlidir?
Müxtəlif müsaidə hədlərində olan nümunələrlə yükləmə və boşaltma sınaqları aparılmalıdır. Çatışmayan detal, yanlış variant, tamamlanmamış sıxma və kəsintidən sonra işin bərpası ssenariləri qəbul planına daxil edilir. Hər sınaqda maşının gözlənilən reaksiyası, operatora göstərilən mesaj və qeydə alınan nəticə birlikdə yoxlanılır. Seriyalı istehsala keçid qərarı boş tsiklin sürətinə deyil, real detalla təkrarlana bilən tsiklə və ölçmə nəticələrinə əsaslanır.
Avtomatlaşdırmada izləniləcək əsas məlumatlar
| Nəzarət nöqtəsi | İzlənilən məlumat |
|---|---|
| Detalın mövcudluğu | Düzgün yerləşmə üçün sensor kombinasiyası |
| Sıxma mövqeyi | Hər hərəkətin tamamlanması barədə əks-əlaqə |
| Prosesin nəticəsi | Detalın identifikatoru ilə əlaqələndirilmiş əməliyyat qeydi |
Layihənin başlanğıcında veriləcək üç sual
- Detal ailəsi və baza səthləri dəqiq müəyyən edilibmi?
- Operatorla avtomatlaşdırma arasındakı vəzifə sərhədi müəyyən edilibmi?
- Natamam və ya səhv yükləmə zamanı gözlənilən reaksiya sınaqdan keçirilibmi?
Əlaqəli tətbiqləri nəzərdən keçirin
Kuzovun yan hissələri və alt hissəsi üçün robotlaşdırılmış xətlər və Qapılar üçün robotlaşdırılmış xətlər məqalələri ilə əlaqəli prosesləri nəzərdən keçirə bilərsiniz. Avtomobil sənayesinə aid bütün məqalələrə və ya sahə həlləri səhifəsinə keçə bilərsiniz.